玉鋼的碳含量分析與心鐵、皮鐵的選別——刀匠進行素材分類的科學
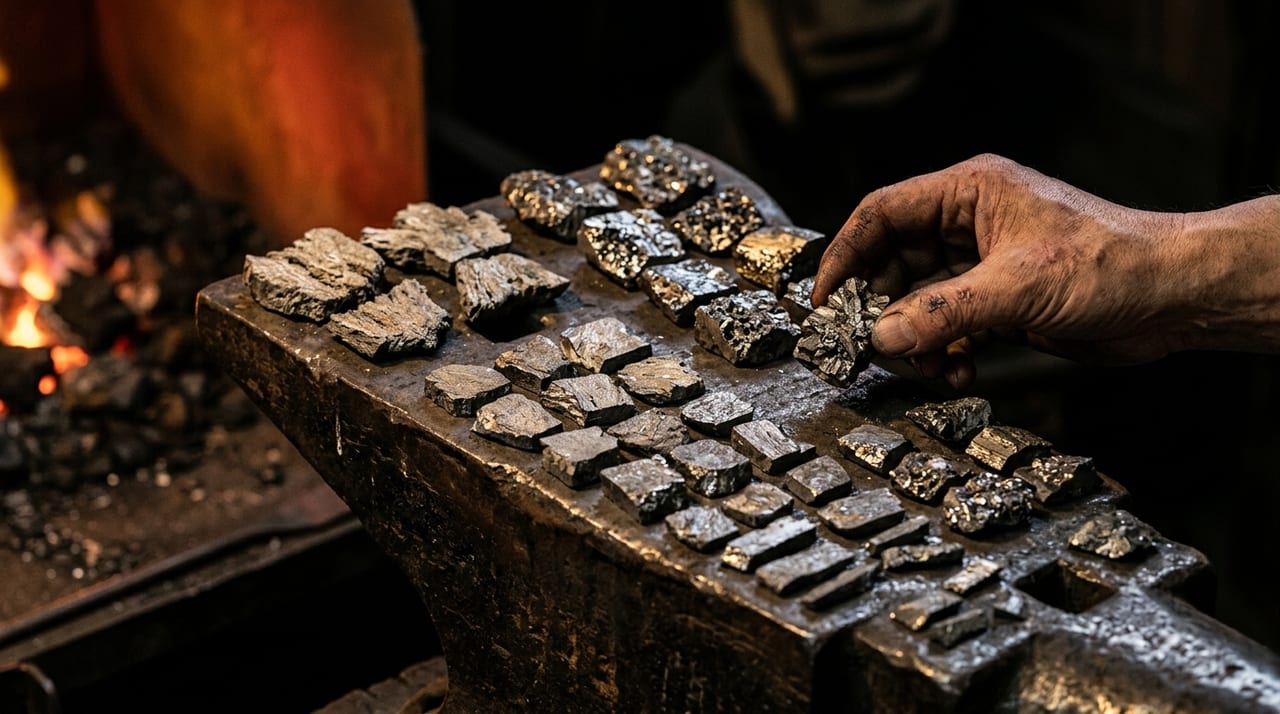 ※圖片為示意圖。
目錄
玉鋼為何並非均質
踏鞴製鐵所誕生的玉鋼(tamahagane),與均質的工業製品根本不同。在三天三夜的冶煉過程中,因爐內溫度分布、砂鐵投入時機、炭的種類與用量不同,各部位碳含量各異的鐵塊便由此而生。玉鋼的碳含量大約分布於0.6〜1.5%的範圍內,這一幅度對刀匠而言,意味著「可依用途區分的素材」。
高碳玉鋼(1.0〜1.5%)質地堅硬且脆,適合作為刃部所用「皮鐵(kawagane)」的素材。低碳玉鋼(碳含量標準約為0.2〜0.5%)韌性強,適合用作刀身芯材的「心鐵(shingane)」。0.6〜0.9%屬於與皮鐵碳域重疊的中〜高碳域,不用於心鐵。適當選別並組合此二種,乃是造就兼具鋒利性與不易折斷之日本刀的根本所在。
正是這碳含量的分布,支撐著日本刀獨有的成立之道——不是人工混合鐵與鋼,而是將同一座冶鐵爐所誕生的玉鋼加以分類。刀匠洞察眼前玉鋼的性質,找出最適合各部位的用途——這不是重新創造素材,而是辨別素材所具有的性質差異的工作。
辨別碳含量的方法——傳統技法
刀匠不使用科學分析儀器,而是憑藉視覺、聲音與觸感辨別碳含量的經驗法則。觀察破碎玉鋼的截面,高碳者截面細密而發光,低碳者則粒粗且暗淡。敲擊時的聲音亦有不同,高碳者發出堅硬的金屬聲,低碳者發出低沉悶響。此外,加熱時火花飛散的方式(火花試驗)也能推測碳含量。高碳鋼迸發激烈的火花,低碳鋼則發出溫和的火花。
這些感覺性的判斷由數十年的經驗所培養,透過師傅的口授與實踐傳授給弟子。近年也出現了使用金屬分析裝置(螢光X射線分析等)定量確認碳含量的刀匠,但大多僅作為傳統經驗知識的補充。
若錯判碳含量,便會將韌性強的玉鋼用作皮鐵而達不到預期硬度,或反之將過硬的玉鋼用作心鐵導致刀身韌性不足。為避免此類失誤,刀匠在著手打造一把刀之前,會花時間仔細分揀手邊的玉鋼。這一判斷的精準度,深刻左右著成品刀的品質。
選別的實際——敲碎與分類
玉鋼的選別,首先從以鐵鎚敲碎玉鋼塊開始。敲碎後可觀察截面,同時碎裂的方式本身也是碳含量的線索。高碳玉鋼脆而易碎,低碳者則具韌性而難以碎裂。敲碎的玉鋼碎片在統一重量與大小之後,分類為「心鐵用」與「皮鐵用」,分別堆疊,準備進行「積沸(tsumiwakashi)」。
打造一把刀所需的玉鋼用量,是完成重量的數倍。這是因為在鍛鍊過程中雜質被排除,以氧化鐵(scale)的形式脫落。最終使用的量低於最初的1/3也不罕見。
分類好的心鐵用、皮鐵用玉鋼,多數情況下不僅使用單塊,而是將性質相近的多個碎片組合堆疊。單獨使用一塊玉鋼時碳含量容易有不均之處,因此將性質相似的碎片集中,以使鍛接後的地鐵趨近均質。
心鐵與皮鐵的積沸(tsumiwakashi)與鍛接
選別好的心鐵、皮鐵分別在爐中加熱,反覆進行折返鍛鍊(orikaeshi tanren)以排出內部雜質,均勻化碳含量。有一原則:心鐵的鍛鍊次數較少(避免碳流失過多),皮鐵則較多(徹底去除雜質,提高刃部純度)。關於折返鍛鍊的全部工序,請參閱從玉鋼到日本刀——折返鍛鍊的全工序與科學意涵。
最終,選擇以皮鐵包裹心鐵的「甲伏(kobuse)」或「本三枚(honzanmai)」等結構進行鍛接。此階段的判斷——以何種比例組合兩種鐵——是刀匠哲學與技術的核心,也是決定成品刀地鐵肌目、刃文與韌性最重要的選擇。
甲伏與本三枚等結構的差異,不僅體現於成品刀的截面結構,也顯現於研磨完成時浮現的地鐵肌目之上。即便以相同的玉鋼為起點,根據選別與鍛接的組合,每一把刀都會生出各異的地肌表情。這種個體差異,也是日本刀與工業製品截然不同的原因之一。
與現代材料科學的對話
從現代材料科學的觀點來看,日本刀皮鐵相當的部分接近0.7〜1.0%碳的共析鋼〜過共析鋼,透過淬火形成麻田散鐵組織,實現高硬度。而心鐵則相當於亞共析鋼,藉由肥粒鐵與波來鐵混合組織確保韌性。
刀匠數百年來作為經驗知識所積累的選別技術,與現代的鋼鐵組織理論高度吻合,其精準度令現代研究者也為之驚嘆。日本刀技術的本質,正在傳統與科學的交匯之處。
從欣賞與收藏日本刀的角度來看,心鐵與皮鐵的選別與鍛接,是決定地鐵和刃文表情的重要工序。了解素材選別的背景,有助於更深刻品味一把刀所具有的表情。
關於心鐵、皮鐵選別的常見疑問
- 玉鋼是否全部用於刃部:不是。如前所述,高碳玉鋼作為皮鐵用於刃部,低碳玉鋼作為心鐵用於刀身芯材。即便是相同的玉鋼,部位不同,角色也不同。
- 選別的標準是否因刀匠而異:高碳為皮鐵、低碳為心鐵的選別骨架是共通的,但細分到何種程度、以何種比例組合等具體判斷,因流派和刀匠各自的經驗與哲學而有所不同。
- 心鐵、皮鐵的選別在現代是否仍以玉鋼進行:現代刀匠也使用踏鞴製鐵所製作的玉鋼,進行同樣的選別與折返鍛鍊。


