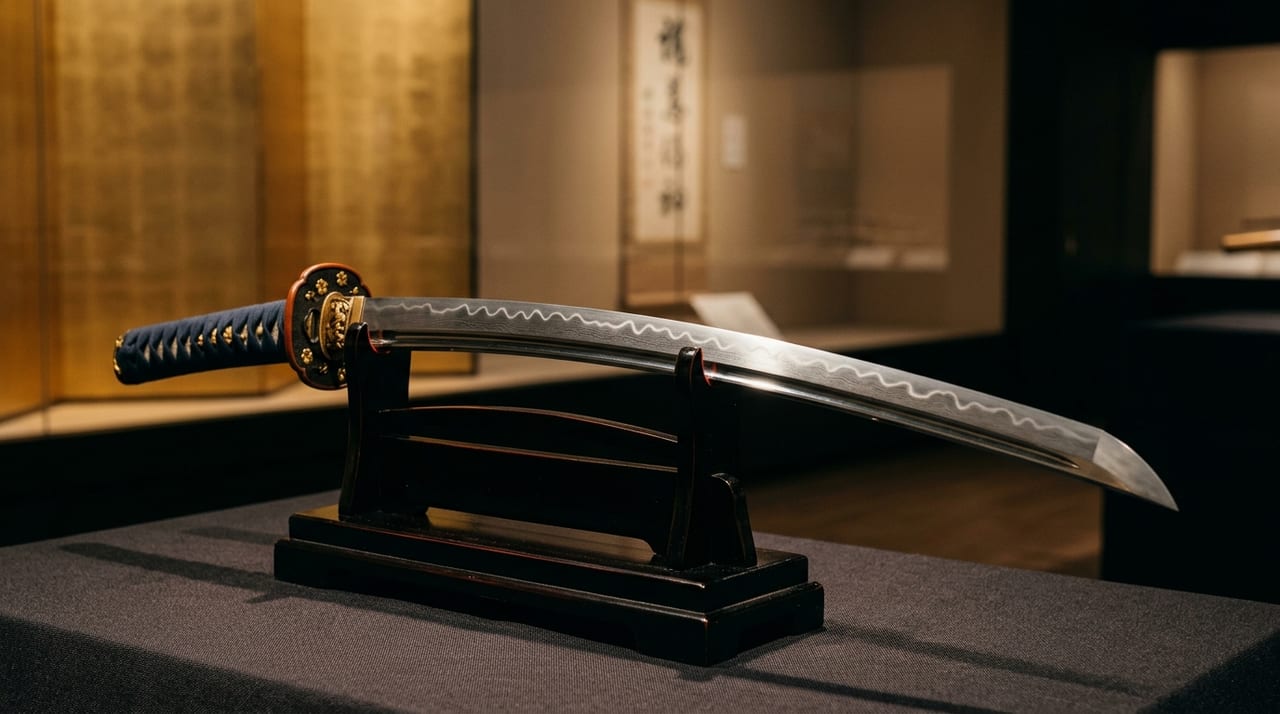
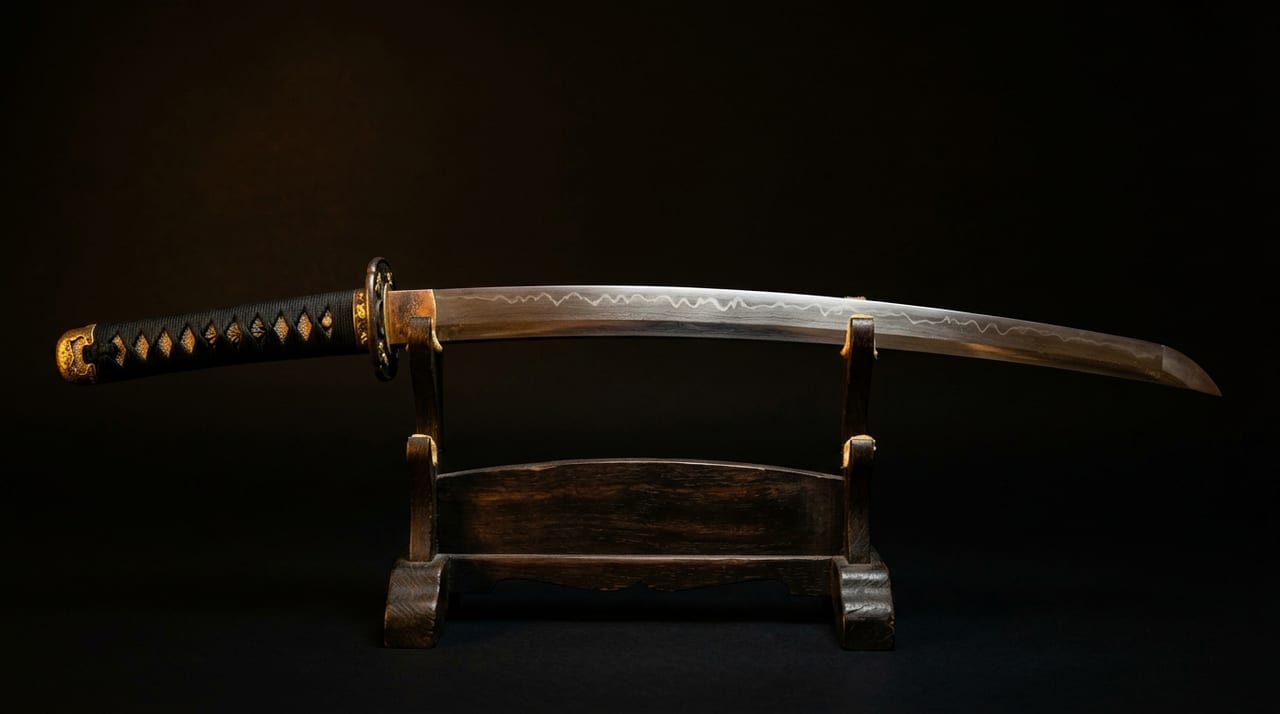
折返鍛鍊的科學——造就日本刀強韌與美麗的鍛冶技術
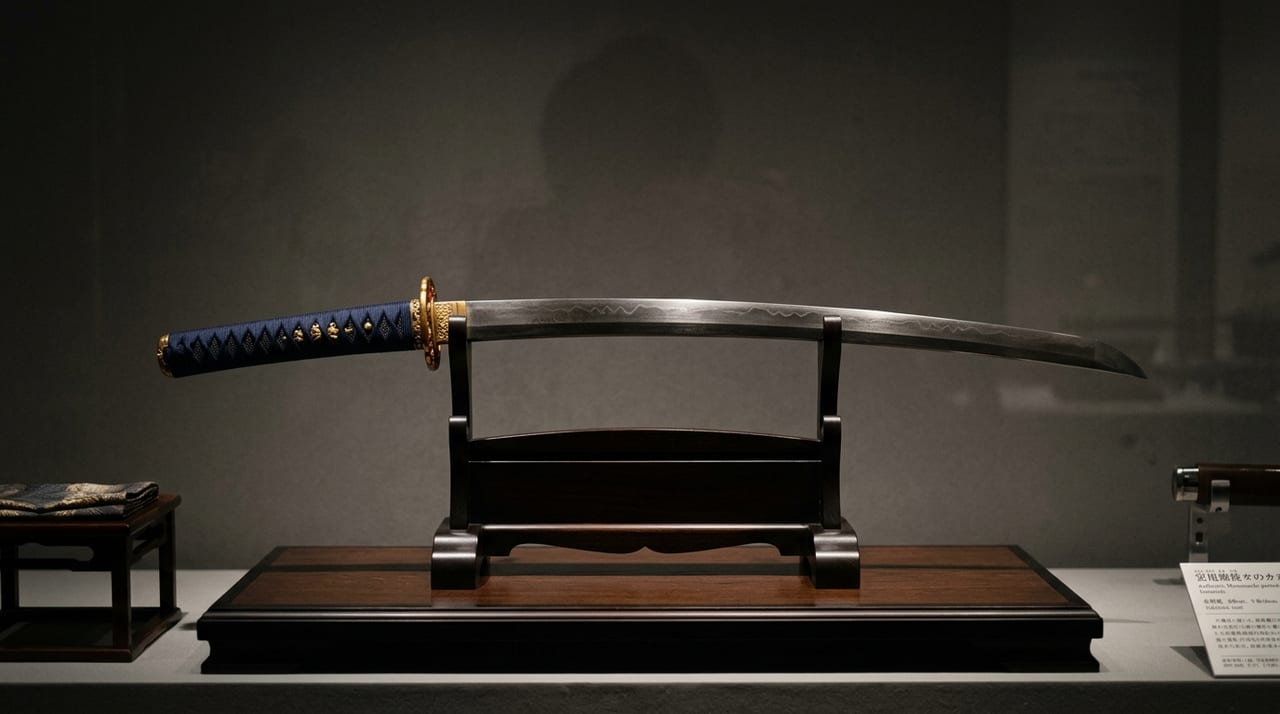 ※圖片為示意圖。
目錄
何謂折返鍛鍊
折返鍛鍊是一種將玉鋼加熱後反覆折疊鍛打的鍛冶技術。英語稱為"forge folding"或"folding process",是日本刀製作中最重要且最具獨創性的工序之一。
此工序的目的,主要有以下3點。
- 去除不純物:擠出爐渣等不純物
- 碳含量均一化:使玉鋼不均質的碳分布趨於均質
- 形成纖維狀鋼鐵組織:打造強韌而美麗的鋼鐵組織(地肌)
工序詳解
1. 小割與積沸
首先將玉鋼分割成小片,將碳含量高者與碳含量低者分別挑選並組合,此步驟稱為積沸。前置工序的詳細內容已於水減與小割中說明。
將挑選好的玉鋼片堆疊,加熱至1200〜1300℃,相互鍛打製成最初的「鋼塊」。
2. 折返的反覆操作
將加熱後的鋼在鐵砧上以鐵製鎚(大槌、小槌)鍛打延展,折回一端再次熔接、鍛打,反覆進行此操作。
折返次數與層數
| 折返次數 | 鋼的層數 |
|---|---|
| 10次 | 1,024層 |
| 12次 | 4,096層 |
| 15次 | 32,768層 |
| 20次 | 1,048,576層(理論值) |
實際鍛刀時,一般折返約10〜15次。折返20次以上,碳因燃燒、氧化而流失過多,故不為之。
3. 去除不純物的機制
反覆加熱與鍛打之後,爐渣等非金屬夾雜物會聚集於鍛接界面,並被擠出。玉鋼1kg中所含不純物,最終可減少至數十克。
4. 碳含量均一化
玉鋼中的碳,偏集於高碳部與低碳部。反覆折返後,碳原子在鋼的結晶格子內重新分布,整體趨於均質。
合技:皮鐵與心鐵的構造
折返鍛鍊所製成的鋼,依用途分別使用。
皮鐵
高碳鋼,質地堅硬,承擔刀刃的鋒利度,用於刀身外側。
心鐵
低碳鋼(或軟鐵),富有韌性,不易折斷,用於刀身內部(芯)。
合技的構造
代表性構造之一的本三枚,鋼材的配置如下。
- 外側:皮鐵(堅硬,刃、峰、側面)
- 內側:心鐵(富有韌性,防止折斷)
此種異種鋼的組合,造就了日本刀獨有的性能——「堅硬鋒利的刀刃」與「不折之韌性」兼而有之。
地肌紋樣的形成
折返鍛鍊最終的成果,是刀身表面呈現出特徵性的地肌紋樣。地肌因折返方向、方法及鋼質差異,分為4種基本模式。
| 地肌紋樣 | 特徵 | 代表流派 |
|---|---|---|
| 板目 | 如木板紋理般的流動紋樣 | 相州傳、備前傳 |
| 杢目 | 如有瘤節木紋般複雜的紋樣 | 大和傳 |
| 直目 | 平行細直紋樣 | 山城傳 |
| 綾杉 | 如杉木般的鋸齒狀紋樣 | 出羽刀(月山派等) |
地肌之美是欣賞日本刀的重要要素,也是鑑定時的評估基準之一。
從科學角度看折返鍛鍊
以現代材料科學分析折返鍛鍊,可確認以下效果。鋼鐵組織本身,已於肥粒鐵、波來鐵、麻田散鐵中從基礎加以說明。
- 結晶粒細化:反覆加工與再結晶化使結晶粒徑細化,提升韌性
- 夾雜物形狀控制:爐渣夾雜物延伸、細化,不易成為裂縫起點
- 賦予組織方向性:纖維狀組織沿刃長軸方向定向排列,提高抗缺刃能力
這些效果與現代冶金學的知識相符。由經驗積累而成的傳統技術,其科學合理性亦得到驗證。
總結
折返鍛鍊並非單純「鍛打鐵料的作業」。它是一道同時實現不純物去除、組織控制與異種鋼複合化的精密材料工程。正因有此技術,日本刀才得以成為世界罕見、「兼具美麗與強韌的刃器」。