小鍛冶與大鍛冶——分擔日本刀製作的二工程體制之歷史與現代傳承
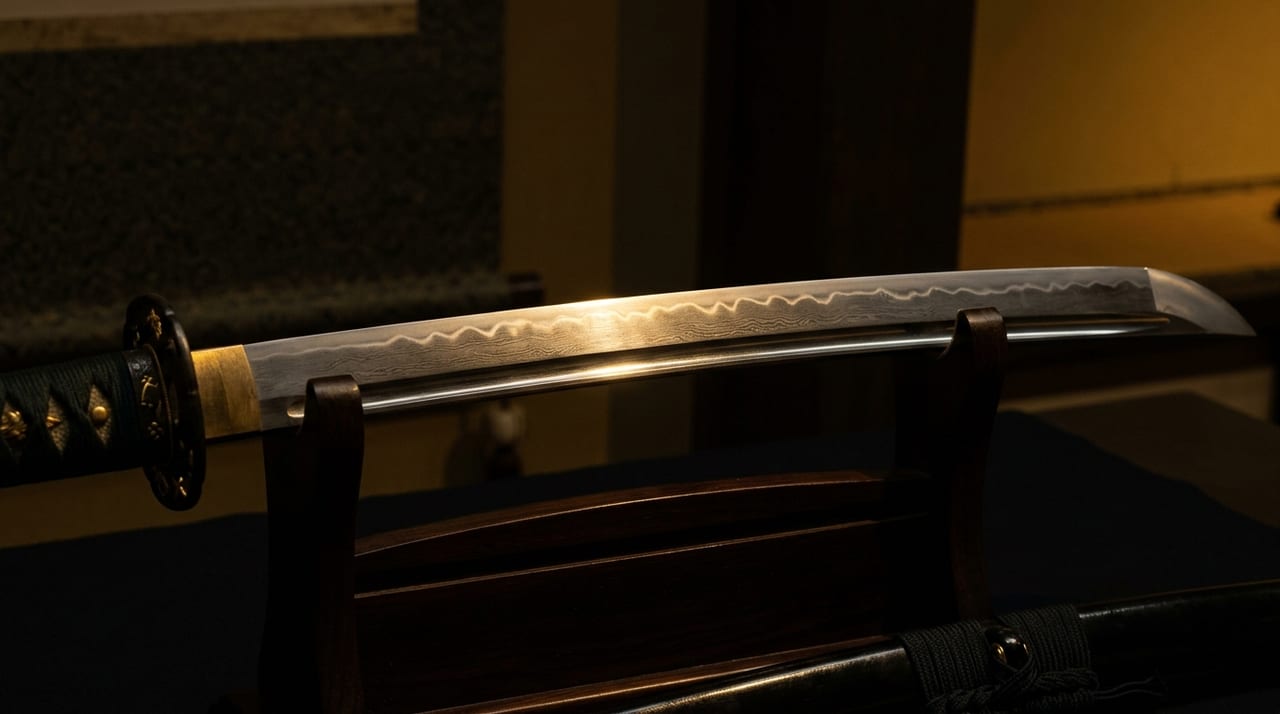 ※圖片為示意圖。
目錄
「小鍛冶」與「大鍛冶」的詞義
現代通常由「刀匠」或「鍛冶師」一人負責從刀身鍛造到最終修整的全部工序,但在歷史上曾存在「大鍛冶」與「小鍛冶」這樣的功能分工。
大鍛冶負責玉鋼的精煉與整形,承擔將素材鋼整備成便於刀匠使用狀態的工序。相對地,小鍛冶則是使用精煉後的素材實際鍛造刀身的工匠,是後世被稱為「刀匠」之工匠的直接先驅。
此二分法是奈良時代以前官營鍛冶中「鐵師」與「刀工」角色分工的延伸,在鎌倉時代以後的大規模訂製生產場合中,仍以功能分工的形式延續存在。
「鍛冶」一詞本身由「鍛」與「冶」兩個漢字構成。前者指透過鎚打提升強度的作業,後者指將金屬熔化使其易於加工的作業,從這個詞的構成也可看出,「精煉」與「鍛造」兩種不同的技能,本來就是相互獨立的。
大鍛冶的技術——素材製造的科學
大鍛冶工作的核心在於「鋼的均質化」與「碳量的控制」。
踏鞴製鐵所生產的玉鋼,因爐中位置與投入量的不同,碳量分布並不均勻。碳含量高(高碳)的部分堅硬而脆,碳含量低(低碳)的部分則柔軟。若將這種不均勻的素材直接用於刀身,淬火時的強度便會不穩定。
大鍛冶將玉鋼加熱至適當溫度後加以鎚打,使碳的分布均質化,製作出便於刀匠使用的「整備素材」。此工序所產出的「卸鐵」或「精煉鍛造材」,是使後續折返鍛鍊更為有效的預備素材。
大鍛冶階段的技術難關在於「加熱溫度的判斷」。溫度過高則碳會燃燒飛散,溫度過低則無法進行充分的鍛造。依靠經驗目視判斷火焰顏色與鐵的顏色,是工匠技藝的關鍵所在。
此外,在大鍛冶的作業場中,需要有人持續操作「風箱」以維持火床的恆定溫度,除負責鍛造的工匠外,往往還設有專門管理爐火的角色。素材製造並非單一技能,而是由爐火管理、送風、鎚打等多項作業協力合作而成,這正是大鍛冶得以成為獨立專業領域的原因之一。
小鍛冶的技術——鍛造刀身的工序
小鍛冶負責的工序依以下流程進行。
- 下地鍛造
- 折返鍛鍊
- 火造
- 素延
- 粗修整
折返鍛鍊是獨創性最高的工序,將鋼在爐中加熱,置於砧鐵上以鎚打延展攤平,從端部折疊後再次加熱、鎚打,如此反覆操作。透過此折返過程,鋼中的雜質(爐渣)被擠出,形成層狀結構。折返次數因流派與工匠而異,通常8〜15次左右可形成約256〜32,768層的積層結構(8次為2^8=256層,15次為2^15=32,768層)。過度折返會導致脆化,因此判斷適當次數是工匠識見的體現。
火造是製作刀身外形的工序,將加熱的鋼以特殊鎚(上鎚、下砧)鎚打,形成刀身的姿態——刃的曲率、身幅、脊厚的變化。此工序中「反」的形成也十分重要,鍛造過程中對均勻加熱與冷卻的控制技術決定了反的品質。
小鍛冶的作業同樣不是一人獨立完成的。主刀匠(師傅)以輕鎚指示敲打的位置與力道,弟子或助手依此揮動大鎚的「相槌」共同作業廣為盛行。正如有說法認為對話中「附和」的表達源自此共同鍛造作業,折返鍛鍊是一道由多人協調呼吸、共同協作才能成立的工序。
歷史分工的變遷——為何走向合一
在鎌倉時代大規模刀劍需求時期,大鍛冶與小鍛冶的分工被認為得到了有效維持。研究顯示,備前(岡山)的長船派工房組織發達,從玉鋼的精煉到成品的修整,皆有組織地分工進行。
分工走向消解,是多種因素共同作用的結果。
- 室町末期至戰國期的戰亂導致工房組織瓦解
- 江戶期太平年代工匠的個人化、專業化日益推進
- 由刀匠從材料到完成品一貫負責的「單人刀匠」評價日漸提高
諸多因素相互疊加,使「一人獨自完成全工序的刀匠」這一現代形象得以確立。
有鑑於此變遷,現存的眾多刀劍究竟屬於「以分工體制製作的刀」還是「由一位刀匠獨自負責全工序的刀」,僅憑外觀加以判別並不容易。這是需要結合時代、產地、流派的傳承資訊與銘綜合考量的事項,並非單憑地鐵或刃文的外觀就能斷定的。
傳承至現代——大鍛冶工序的復權
現代刀匠所使用的玉鋼,由日刀保(日本美術刀劍保存協會)管理的踏鞴製鐵(島根縣奧出雲)生產,已有一定程度的品質管理。然而玉鋼依批次不同,碳量與硬度仍有差異,現代刀匠也鮮少將入手的玉鋼直接使用,通常的程序是先自行進行「類大鍛冶的精煉工序」整備素材,再進入折返鍛鍊。
換言之,現代刀匠是「大鍛冶與小鍛冶一人兼任」的工匠,繼承了歷史分工兩方的技術。就此意義而言,現代刀匠的技術要求也可以說高於歷史上的專業刀匠。
鑑賞與購買時值得了解的事項
了解大鍛冶與小鍛冶分工的歷史,能夠拓展鑑賞刀劍的視角。地鐵上呈現的木目狀、板目狀紋樣,是折返鍛鍊所形成的層狀結構經研磨後浮現於表面的結果。這些紋樣的細緻程度與均勻性,映照出素材鋼被均質化的用心程度以及鍛鍊進行的精細程度,顯示出源自大鍛冶與小鍛冶兩道工序的工匠心血累積。
另一方面,僅憑地鐵的外觀,無法正確判斷「是分工製作還是一人製作」,也無法判斷「折返了幾次」。即便是同一流派、同一時代的刀,素材狀態與鍛鍊手順也存在個體差異。在選擇刀劍時,建議結合地鐵與刃文的印象,以及傳承、時代、鑑定機構的評價等多方資訊,綜合加以判斷。
無論如何,一振刀劍在完成之前,從整備玉鋼素材的階段到鍛造刀身的階段,歷史上曾積累了多種專業技能。現代刀匠一人同時承擔這兩者的事實,對於理解一振刀劍所凝聚的工夫總量而言,是值得知道的背景知識。


