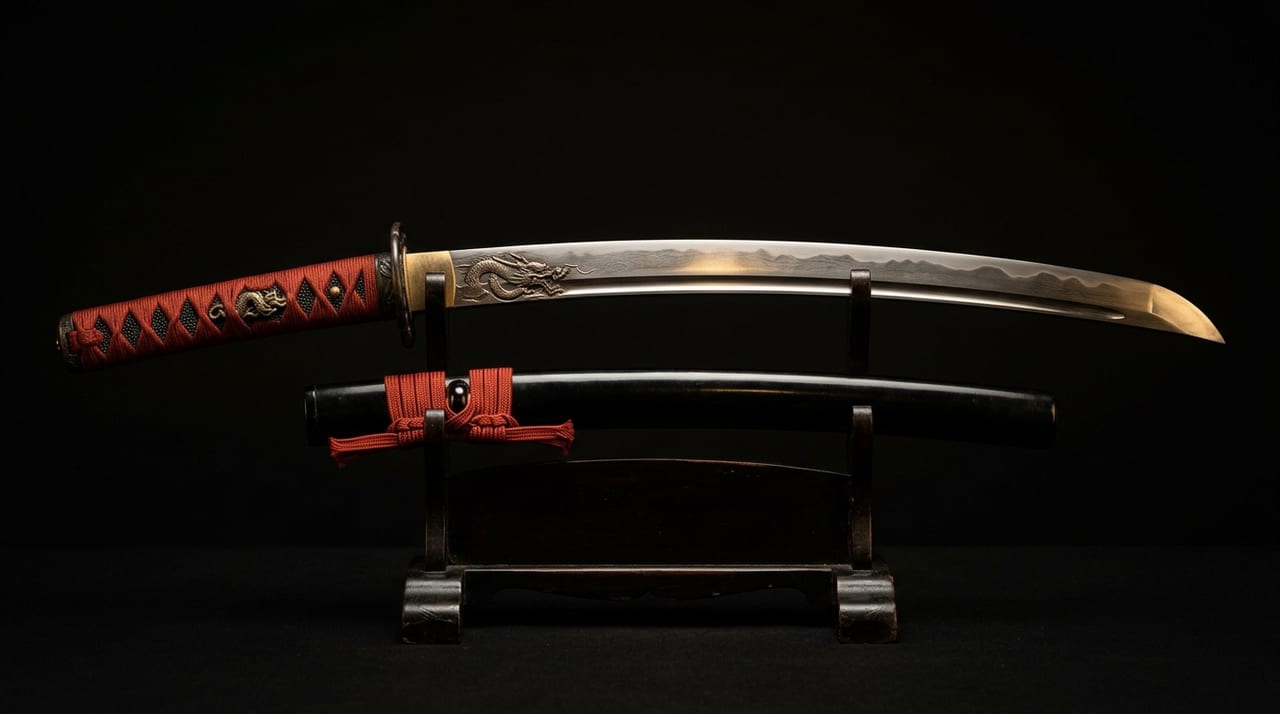
刀身彫刻(horimono)的工具與素材——鑿、小刀、砥石的種類與作業環境,及現代彫物師的製作實態
 ※圖片為示意圖。
目錄
刀身彫物師(horimono-shi)的工作——在研磨完畢的刀身上刻印生命
刀身彫刻(horimono)是指在完成研磨的刀身表面,使用鑿(nomi)、彫刻刀、小刀等刃物工具刻製紋樣、文字、圖案的專門技術。龍、劍、梵字(bonji)、倶利伽羅(kurikara)、護摩箸(gomabashi)、棒樋(bohi)、添樋(soehi)等,刻於刀身的紋樣種類繁多,各自蘊含宗教性、咒術性或審美性的意義。
刀身彫物師(horimono-shi)既非刀工(鍛冶師),亦非研師(togishi),而是專門承擔刀劍製作最終工程之一的獨立職種。成為獨當一面的彫物師至少需要10年的修行,目前日本現役的專業彫物師極為稀少。在刀劍相關職人中,可謂最稀少的技術者之一。
彫物施作的位置也各不相同。刃側的鎬地(shinogiji)或平地(hiraji),抑或靠近莖(nakago)之處,刀身上紋樣的配置位置,歷來取決於訂購者的信仰、喜好及時代樣式。龍或倶利伽羅等圖案多蘊含辟邪或祈願必勝之意,梵字則被認為蘊含佛教護持之意。如此圖案的選擇與配置判斷,也是彫物師所需具備的重要技量之一。
彫物師所使用的工具——鑿與彫刻刀的種類及選擇
刀身彫刻所使用的工具,彫物師往往自行製作與調整。直接使用市售彫刻工具的情況極為罕見,因為需要能夠應對刀身硬度與曲面的專用工具。
鑿(nomi)是刀身彫刻的主力工具。從刃寬1毫米以下的極細型到5毫米左右的型號,需依情況使用多種尺寸。依刃的斷面形狀可分為以下幾類。
- 平鑿(hiranomi)
- 丸鑿(marunomi)
- 三角鑿(sankaku-nomi)
- V字鑿
這些工具需依彫刻對象分別使用。
- 彫刻龍的鱗片時:丸鑿
- 彫刻直線型樋時:平鑿
- 梵字的細部:三角鑿
彫刻刀比鑿更為小型,用於精密作業。由於沿刀身曲面刻製細小紋樣時,長刃難以控制,因此使用短小易操控的彫刻刀。尤其在彫刻梵字(梵文字母)時,為了精確表現文字的曲線,精密彫刻刀不可或缺。
小刀(kogatana)用於收尾與修正。用來修整過度彫刻的部分及整理輪廓線,但由於處理刀身這類堅硬素材,需要比一般木彫用小刀更高鋼度的工具。
彫刻前,刀身上會先畫上作為底稿的墨線。彫物師先以筆或劃線工具描出圖案的輪廓,再沿著線條推進鑿刀。刀身在作業期間以專用台座或萬力狀固定具固定,使其不會移動,彫物師在刀身穩定的狀態下以雙手打入鑿刀。刃物工具在使用過程中會逐漸喪失鋒利度,因此通常在作業間隙多次重新研磨後繼續進行。
砥石的作用——工具的維護與刀身表面的前期處理
在刀身彫刻中,砥石發揮著雙重作用。其一是使已使用的鑿或彫刻刀時刻保持鋒利狀態;其二是整修彫刻後刀身的表面。
彫物師所使用的砥石,與研師(togishi)所用的拋光砥石種類往往不同。工具研磨用途上,中砥與拋光砥搭配使用,以適當維持鑿刀的刃角(hakado)。刀身彫刻面的收尾,則與研師配合,以極細砥石謹慎地僅研磨彫刻部分。
彫刻前的刀身表面處理也十分重要。研師研磨完畢的刀身已具有極為光滑的表面,但在施刻彫刻的部位,有時會刻意將表面稍加粗糙化處理,以防止工具打滑。這項處理的設計是在後續重新研磨時得以消除。
彫刻過程中,為抑制摩擦熱及金屬粉飛散,有時會在刃尖或刀身表面少量使用油。彫刻完成的表面會附著細小的金屬削屑(切粉),因此邊頻繁擦拭邊確認圖案進展的作業也不可或缺。
作為素材的刀身——硬度與材質對彫刻技術所帶來的限制
刀身所使用的玉鋼,在淬火後表面硬度極高。這種硬度對彫物師的工作帶來了極大的制約。
與木材或石材的彫刻相比,對淬火後刀身進行彫刻難度格外高。對堅硬素材進行彫刻時,工具容易打滑,若施加過大的力量,工具可能折斷或在刀身上留下傷痕。因此,彫物師需要從多年的經驗中領悟適當的力道。
此外,刀身上多設有稱為樋(hi)的溝槽。棒樋(bohi)、添樋(soehi)、二筋樋(futasuji-hi)等有多種形式,這些並非彫刻,而是以「樋鑿(hinomi)」這種專用工具削製而成。樋的角度、深度、寬度的均一性對刀的美觀影響甚大,因此需要高度的技術與集中力。
與堅硬刀身打交道的作業也使工具消耗加快,鑿刀的崩刃或折斷並不罕見。因此彫物師會多備預備工具,在作業中也頻繁確認刃的狀態後繼續進行。這也是長時間維持同一姿勢的工程,不僅需要集中力,還要能夠承受體力上的負擔。
現代彫物師的製作環境——後繼者不足與技術傳承的課題
當代日本的刀身彫刻師人數,據估計全國在數十名以下。在刀劍相關職人中屬特別稀少的職種,後繼者不足已成為嚴峻的課題。
製作環境因職人而異,但有許多職人以自宅的一室為作業場所。刀身彫刻難以機械化,全程皆以手工作業進行。良好的照明環境、穩定的作業台,以及準確的視力(或放大鏡)不可或缺。
在技術傳承方面,師父對弟子的直接指導是唯一的方法。刀身彫刻的技術難以透過文字或影像傳授,只能多年來持續觀察師父的手法,在不斷失敗中逐步領悟。這種師徒制度的僵化性雖是後繼者培育的障礙,但也是維持技術品質不可或缺的機制。
僅靠彫物專業維持生計相當困難,據說也不乏與研磨或刀裝具製作等其他刀劍相關工作兼業的職人。市場上流通的刀劍中,有些施有著名彫物師之手的彫物,了解彫物的精拙與圖案的含義,也是鑑賞、購買刀劍時的看點之一。