燒裂、火裂的科學——刀身破斷的機制與刀匠實踐的預防技術
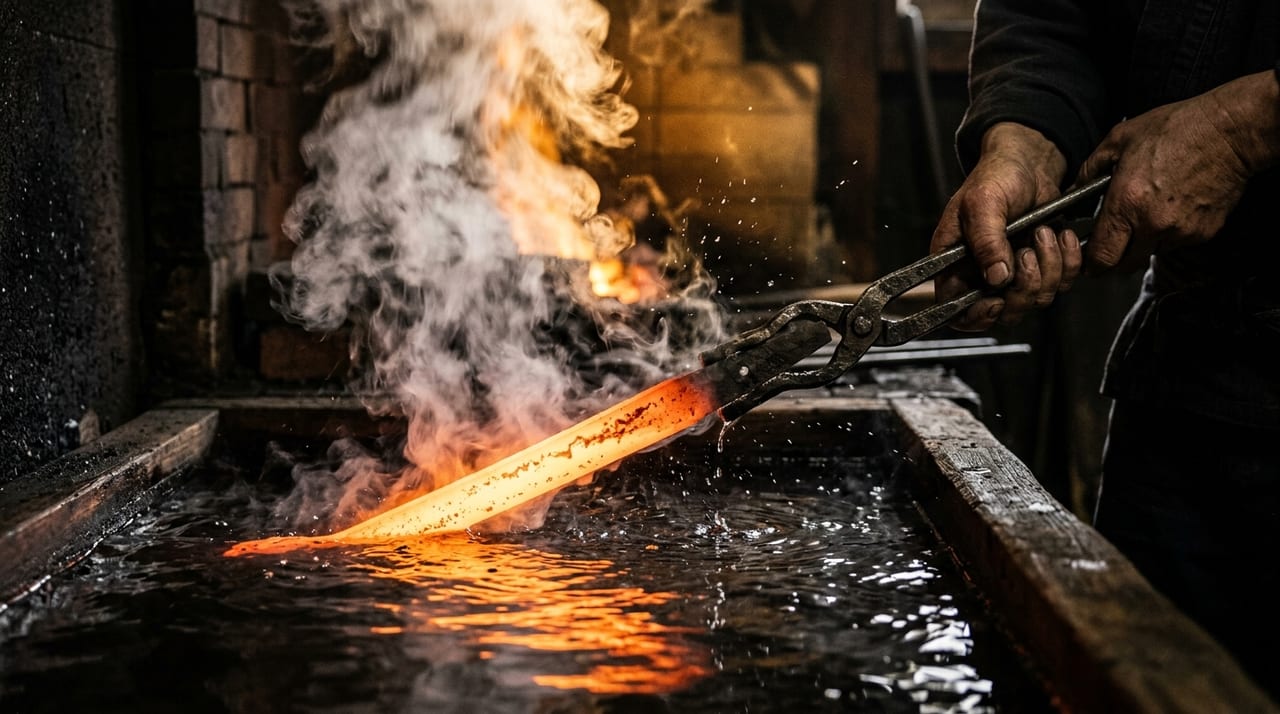 ※圖片為示意圖。
目錄
何謂燒裂——急速冷卻引起的刀身破斷
在日本刀的製作工程中,最令人緊張的時刻之一便是淬火。將燒紅的刀身迅速浸入水中,由此生成刃文,然而這道工序同時也潛藏著「燒裂」的風險。
所謂燒裂,是指因淬火急速冷卻而導致刀身出現裂縫與龜裂的現象之總稱。更具體而言,是由於麻田散鐵變態(淬火所引起的組織變化)在刃部與棟部、地鐵部之間不均勻推進,所產生的熱應力超過鋼鐵抗拉強度時,刀身發生撕裂的破壞現象。
另一方面,「火裂」不僅指淬火時的情況,有時也作為廣義用語,涵蓋鍛鍊過程中因過熱、急速冷卻而導致的刀身龜裂。雖然各刀工對兩者稱謂的使用有所不同,但本文將兩者統一作為「熱處理引發的刀身破斷」來處理。
破斷的機制——麻田散鐵變態與殘留應力
要理解燒裂,必須掌握淬火時鋼鐵的金屬學變化。
將刀身加熱至淬火溫度(約800〜850℃)後,鋼鐵會變態為沃斯田鐵組織。將其急速冷卻於水中,則刃部碳含量較高的區域會變態為麻田散鐵,形成堅硬而脆的組織。另一方面,棟部及地鐵的低碳部分則以波來鐵、變韌鐵系組織的形式殘留。
問題在於這種變態伴隨著體積膨脹。麻田散鐵變態會引起約4〜5%的體積膨脹,因此刃部試圖膨脹的力量,與已冷卻固化的棟部及地鐵試圖收縮的力量相互拉扯,產生殘留應力。當這種拉伸應力在刀身截面上不均勻集中時,便會在應力集中點產生龜裂,最嚴重時甚至導致刀身完全斷裂。
風險特別高的情況如下。
- 置土的配合不均勻時
- 刀身截面變化急劇的「棟區」附近
- 含有鍛裂或內部缺陷的鋼鐵
這些因素相互疊加時,在淬火的瞬間,刀身有可能伴隨著「喀嚓」一聲破斷之響而斷裂成兩截。
置土、水溫、刀身溫度——三個控制變數
刀匠為防止燒裂而能實際加以控制的變數,主要有三個。
- 第一是置土的配合與厚度。置土是淬火前塗抹在刀身上的黏土配合物,藉由在刃部薄塗、棟部厚塗,使淬火時的冷卻速度產生差異,從而生成刃文。土的厚度發揮著冷卻速度「緩衝材」的功能,因此棟部的土若過薄,急速冷卻的應力便會集中,使刀身容易裂開。資深刀匠憑藉多年經驗,對「這塊鋼要塗這個厚度」有著直覺性的判斷,這也是各刀工淬火「秘傳」所在之處。
- 第二是水溫的管理。淬火所用水的溫度,一般使用約15〜25℃的範圍,但最適值因鋼的成分、季節及刀身形狀而異。水溫過低則冷卻速度過快,裂縫風險上升;過高則硬度無法充分顯現。尤其冬季水溫有時會降至10℃以下,也有刀匠會使用溫水(微溫水)加以調整。
- 第三是刀身的入水角度與速度。將刀身浸入水中時的角度、速度、方向(刃朝上、朝下、斜向)決定了哪個部位先被急速冷卻。無論是刃尖先行入水、棟側先行入水,還是整把刀一氣浸入,殘留應力的分佈都會大相逕庭。大多數刀匠採用「刃朝下迅速入水」的方式,但引發刃文的角度即使有細微差異,也會同時影響刃文的形狀與裂縫風險。
鋼鐵的內部缺陷與燒裂的關係
燒裂的誘因之一,是鋼鐵的內部缺陷——尤其是「鍛裂」。鍛鍊工程中產生的微細裂縫、層間剝離及氣泡痕跡,即使目視無法發現,也可能因淬火的熱應力而顯現,成為裂縫的起點。
因此,刀匠從鍛鍊階段便謹慎調整折返鍛鍊的次數、火候的拿捏及鎚打的輕重,以防止內部缺陷的產生。也有刀工在淬火前請研師進行「荒研磨」以觀察表面,確認是否有龜裂的跡象。若懷疑鋼鐵有缺陷,不少刀匠也會做出中止淬火、重新鍛鍊的判斷。
燒裂發生時刀匠的應對
遺憾的是,即便是熟練的刀匠,也無法完全防止燒裂的發生。尤其是鋼鐵性質不均勻,或季節交替時期水溫及濕度不穩定的情況下,即使是經驗豐富的職人也可能發生裂縫事故。
發生裂縫的刀身的處理,視裂縫程度而定。
| 裂縫程度 | 應對 |
|---|---|
| 刃文附近產生的細微龜裂(「小裂」) | 研師有時可藉由研磨將其去除 |
| 貫穿刀身的大裂縫(全斷裂) | 該刀別無他法,只能作為廢料處理 |
許多刀匠不會丟棄裂開的鋼鐵,而是將其作為「反省材料」留在手邊,分析原因為何。回顧土的厚度、水溫、入水角度及鋼鐵狀態等,運用於下次的淬火之中。正是這樣的積累,鍛鍊出刀匠的「淬火技藝」。
現代科學與傳統技術融合的預防
現代刀匠中,也有人活用金屬顯微鏡、硬度試驗機及熱電偶(溫度感測器)來預先評估燒裂風險。藉由引進簡易測量鋼鐵碳分佈的工具及精密管理水溫的裝置,不單仰賴經驗法則的科學性方法正在逐漸普及。
然而,最終刀身的成品仍有很大程度取決於刀匠「眼、耳、手」的直覺性判斷。淬火時鋼鐵的顏色、水霧升起的方式、入水時的聲音——綜合讀取這些信號,掌控刃與裂縫之間微妙均衡的技術,至今仍是無法完全以文字、數值表達的職人技藝核心。
燒裂與火裂對刀匠而言既是「失敗」,同時也是教導他們熱處理奧妙深度的最佳師傅。持續面對這種破斷的恐懼,正是成為打造名刀的刀匠、技術上成熟的基石所在。