反的控制技術——淬火時的熱變形與矯反決定日本刀形姿之機制
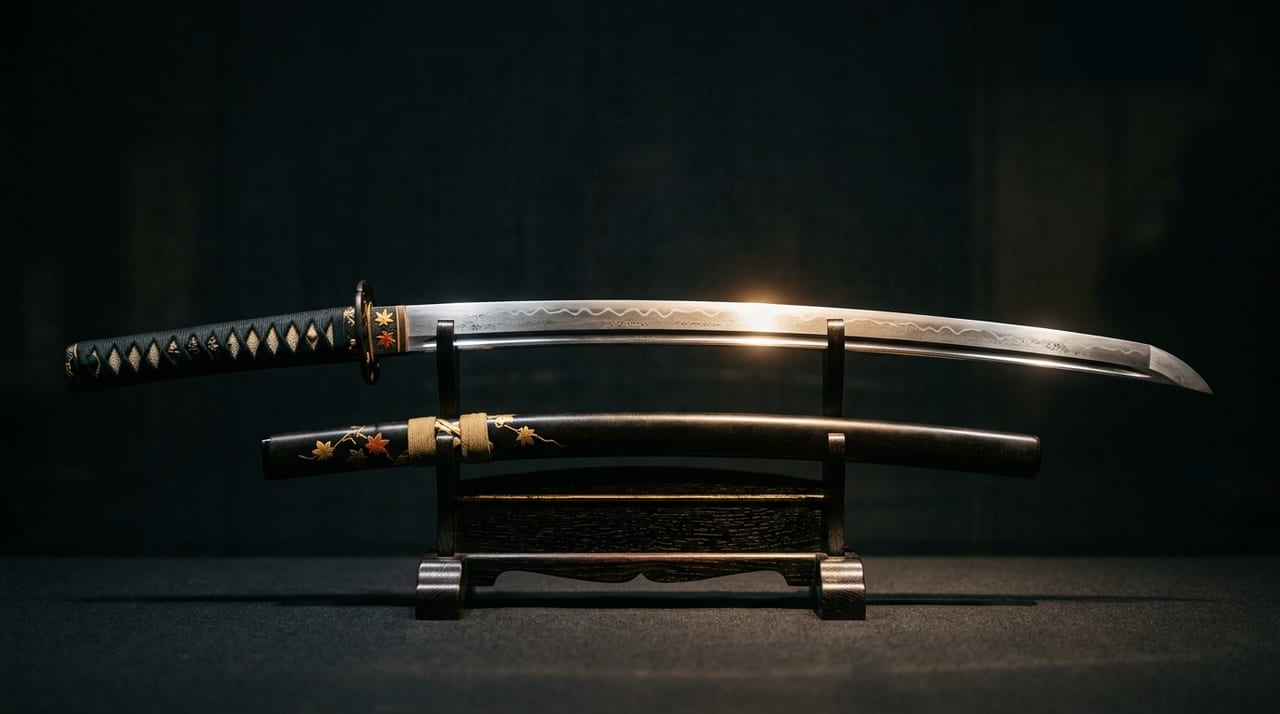 ※圖片為示意圖。
目錄
日本刀的反如何形成
日本刀特有的曲線——「反」——雖然是經過刻意設計,卻要透過淬火這道工序才能最終固定成形。這並非刀匠事先「做出」反,而是預估淬火後的變形量來設計刀身形狀,是一種極為精密的熱處理設計的產物。
反的形成,涉及鋼材的組織變態(麻田散鐵變態)與熱膨脹、收縮等物理現象的複雜交互作用。理解這一現象,意味著觸及日本刀製作技術的核心。現代材料科學研究再度確認,日本刀的反不僅是單純的美學元素,更是同時優化切斷性能、攜帶性與耐久性的功能性設計。
淬火前的刀身——作為機制的「逆反」
反產生於淬火工序(刀劍世界「日本刀的製作方式」)。淬火前的刀身,會預先整形為反較小的狀態。這是預估淬火所引起的變形——外反(向外側彎曲)——而進行的設計。
在淬火工序中,刀身加熱至900〜1000℃左右後,投入水中(部分刀匠也有使用油的)急冷。在此急冷過程中,刃先側(淬火側)的鋼材變態為麻田散鐵,而背側(棟側)因未受到淬火而呈現不同的收縮行為。這種差異作用為使刀身整體「向刃側彎曲」的力,從而產生外反。
麻田散鐵變態與體積變化
鋼材淬火時發生的最重要現象是「麻田散鐵變態」。由高溫的沃斯田鐵狀態急冷後,形成一種碳過飽和固溶的麻田散鐵組織。
麻田散鐵的比體積(單位質量的體積)大於沃斯田鐵。也就是說,淬火使刃先側的鋼材朝體積膨脹的方向變化。這種膨脹帶來相對於棟側使刃先側「延伸」的效果,成為使刀身外反的主要驅動力。
此外,還加上急冷引起的熱收縮。由於刃先側比棟側薄(薄=熱容量小=冷卻快),急冷引起的收縮比棟側發生得更快。這種收縮的非對稱性,同樣助長了刀身的彎曲變形。
作為這些複合力學效果的總和,淬火後的刀身向外反方向變形。刀匠憑藉經驗預測此變形量,設計出淬火前的刀身形狀(微小的逆反),藉此在淬火後獲得所需的反形狀。這種預測能力的精確度,正是評判刀工熟練程度最重要的指標之一。
置土圖案對反的影響
對反的量與分布影響最大的,是「置土」的圖案——即淬火前塗抹於刀身的耐火黏土厚度分配。
刃先側薄塗、棟側厚塗,使急冷時的冷卻速度產生差異。刃先側迅速冷卻生成麻田散鐵,棟側緩慢冷卻保持波來鐵組織。這種冷卻速度差,在反的形成中扮演決定性角色。
透過因刀身各部位改變土的厚度分配,刀匠能夠刻意製作出「腰反」(反的峰值在下方三分之一附近)、「中反」(峰值在中央附近)、「先反」(峰值在上方三分之一附近)等不同形狀。然而,這種控制並不簡單,由於涉及刀身厚度、寬度、素材碳含量、水溫等諸多變數,未必能按理論預期進行。
淬火後的矯反——「矯反」
淬火後的刀身未必能呈現預期的反。當發生反過多、過少或形狀紊亂等問題時,刀匠會進行稱為「矯反」的矯正作業。
然而,已淬火的刀身已硬化,以一般的鍛鍊改變形狀極為困難。矯反的方法,傳統上慣用以下幾種。
- 水淬後的即時矯正(水中矯正):在淬火直後,刀身仍處於高溫(200〜300℃左右)而略具柔韌性的狀態下,迅速使用木板、專用矯正治具調整反。此方法需要瞬間的判斷與熟練的力道控制,只有經驗豐富的刀匠方能進行。
- 低溫加熱矯正:淬火後將刀身以150〜250℃左右的低溫加熱(此亦稱「回火」)後施以矯正的方法。在維持麻田散鐵組織的同時緩和內部應力,從而創造形狀修正的空間。
- 研磨形狀調整:若反僅有微小偏差,研師(研磨師)也會在研磨階段對刀身局部多加研磨,以視覺方式調整反的平衡。但這並非本質上的結構變化,過度研磨會損及刀身的健全性。
反對刀的使用特性的影響
反的量與形狀直接影響刀的實用性。
- 腰反之刀(鎌倉期多見):重心偏低,揮斬時對手部的衝擊較小。是針對馬上斬擊動作最優化的形狀。
- 中反之刀(室町期多見):平衡感佳,可兼應馬上、步戰雙方的萬用反形狀。成為打刀的標準反。
- 先反之刀(江戶期部分):切先形成銳角,刺突優異,但斬入動作時較難控制。有些流派認為先反對居合的拔刀動作有利。
反的控制所展示的日本刀技術精髓
反的控制技術,是衡量刀匠技術水準最重要的指標之一。為了在淬火這道「一錘定音」的工序中獲得所需的反,必須精密調整刀身設計、置土圖案、水溫管理、淬火速度的每一項。
從現代冶金學角度可稱之為「受控非平衡變態與熱應力的複合控制」的這項技術,日本刀匠在沒有科學理論的支持下,純粹憑藉經驗與感覺磨練了數百年。在反這條曲線中,蘊藏著工匠技術與科學的邂逅。
以反的形狀為著眼點來選刀,也是拓展鑑賞視野的一個入口。


