刃先角度與研磨——兼顧鋒利度與耐久性的日本刀銳角設計
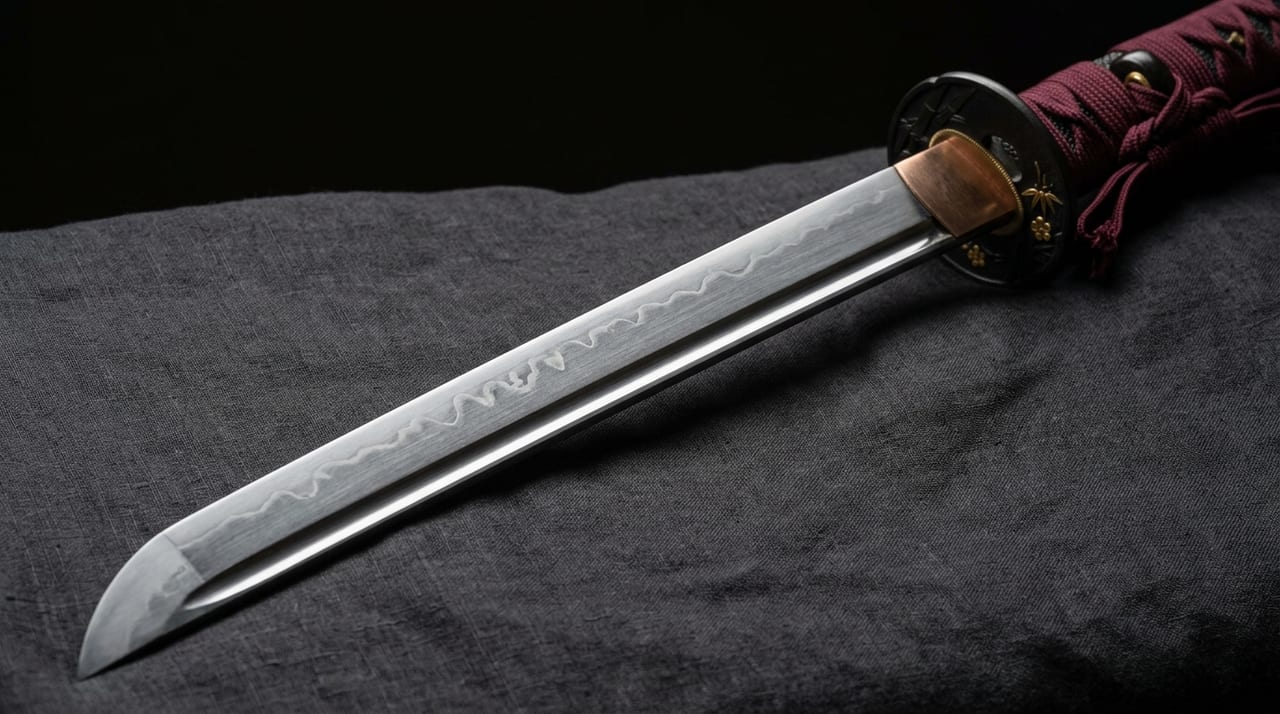 ※圖片為示意圖。
目錄
何謂刃先角度——日本刀中「刃角」的概念
刃先角度,是指刀的刃部橫截面中,刃的兩面所形成的角度。在專業上也稱為「刃角」「刃付角」。
在一般刀具與廚刀的世界中也存在刃角的概念,但日本刀的刃先角度問題,因「刀身形狀」「鋼的組織」「研磨工序」這三個要素錯綜複雜地交織在一起,具有僅憑單純角度測量無法道盡的深度。
首先來整理刃先角度的作用。刃先角度越小(銳角),鋒利度越高,但刃先越薄,缺口與崩刃的風險也越高。反之,刃先角度越大(鈍角),刃的強度越高,但鋒利度則下降。這種單純的關係在日本刀中基本上同樣成立,但由於日本刀固有的構造與使用目的,最佳刃角的設計需要與現代刀具不同的思考方式。
刀身構造與刃先角度的關係——鎬造的設計思想
日本刀最為普遍的刀身構造是「鎬造」。刃的側面有稱為鎬的稜線,由鎬靠刃側(刃先側)的「刃肉」與鎬靠棟側的「鎬地」2面構成。
鎬造中刃先角度的設計,由「刃的橫截面形狀(鎬地的寬度、刃肉的厚度、刃先的薄度)」組合而定。刀匠在鍛造階段,以「肉置」一詞來設計刃的截面形狀。肉置是指刃各部位的肉(厚度)分配,從元到先,以及從棟側到刃先的厚度漸減方式,直接關係到刀整體的鋒利度、強度、重量平衡。
理想的刃先是「盡可能薄,但以淬火所產生的組織變化而硬化的刃金補強」的狀態。刀匠為了實現這種「薄而強」的刃先,在鍛造→淬火的工序中精密地控制刃的橫截面形狀。
淬火與刃先硬度——麻田散體相變的控制
使日本刀得以兼顧鋒利度與耐久性的最大要因,是「淬火」所引發的鋼組織變化。
刃先附近因淬火而形成高碳的麻田散體組織,具有高硬度(HRC60前後)、高脆性的特性。另一方面,刃的中心部(心鐵)及棟側保留為低碳的柔軟鋼材,維持韌性。
「刃先的硬度(=鋒利度的維持)」與「刀體的韌性(=不易折斷)」兩者兼顧,正是日本刀構造上的妙趣。在設計刃先角度時,「硬化後的刃金要薄至何處」也是重要的判斷。
若將刃先研磨至硬化層(燒刃)極薄之處,刃金之外的柔軟部分便會在刃先露出,雖能展現鋒利度,但刃容易缺口。反之,若研磨時將刃先留在燒刃中相對較厚的部分,耐久性高,但鋒利度略有下降。
這一判斷屬於研師的專業領域,在評估刀的用途、保存狀態、刃金健全性後進行。
研師的職責——鋒利度與刃先角度的最終決定者
關於日本刀的鋒利度,正確理解刀匠與研師的分工至關重要。
刀匠所負責的是決定「刀的潛在鋒利度」的工序——鋼的選材、鍛鍊、淬火——。研師所負責的是「將其潛在鋒利度作為實際刀刃引導出來」的工序。
即使是同一把刀,最終的刃先角度與收尾也會因研師的技術、方針而改變,鋒利度的體感也隨之不同。有些研師以「美術研磨」(以鑑賞為目的的研磨,不過度薄化刃先)為基本,也有根據用途施以「以實用為導向的研磨」的情況。
研師調整刃先角度的主要工序是「刃付」。這道使用砥石調整刃先薄度的工序,直接決定刀的最終鋒利度與崩刃風險。影響刃先角度實現的要素如下。
- 砥石的號數(粗細)
- 施磨方式
- 研磨次數
- 最終收尾砥石的選擇
日本刀刃先角度的實測值——與其他刀具的比較
日本刀的刃先角度因使用目的、時代、流派而有所差異,但一般報告顯示,片刃約為10〜25度程度,兩端合計的刃角在20〜50度程度的範圍內。
作為比較,彙整其他刀具的刃先角度如下。
| 刀具 | 刃先角度 |
|---|---|
| 日本刀(片刃) | 約10〜25度程度 |
| 日本刀(兩端合計的刃角) | 20〜50度程度 |
| 和式廚刀(刺身刀,片刃) | 7〜12度程度 |
| 木工鑿 | 25〜35度程度 |
和式廚刀非常銳角,是以鋒利度為最優先的設計。另一方面,鑿較為厚重,切骨刀或針對硬食材的廚刀也有刃角加寬的傾向。
日本刀從「數打物(廉價、量產的實用刀)」到「名工的美術刀劍」,品質差距甚大,刃先角度的設計思想也並非一成不變。以實戰使用為前提的武器之刀,與現代美術刀劍、鑑賞用的刀,刃先角度的設計、研磨收尾有所不同乃是理所當然。
歲月變化與重新研磨——刃先角度的維護
使用過的刀、保存中產生崩刃的刀,可透過重新研磨恢復刃先。但每次重新研磨都會削去刃的金屬,反覆研磨可能導致刃的厚度減少,刃先角度的設計本身也因此改變。
這正是美術刀劍保存中「過度研磨」被視為問題的原因。以最低限度的研磨維持刃的狀態,優先保全形狀、厚度、銘的「保存研磨」理念,已成為現代刀劍保存的基本態度。
總結——兼顧鋒利度與耐久性的設計智慧
日本刀刃先角度的問題,是刀匠的鍛造設計、淬火控制、研師的研磨技術這三種專業職人的知識與技術相互重疊的結果。
並非單純地「研磨得薄而鋒利就能切割」。而是綜合判斷刀的鋼組織、刃金健全性、使用目的、保存狀態,選擇最佳的刃先角度與收尾。這種複層的設計思想支撐著日本刀的機能美,並作為現代刀具設計亦可參照的智慧而持續流傳。
歡迎透過表單隨時與我們聯絡。


