退火的技法——鍛造前釋放鋼材內部應力的日本刀熱處理前工程
 ※圖片為示意圖。
目錄
退火是什麼
日本刀熱處理工程中最為人所知的是「淬火」。這道工程能產生刃文、使刃先硬化,被描述為與刀劍完成直接相關的戲劇性瞬間。
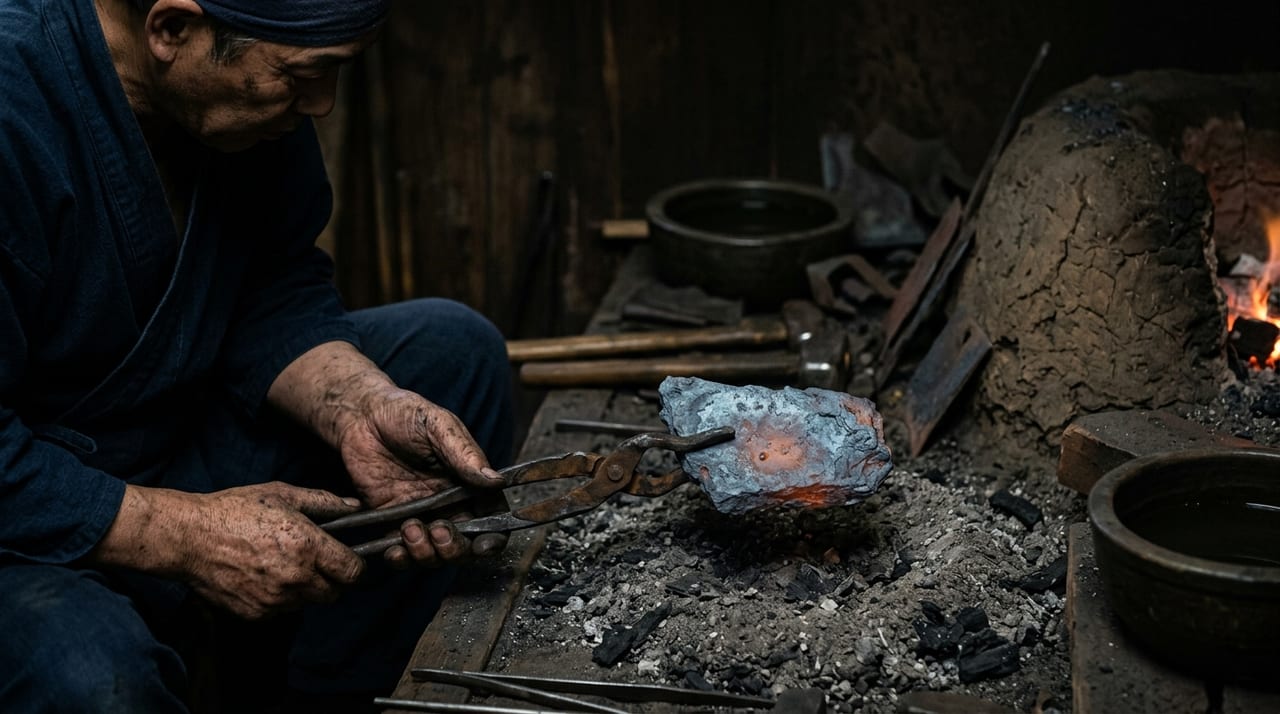
然而,在此之前數道工程中進行的「退火」,雖是日本刀製作中重要的前處理工程,卻一般鮮為人知。
退火是指將鋼(或鐵)加熱至一定溫度後,再緩慢逐漸冷卻,藉此消除鋼的內部應力、使組織均質化並軟化的熱處理操作。英語稱為「Annealing」。
日本刀的製作中,退火在多個階段進行,但最重要的是鍛造前的素材準備階段的退火。
為何需要退火——內部應力的問題
踏鞴製鐵所生產的玉鋼,因製鐵過程中的急冷與熱履歷,內部帶有複雜的殘留應力與不均一的組織。若直接進行鍛造(加熱後敲打的工程),容易產生裂縫、龜裂及鍛接不良(熔合不全)。
具體問題如下:
① 硬度不均一 玉鋼依部位不同,碳含量各異(約0.6〜1.5%),此差異造成硬度不均一。高碳部分堅硬易脆,低碳部分較軟。在此不均一狀態下敲打,硬的部分容易產生裂縫(細微裂痕)。
② 內部殘留應力 急冷的鋼材因表面與內部的冷卻速度不同,由收縮差異積累內部應力。此應力在加熱與敲打工程中會成為意外裂縫與變形的原因。
③ 麻田散鐵組織的問題 急冷的高碳鋼中,有時會形成麻田散鐵(一種非常堅硬且易脆的鐵組織)。麻田散鐵的加工性極低,因此需在鍛造前去除。
退火即是解決這些問題,將鋼整備成「易於敲打狀態」的工程。
退火的實際工程
加熱溫度與氣氛
玉鋼的退火中,將鋼加熱至約700〜900℃(依鋼種與碳含量而異)。此溫度區間位於Ac1變態點(鋼的組織開始轉變為沃斯田鐵的溫度)附近,是組織均質化發生的領域。
刀工以肉眼判斷爐的顏色(火色)。鋼材呈橙紅色至黃橙色(相當於700〜900℃)發光的狀態,被視為退火的適當溫度。此判斷依賴經驗與感覺,是自無精確溫度計時代流傳下來的工匠鑑別眼力。
加熱過程中的氣氛(周圍的氣體環境)也很重要,為將氧化降至最低,會採取埋入炭灰中或在富含碳素氣氛的爐中加熱等措施。
緩冷的過程
退火中最重要的工程是「緩冷」——緩慢花時間冷卻。
急冷(水淬)會導致內部應力增大,因此退火時採取埋入炭灰(木炭的灰)中或關閉爐門自然冷卻等方式,緩慢降低溫度。冷卻速度通常需數小時至半天以上才降至室溫。
藉由此緩冷:
- 麻田散鐵組織轉變為肥粒鐵+波來鐵(更柔軟且易加工的組織)
- 內部殘留應力得到緩解
- 碳素分布更加均質化
- 鋼材整體硬度降低,提升下一道鍛造工程的加工性
刀工觀察的「退火完成品」
退火後的鋼材(「退火完成品」),表面形成薄薄的氧化皮膜。此皮膜的顏色(偏青的灰色至黑色)成為顯示加熱溫度、氣氛與緩冷品質的指標。
熟練的刀工藉由觀察「退火完成品」的顏色、硬度(以手指按壓時的觸感)與表面狀態,判斷是否可進入下一道鍛造工程。若退火不充分,則再度加熱進行退火。
退火在鍛造各階段的作用
日本刀製作中進行退火的主要階段如下。
① 素材分類及小割後 將踏鞴鋼(玉鋼)依碳含量分類(高碳=皮鐵用,低碳=心鐵用),小割後進行退火。藉此使各部位的加工性均一化。
② 初期鍛鍊(堆疊加熱)前 作為將多片鋼片堆疊進行「堆疊加熱」的前階段,以退火整備各片的表面狀態。藉由均質化接合面的氧化皮膜,促進鍛接時的熔合。
③ 折返鍛鍊的中途 在長時間的折返鍛鍊途中,若加工硬化加劇,則暫時進行退火使其軟化後再繼續鍛鍊。
退火與淬火的本質差異
退火與淬火雖都是「加熱→冷卻」的工程,但冷卻速度產生截然相反的特性。
| 退火 | 淬火 | |
|---|---|---|
| 冷卻速度 | 慢(緩冷) | 快(急冷) |
| 目的 | 軟化、去除應力 | 硬化、形成刃文 |
| 時機 | 鍛造前、中途 | 鍛造完成後 |
| 組織變化 | 轉為柔軟組織 | 轉為堅硬的麻田散鐵 |
如此對比所示,日本刀的製作是藉由有意識地交替運用「使之柔軟(退火)」與「使之堅硬(淬火)」的精密熱處理連鎖而成立的。
總結:「前工程」決定刀的品質
退火是樸實低調的工程。與直接呈現於刀劍完成形的刃文、地鐵、姿——這些工程相比,被提及的機會較少。
然而,以退火不充分的素材製作的刀,在鍛造中會產生裂縫、不均勻及鍛接不良,從根本損害最終刀劍的品質。愈是熟練的刀工,愈深刻理解此前工程的重要性。
「良刀始於良材」——此格言不僅適用於玉鋼的選別,也延伸至適切準備素材的退火技術。日本刀卓越的品質,正是建立在這些看不見的前工程積累之上。


