割入造的鍛接技術——心鐵與皮鐵爐內接合中職人判斷的「火色」與「鍛打適期」
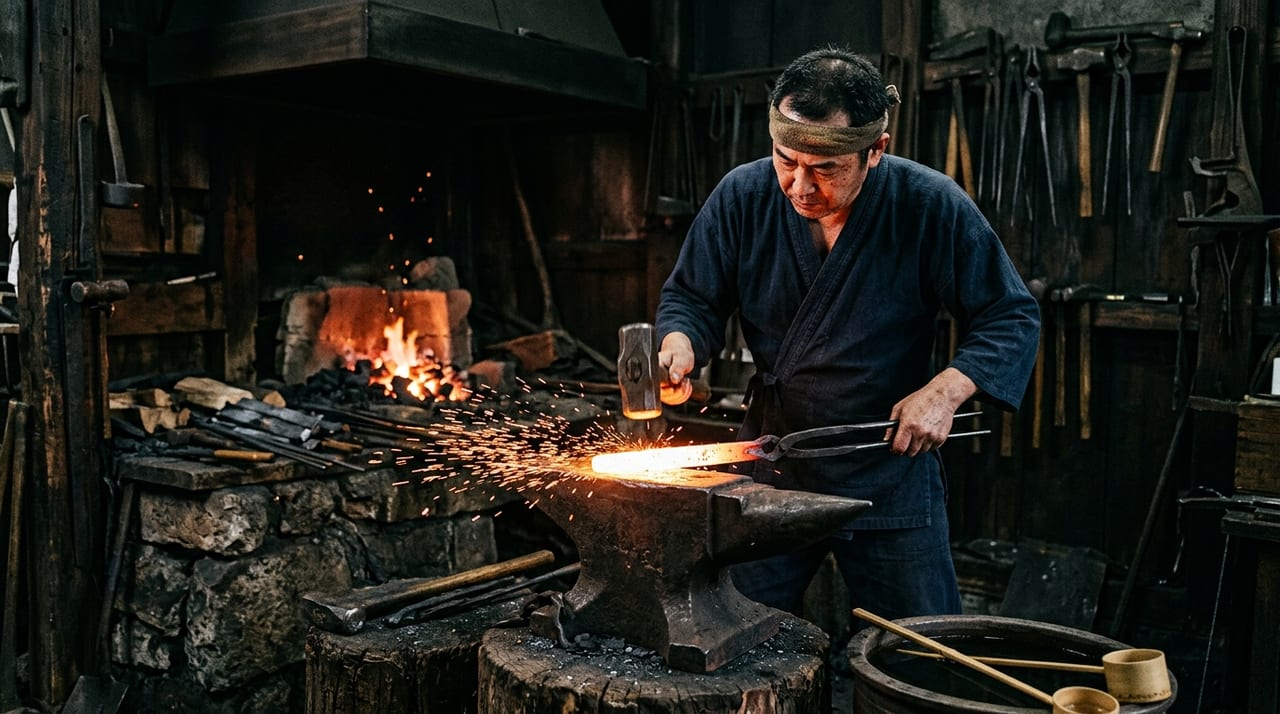 ※圖片為示意圖。
目錄
何謂割入造——日本刀「構造設計」的核心
為了同時實現日本刀的強度與鋒利度,鍛冶師自古以來便發展出「鋼材分工使用」的概念。其中最具代表性的,便是割入造這一構造設計。
割入造以碳含量高、硬度易於提升的皮鐵用於刀刃部分,並以柔韌性高的低碳鋼心鐵配置於刀身芯部。由於皮鐵從前後方向「割入」包覆心鐵,故得此名。
堅硬的外層負責「斬切、破碎」的功能,強韌的內層則支撐「不折、不彎」的韌性。理論上雖簡單,但使這兩種鋼材一體化的「鍛接」工程,正是最考驗刀匠技藝的環節。
爐中發生了什麼——鍛接的化學機制
鍛接是將兩片以上的金屬加熱至高溫,在保持固態的狀態下以壓力(槌打)使其一體化的技術。不同於焊接的熔融接合,而是純粹透過「鍛打」在分子層次創造結合。
因此加熱溫度的精準度至關重要。溫度過低,接合面會殘留縫隙,在後續研磨時形成稱為「口開」的缺陷。反之溫度過高,鋼材氧化加劇,「氧化皮膜(scale)」夾入接合面導致強度下降。此外碳的燃燒損失也會發生,造成刃文形成所需的碳分布不均。
適當的鍛接溫度一般在1,250〜1,350℃之間,但刀匠從不使用溫度計。他們依賴的是火色——在炭火中時刻變化的、鋼材所發出的光色。
火色的判讀——職人以目測量「1,300℃」
刀匠觀看爐火時所判斷的,並非炭本身的顏色,而是受熱鋼材所放出的電磁波光譜。
鋼材隨溫度上升,依序呈現以下顏色變化。
- 600〜700℃:暗紅色(偏暗的紅)
- 800〜900℃:橙紅色(明亮的橙色)
- 1,000〜1,100℃:黃橙色(偏黃的橙色)
- 1,200℃前後:明黃色(鮮豔的黃色)
- 1,300℃以上:白黃色〜白色(光芒更加強烈)
適合鍛接的「鍛打適期」,據說是鋼材開始呈現白黃色光輝、且表面如煙火般的輝點(沸)出現之前的瞬間。在這個階段,鋼材表面呈半液態狀態,以槌鍛打時,接合面會如「融入」般結合。
然而待「沸」出現後再動手,氧化已進行過度,為時已晚。「在沸出現之前鍛打」——要領悟這一微妙的時機,在師傅身邊數年的實地修行是不可或缺的。
鍛接的實際作業——從爐到鐵砧0.5秒的判斷
在實際的鍛接工程中,將加熱後的心鐵與皮鐵幾乎同時從爐中取出,灑上鑄砂以去除氧化皮膜,迅速置於鐵砧上開始鍛打。
這一連串動作所能耗費的時間在數秒之內。鋼材從離開爐中的瞬間便開始冷卻,能夠維持最佳鍛接溫度的時間極為短暫。
鍛打時機若延遲則發生「接合不良」,反之過早則產生「位置偏移」。由上方打擊的力道輕重也需拿捏,過強則鋼材變形導致心鐵位置偏移,過弱則接合不完全。
稱為手子的弟子的職責,正是配合師傅的鍛打時機。手子必須同時解讀師傅的動作與爐中狀態,以便在師傅發出「現在」的訊號之前,毫無猶豫地揮下槌子。
失敗的種類與應對——經驗教導的缺陷判別
鍛接的失敗,大致可分為以下三種。
裂縫:沿接合面的裂紋。主因為加熱不足,多在後續研磨工程中發現。一旦發現,須將該部位削除後重新鍛接,或縮短刀身整體長度。
口開:鍛接面的一部分未能接合,殘留空洞的狀態。淬火後研磨地鐵時,會以線狀缺陷顯現於表面。輕度者有時可透過研磨修正,但深度者則大幅損害商品價值。
碳素分布不均:在皮鐵與心鐵的邊界附近發生碳素擴散,於刃文形成時產生非預期的發色。此問題往往要到最終研磨階段才會浮現,據說即便是熟練的刀匠也難以完全掌控。
現代刀匠中,有人會在鍛接前的階段部分活用超音波探傷檢查(UT),但尚未達到完全取代傳統目視、音響判斷的程度。
割入造的現代意義——為何至今仍被選用
割入造與「本三枚造」、「四方詰造」等其他構造樣式並列,在現代刀匠中仍被積極採用。理由很明確——在最大限度發揮素材特性的同時,鍛接工程的難度相較於其他構造樣式更易於掌控。
四方詰造中皮鐵從四個方向包覆心鐵,接合面數量增加,鍛接失敗的風險也相應提高。割入造僅限於前後兩個方向的接合,因此刀匠更易於管理精準度。
話雖如此,「更易於」終究是相對而言,割入造的鍛接並非一朝一夕可以習得的技術,這一點並無改變。解讀火色、以身體記住鍛打適期、與手子同調呼吸——唯有將這三要素整合至高水準,刀的品質才得以誕生。
在現代刀匠教育中,割入造的鍛接被視為修行核心評估標準之一。繼承過去技術的同時深化科學理解——這便是現代鍛刀的本質。


