玉鋼的不純物去除與精鍊工程——從踏鞴製鐵到刀匠手中的素材管理
 ※圖片為示意圖。
目錄
玉鋼能直接使用嗎?
「玉鋼」是以踏鞴製鐵生產的日本刀專用鋼材,但從製鐵爐取出後的狀態無法直接用於刀劍製作。玉鋼存在炭素分布不均、爐渣(非金屬介在物)混入、金屬組織粗大化三項問題。刀匠必須經過消除這些問題的「素材精鍊」工程——亦稱「卸鐵」「踏鞴整煉」——方能進入刀身的鍛造。
作為踏鞴製鐵產物的玉鋼
踏鞴製鐵中,以砂鐵與木炭交互堆疊的「踏鞴爐」透過踏鞴送風,經約3日的作業生產鐵塊(kera)。將此鐵塊分割、分類後即為玉鋼。
玉鋼的炭素含量在約0.5〜1.5%的範圍內有所差異,即便在同一塊中炭素分布也並不均勻。炭素量高的部分(近似白銑、生鐵)堅硬而脆,低的部分(近似軟鐵)雖柔軟但鋒利度不足。刀工的使命,是從這種不均質的素材中,製造出均質且炭素量理想(約0.6〜1.0%)的鋼材。
卸鐵工程的實際操作
刀匠進行的首道精鍊工程「卸鐵」,由以下流程構成。
- 素割: 用金鎚將玉鋼塊敲碎,從截面的色澤目視推估炭素量。呈銀白色而有光澤者判斷為高炭素(皮鐵候選),呈暗灰色者判斷為低炭素(心鐵候選)。這項「識材眼力」是經過數年至十數年修行方能習得的技術,蘊藏著現代化學分析機器無法取代的經驗知識。
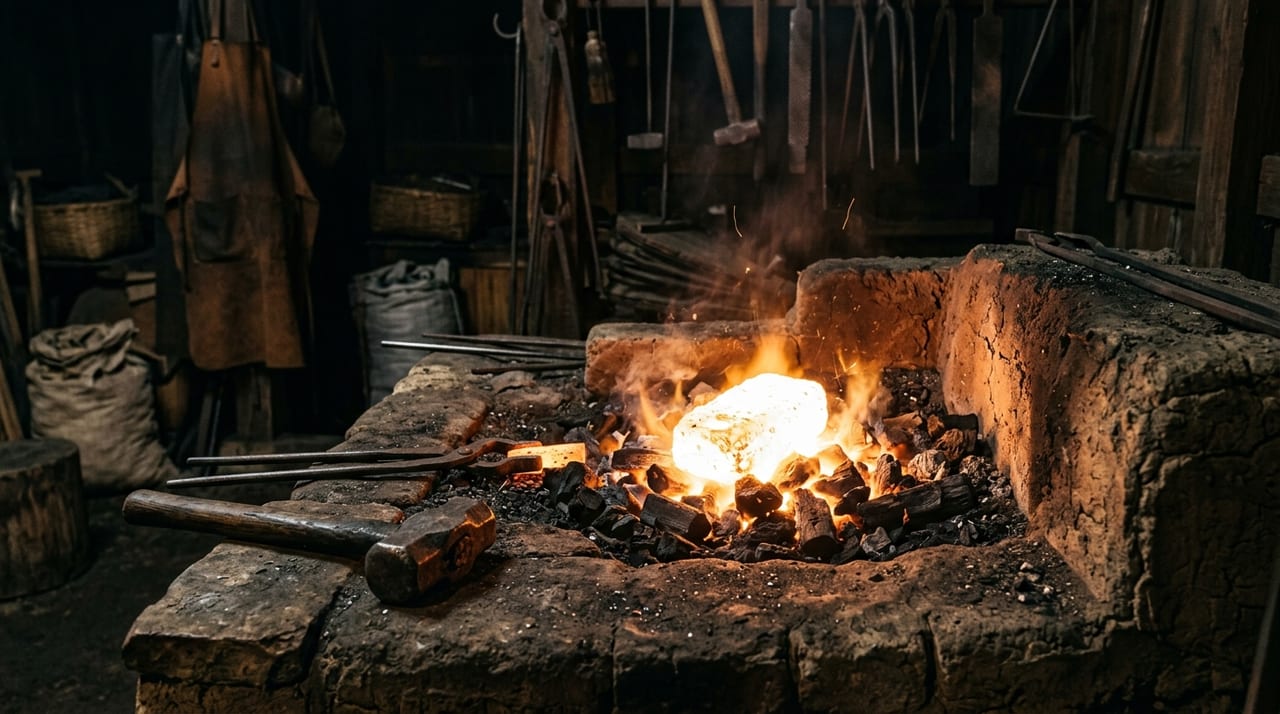
- 積沸: 將素割後的玉鋼片堆疊於爐上的鐵床(素材台),以約1200〜1300℃的高溫加熱至白熱狀態(「沸」)。此階段爐渣液化,開始浮出鋼的表面。由於過度加熱會使炭素燃燒流失,溫度管理(火色判斷)極為重要。
- 敲擊與剝落: 將達白熱狀態的玉鋼取出置於鐵砧上,以大槌激烈敲打。液狀爐渣伴隨黃色火花飛散排出(「飛濺火花」)。每重複此工程一次,鋼的純度即提升一分。單次敲擊排出的爐渣量雖少,但藉由反覆操作得以累積性地清除雜質。
- 折返鍛鍊初期階段: 將敲打延展的鋼折疊,反覆進行再加熱、鍛鍊的循環約5〜8次。此工程促進炭素的均質化(擴散),並推進金屬組織的微細化(再結晶)。「卸鐵」多指包含此初期折返鍛鍊在內的整體精鍊流程。
皮鐵與心鐵的選別
精鍊工程中的重要環節,是依炭素量進行的「選別」。
| 項目 | 皮鐵 | 心鐵 |
|---|---|---|
| 炭素量 | 相對較高(約0.6〜1.0%) | 較低(約0.1〜0.4%) |
| 功能 | 形成刀身的表面(皮) | 形成刀身的芯心(心) |
| 特性 | 藉淬火而變硬,具備形成刃部所需的硬度與耐磨性 | 富柔韌性,賦予刀身黏韌性與靭性。作為實現不易折斷之刀身的「緩衝材」發揮功能 |
皮鐵與心鐵的組合,正是實現日本刀「堅硬而不易折斷」這一難以兼顧特性的秘訣。炭素量高則堅硬但易脆,低則有韌性卻偏軟——透過將素材層狀組合來解決此矛盾,正是日本刀鍛冶技術的核心所在。
從現代冶金學角度看精鍊原理
從現代材料科學的觀點來看,卸鐵工程是以下現象的組合。
- 脫酸與去渣: 高溫加熱使FeO、SiO₂等氧化物系介在物液化,藉由鍛造衝擊排出至表面(脫氧反應、浮上分離)。
- 炭素均質化: 透過高溫下的擴散(固體擴散係數D為溫度的指數函數),消除高低炭素域之間的邊界。刀匠「充分加熱至沸」的經驗法則,與確保擴散所需時間的熱力學要求相一致。
- 結晶粒的再結晶與微細化: 反覆鍛造(變形加工)與再加熱的組合使結晶粒微細化,帶來更均質且強韌的材料特性。
工匠數百年前便從經驗中確立的「沸、敲、折」循環,與現代物理化學理論精確對應的這一事實,正是展示傳統工藝知識深度的最佳範例。
素材管理決定刀劍品質
玉鋼的精鍊工程,從根本上決定了完成刀身的品質。無論刀匠具備多麼卓越的鍛冶技術與淬火技術,若素材的精鍊不夠充分,便會產生「地鐵粗糙」「刃文紊亂」「淬裂」等缺陷。在日本刀鑑定中,「地鐵良好」的評價是最高讚譽之一,而這只有從素材精鍊階段便積累細緻工作,方能實現。