莖(nakago)的設計與修整——形狀、長度、鏽蝕的意義,以及刀工所賦予的功能之美
 ※圖片為示意圖。
目錄
莖(nakago)是什麼——刀身的「根」之構造
日本刀的刀身大致分為「刃部」與「莖(nakago)」兩部分。刃部是實際發揮切割功能的部分,而莖則收納於柄之中,成為將刀身固定於柄內的「根」。刃部與莖之間的界線稱為「區(machi)」,由刃區與棟區共同構成此界線。
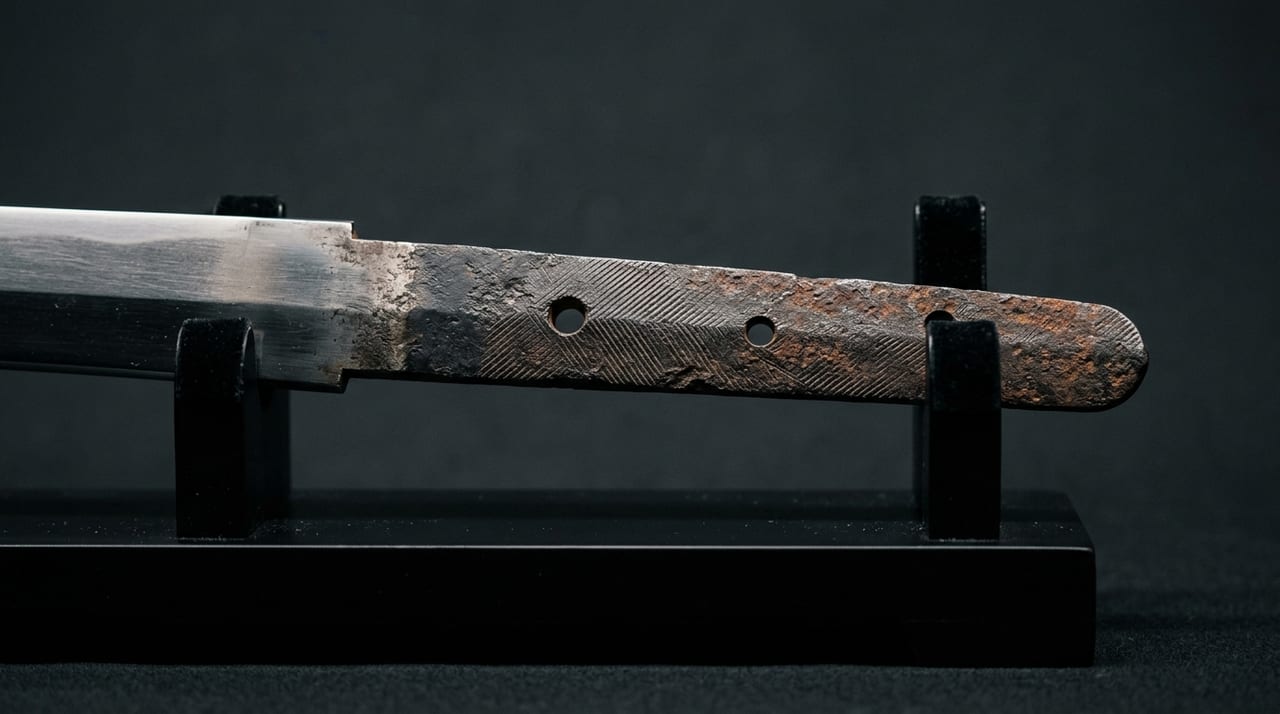
莖因不可見於外而在欣賞時容易受到忽視,但實際上在刀劍的價值評估與真偽鑑定中是極為重要的部位。刻於莖上的銘、鑢目與目釘穴的狀態,以及附著於莖上的鏽蝕品質,是解讀刀劍來歷、製作時代與真偽的主要線索。
莖的設計在功能面上亦至關重要。柄中的固定方式、平衡感與握持手感,皆取決於莖的形狀與長度,刀工需將這些因素通盤考量後方可設計莖部。
莖的形狀種類——刀工所述的分類
莖的形狀大致可分類如下。
- 刃上栗尻:莖的先端(莖尻)朝刃的方向斜切的形狀。多見於鎌倉時代的太刀,被視為古刀的典型樣式。
- 栗尻:莖的先端呈圓弧形狀。多見於平安、鎌倉時代的太刀,給人典雅古風的印象。
- 切:莖的先端直角截切的形狀。多見於打刀,於江戶時代的新刀期廣泛普及。
- 劍形:莖的先端呈劍狀尖形。見於太刀的部分形式。
- 淺子形:先端呈緩和曲線的形狀。
- 角:先端呈方角形狀,較多見於相對較新的時代。
這些形狀並非單純的審美偏好,而是承載著時代、流派與刀工習慣的重要資訊,在鑑定領域中已確立了「從莖尻的形狀判定時代」的技法。
莖的長度與功能性設計
莖的長度與刀劍的使用目的直接相關。基本規則是,莖的長度標準約為刃長(刀身長度)的三分之一。刃長二尺三寸(約70公分)的打刀,莖約七寸前後為平均設計。
然而莖的長度因時代而有所變化。鎌倉時代的太刀莖相對較長,藉由增加柄的長度以提升雙手操作的穩定性。另一方面,江戶時代的打刀即便刃長相同,莖也有略短的傾向,這反映了太平盛世下實戰需求的降低,以及刀裝形式美的變化。
莖的寬度(莖幅)亦是重要的設計要素。莖幅與刃元寬度相比細化的程度稱為「莖的收窄方式」,太刀多呈大幅收窄的形狀,打刀則多保持較為均一的寬度。此變化亦影響區以後刀身的外觀,因此刀工在莖幅設計上極為用心。
鑢目——刀工的「印鑑」
施於莖表面的鑢目,並非單純的防滑加工,而是承載著識別流派、刀工與時代的重要資訊。鑢目的種類如下。
- 化粧鑢:細緻均一的鑢目,注重審美美觀的施工方式。多見於高級刀。
- 切鑢:鑢目呈與莖垂直方向(橫向)切入的形式。多見於鎌倉、南北朝時代的太刀。
- 筋違鑢:鑢目呈斜向切入的形式。尤其多見於江戶時代的打刀,多個流派以特定角度的筋違鑢作為「流派的憑證」。
- 大筋違:筋違鑢的角度更為陡急者。
- 梅花鑢:描繪梅花花瓣狀曲線的特殊鑢目。用於高級刀或儀禮刀。
施加鑢目的方式是代代由師傅向弟子口傳相授的技術,既表現流派特色,同時該刀工慣常的施工模式也成為鑑定的線索。同一刀工的作品在鑢目模式上具有一定的一貫性,因此也是專家在真偽鑑定時最先確認的部位之一。
鏽蝕的解讀——時代的見證者
附著於莖上的鏽蝕,是訴說刀劍年代與來歷的「時代見證者」。良質鏽蝕附著的莖稱為「鏽色豐厚」,意指刀劍歷經漫長歲月自然形成的氧化膜。一般評價如下。
- 古鏽:黑色均勻緻密的鏽蝕,是數百年自然氧化的證明。細小的凹凸均勻遍布,在外行人眼中幾乎呈一色之黑。多見於鎌倉、室町時代的古刀。
- 朱鏽:帶有紅色的鏽蝕,顯示鐵分氧化加深的狀態。一般評價不如古鏽,但使用特定地鐵(砂鐵系玉鋼等)時,有時會呈現特有的鏽蝕顏色。
- 新鏽:相對較淺的鏽蝕,見於相對較新時代的刀或近代曾研磨、保養的刀。
人為製造鏽蝕的「假鏽」手法亦存在,以對新製刀劍進行做舊處理使其冒充古刀,是眾所周知的惡劣偽造手法。專業鑑定家具備從鏽蝕的均一性、深度與附著模式等方面辨別自然鏽與人工鏽的技術。
刀工在莖設計中所蘊含的哲學
對於現代刀工而言,莖的設計亦絕非單純的技術性處理,而是具有重要意義的工程,代表著刀劍整體的「完成」。莖的形狀、鑢目、目釘穴的位置、銘的字體——這一切皆作為刀工的「署名」而發揮功能。
尤其是刻銘的行為,是刀工向後世昭示自身技術與榮耀的行為,亦是「此刀乃吾所作」的宣言。因此刻銘時鏨(tagane)的運行必須謹慎而有力,銘的書體、字的大小與位置皆有各流派、各刀工的傳統樣式。
莖的設計與修整,在鍛打、淬火、研磨等刀劍製作的主要工程完成後方才進行。可謂是刀劍的最終修整,亦帶有儀式性意義——刀工對自身作品負責地宣告「完成」。就此意義而言,莖是日本刀這件工藝品的技術性完成與刀工精神性承諾交匯的特殊部位。