金工師的工作——雕刻鐔、目貫、緣頭的技法與江戶時代的流派
 ※圖片為示意圖。
目錄
何謂金工師
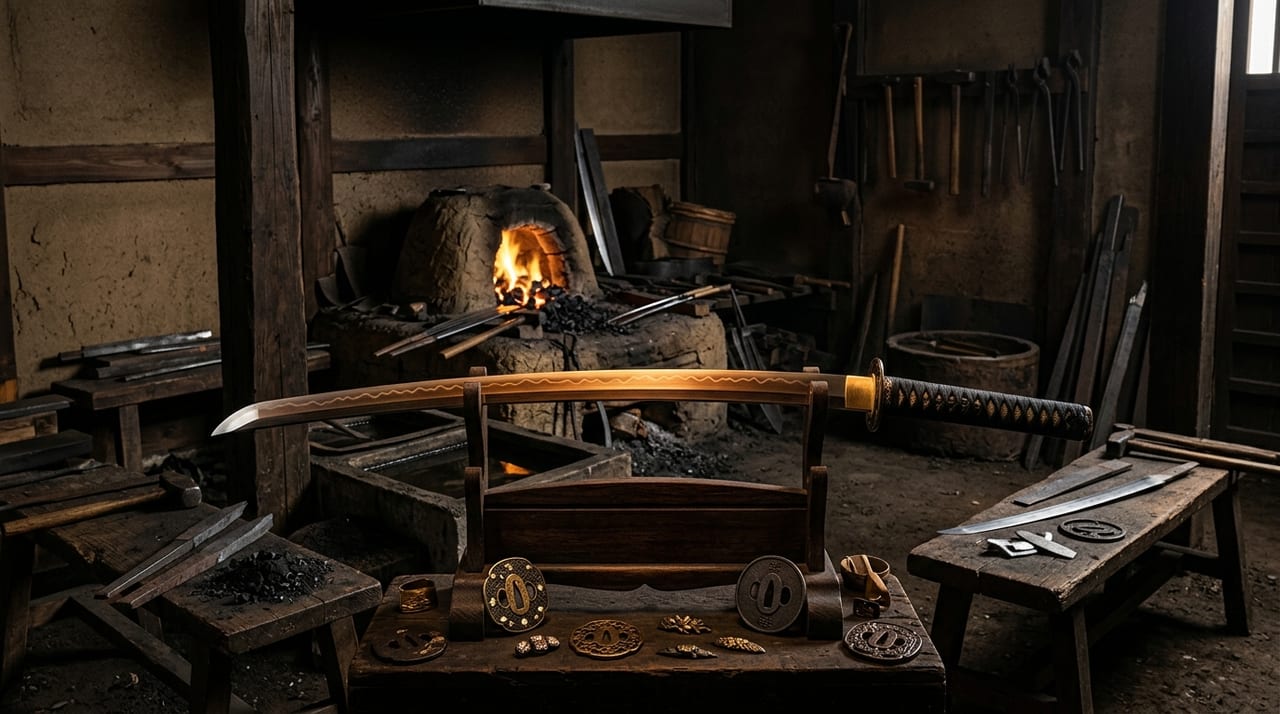
日本刀的成品除刀身本身之外,還需要鐔、目貫、緣頭、切羽、鯉口、栗形、返角、帶留等眾多金屬零件。這些零件總稱為「小道具」或「刀裝具」,製作這些零件的工匠即為金工師、金工、小道具師。
金工師的工作領域與刀工(鍛刀的工匠)完全不同,其技術涵蓋金屬雕刻、象嵌、鑄造等多樣技法。優秀金工師所打造的鐔與目貫,有時具有與刀身匹敵甚至超越刀身的藝術價值,署有個人名的作品在國內外拍賣會上屢以高價成交。
要製作一套完整的拵(收納刀身的外裝全套),除金工師之外,還需要製作鞘的鞘師、在柄上包覆鮫魚皮並纏繞絲線或皮革的柄卷師、塗漆的塗師等多種專門職人分工協作。金工師在其中負責所有金屬零件的製作,並承擔根據訂購者的意向及刀身風格選定圖案與素材的職責。
主要技法解說
高彫、肉彫:將金屬面以半立體的方式削出的技法,使龍、波浪、唐草等紋樣浮凸呈現。在以後藤家為中心的江戶派金工中達到最精煉的形態。這是相當於刀身刃文的「看點」,也是鑑賞者最先注目之處。
毛彫:以細線刻表現紋樣的技法。適合動物毛紋、葉脈、波紋等細密描繪。備前的刀工以毛彫裝飾鐔緣的例子亦可見,是刀工與金工技術交匯的領域。
片切彫:將鏨斜向切入,僅將一側深削,使一側陡立、另一側緩斜,從而產生獨特線條的技法。可呈現繪畫般的明暗表現,以橫谷宗珉擅長此技法著稱。
布目象嵌:用槌在金屬地上打出格子狀細小傷痕(布目),再將金或銀的薄片敲入其上固定的象嵌技法。在鐵地鐔上施以金銀紋樣時常被使用。特別能為甲冑與鐔的紋樣表現帶來視覺上的豐富感。
據紋:將紋樣部分另行製作,以焊接或鉚釘固定於底板上的技法。雖比高彫更能突顯立體感,但接合部的耐久性左右成品品質,因此需要具備高度的金屬加工經驗。
透雕:在金屬上穿孔、鏤空紋樣的技法。多用竹、梅、菊、蝴蝶等自然紋樣,肥後鐔的透雕鐔是此技法的典型例子。透雕的形狀與配置是最能體現金工師個性的要素之一。
鍍金、鍍銀:以水銀汞齊法(火鍍金)或現代電鍍方式將金或銀附著於金屬面的技法。肥後拵原則上不使用,但在江戶派的豪華拵中則多有採用。
色繪:指運用赤銅、四分一、素銅等不同成分的金屬,創造色調對比的技法總稱。能在紋樣中呈現單色金屬無法表現的細膩色階。
主要流派的特徵與歷史
後藤家:室町後期由後藤祐乘創立的家系,作為德川將軍家御用,延續至幕末。在赤銅地上施以高彫、以金色繪收尾的「後藤樣式」被評為最高格的金工。後藤家的作品中,可見「初代祐乘、二代宗乘、三代乘真、四代光乘……」代代相傳的作風變化。
橫谷派:由橫谷宗珉(1670〜1733年)創立的江戶中期流派。以傳統後藤樣式所無的動態構圖與大型高彫為特徵,確立了在赤銅地上大膽施以金色繪的新樣式。宗珉之後,門人宗眉、宗真、宗俊等人在江戶後期活躍一時。
奈良派:以奈良利壽(1667〜1737年)為祖的流派,被列為奈良三作(奈良利壽、土屋安親、杉浦乘意)之一。以使用南蠻鐵等特殊素材的鐵鐔著稱,以自然描寫的細密性與獨特的紋樣詮釋為特徵。
柳川派:江戶中期以後崛起的流派,擁有石黑家、柳川家等眾多分家。擅長在小型鐔與目貫上施以細膩高彫,動植物的寫實描繪受到高度評價。
這些流派大體上也以「家彫」與「町彫」兩種區分來論述。以後藤家為代表的武家御用金工稱為「家彫」,注重樣式統一與格式維持。另一方面,橫谷派、奈良派、柳川派等在市井中活動的金工稱為「町彫」,各個作家的個性與挑戰新意匠的精神較易在作風中體現。鑑定時,首先掌握此家彫或町彫的大框架,再依序審視各流派與個人的特徵,是基本的步驟。
按部位看其作用與鑑賞要點
刀裝具因部位不同,在結構上各有其作用,各自的鑑賞著眼點也各有差異。
- 鐔:位於柄與鞘的交界處,具防護手部的功能,地板的鐵味、耳(鐔的外周部分)的做工,以及透雕與雕刻配置的整體平衡,是鑑賞重點。
- 目貫:配置於柄左右的小金具,多置於握持時手指接觸之處。紋樣題材的選擇與立體感的呈現方式,集中體現了作者的個性。
- 緣頭:嵌於柄靠鐔側的「緣」與嵌於柄末端的「頭」成對,多以統一意匠製成一組。亦有將相同紋樣的一部分分別配置於緣與頭的構成,是左右拵整體統一感的零件。
這些零件有時單獨鑑賞,也有鐔、目貫、緣頭、小柄、笄由同一作者、同一意匠配套而成「三所物」「四分一組」等形式整套流傳的情況。若整套齊全,各零件的品質差異較小,是顯示當時訂製水準之高的重要線索。
現代金工師——瀕臨斷絕的技術傳承
現代的金工師極為稀少,據稱全國現役活躍的正統刀裝金工師僅有數十人左右。其中大多數隸屬個人工房或中小型傳統工藝工房,除製作新作刀裝具之外,也承接既有作品的修復與復原。
培育後繼者的困難,源於技術習得至少需要5〜10年,以及作品完成並獲得認可之前收入極為有限。部分金工師在觀光工藝、體驗課程中尋得出路,也出現了提供給訪日旅客的「鐔製作體驗」工房。
金工師所用工具的核心是鏨,依雕刻的紋樣與技法不同,需使用多種刃口形狀各異的專用鏨。鏨的鍛製本身也是金工師技術的一部分,不少職人並非直接使用市售品,而是自行鍛打、修整刃口。在修復現場,還需要從缺損部分推測失去的紋樣加以補全,不僅需要雕刻技藝,同時也需要具備各流派樣式的相關知識。
金工師的作品以準同刀工銘的形式,以「金工銘」記錄與評價的文化正逐漸扎根。NBTHK的鑑定證書上也開始記載小道具的作者名,金工師個人名號作為品牌的價值日益提升。日本刀文化的整體保存與發展,與刀工並列,金工師的技術傳承亦不可或缺。