鎺師的一天——金工職人在一枚鎺中傾注的精密作業與素材採購實態
 ※圖片為示意圖。
目錄
鎺是什麼——刀裝具的核心,默默支撐的功臣
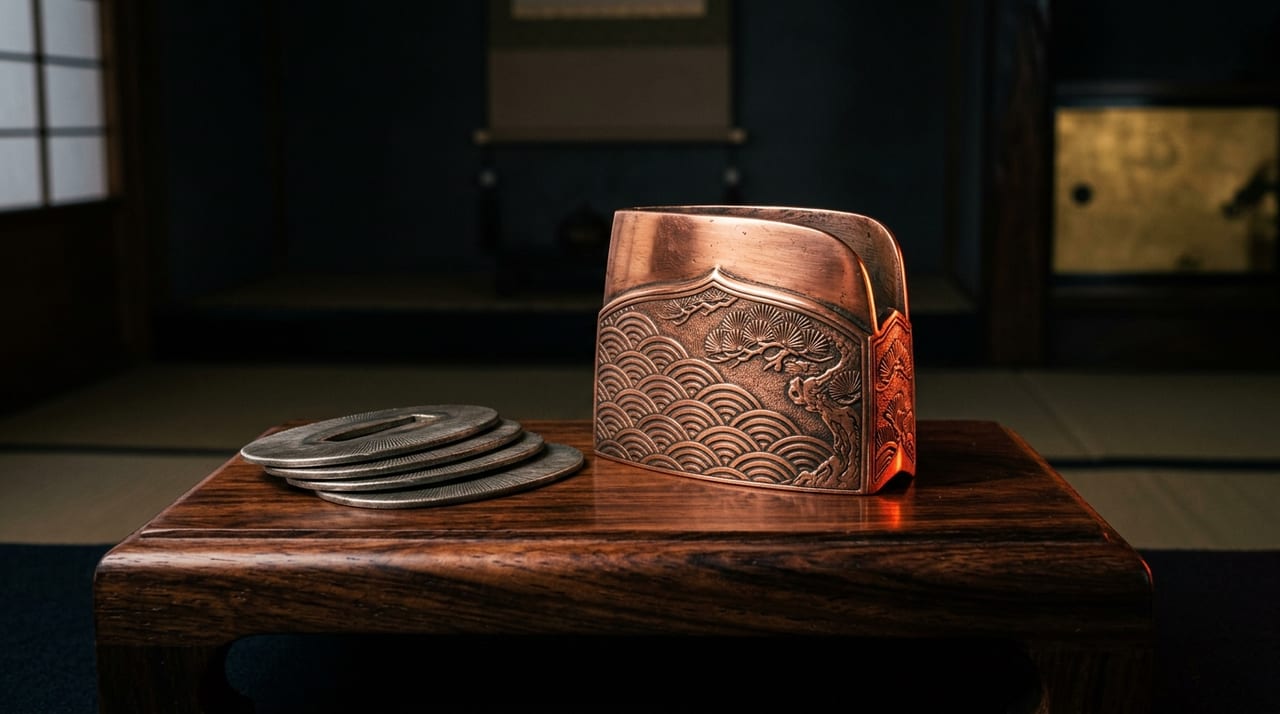
鑑賞日本刀時,目光往往集中於刀身的刃文與地肌,鮮少有人進一步關注支撐拵功能的鎺。鎺是固定於刀身根部、刃區正上方的金屬製環狀零件,與鞘的入口「鯉口」緊密咬合,將刀固定於鞘內,並承擔拔刀、插刀時的摩擦與定位功能。
看似不起眼,然而鎺的精度若有偏差,刀在鞘中便會晃動,拔刀時更可能損傷鞘口的木料。鎺若嵌合鬆弛,還可能導致刀從鞘中飛出的意外。就支撐刀裝安全性與操作性而言,鎺堪稱刀裝具的核心。
鎺師這一專業——刀裝具分工中的「縫合點」
江戶時代的刀裝製作高度分工,設有鐔師、目貫師、緣頭師、柄卷師、鞘師、塗師等各類專業職人。其中鎺傳統上由稱為白銀師的金工職人負責,現代則多稱之為鎺師。
鎺師的工作是依照刀身刃區形狀進行精密金屬加工。由於每一振刀的尺寸各異,鎺基本上屬於一品一作。雖也有將現成鎺削磨調整以配合刀身的「配合作業」,但名刀所配的鎺以新作為原則。
早晨的開始——素材的選擇與前置作業
鎺師的一天從素材準備開始。鎺所使用的素材大致分為三類。
| 素材 | 特徵、用途 |
|---|---|
| 銅 | 最為通用,易於加工,用於廉價鎺。在表面薄貼金或銀的「金著銅鎺」與「銀著銅鎺」即屬此類。 |
| 赤銅 | 在銅中摻入數%金的合金,施以稱為「煮色」的化學處理後,會發色為獨特的漆黑色。廣泛用於格調高雅的拵之鎺,鎌倉至室町時代的古作鎺中亦多見。 |
| 銀 | 作為彰顯武家格式的素材使用,「磨光銀鎺」以白色光澤為特徵。現代亦常使用較純銀更易處理的銀合金。 |
早晨的工作首先從將素材板加工至所需厚度開始。敲打金屬板使其延展,再依刀身刃區寬度裁切成適當大小。由於此階段的精度左右此後所有工程,使用游標卡尺與刻度尺的量測工作進行得極為仔細。
上午的作業——成形與試嵌
將裁切好的金屬板逐步依刀身截面形狀成形。鎺師使用小型槌與「鏨」,對金屬板進行彎曲、收縮與整形。
刀身截面呈複雜曲線(鎬造的情況下,以鎬筋為界,地肌面與刃先面的角度各異),因此將簡單的金屬板貼合其上,需要精巧的手工作業。將鎺內側依刀身外形成形的這道工序,稱為「攻(seme)」。
上午的成形工序大致完成後,會進行將鎺試嵌於實際刀身並確認縫隙與鬆弛的「試嵌」。鎺對刀身而言既不能太緊,也不能太鬆。鎺師將適當的嵌入感形容為「潤澤的阻力感」——能順滑插入,但用手指輕推時需要一定力道,這是一種微妙的分寸拿捏。
下午的作業——完工與表面處理
試嵌確認無誤後,進入接合部的最終固定與表面完工處理。鎺以一體成形為理想,但實際上亦廣泛採用以鑞接(銀鑞、金鑞等)接合捲繞金屬板「接縫」的方法。
其後的表面處理因素材而異。銅與赤銅的情況下,進行「煮色」工序——以氯化銨、醋、水的混合液熬煮素材,促進氧化,使其發色為獨特的深沉色澤。這種色澤屬於「化學性鏽蝕」,具有長期穩定性。
銀的情況則以磨光完工為基本,首先以粗砥石、中砥石消去刮痕,最後以稱為「篦」的工具壓縮表面使其產生光澤。最終的鏡面完工採用木炭粉的摩擦拋光。
素材的取得與當代課題
現代的鎺師面臨多項課題。
- 素材採購困難:赤銅是在銅中少量加入金的銅合金,過去向專門的金工材料商採購以適合刀裝具的配比精製而成的品項,但隨著刀裝具產業整體的萎縮,此類專門商行日益減少。
- 銀鑞的品質:接合所使用的鑞材純度與流動性對鎺的品質影響甚大,但精製傳統配比銀鑞的業者有限,現代規格品未必符合傳統技法的需求。
亦有多位刀匠、刀裝具師聯合進行素材的共同採購與保存的動向,東京刀劍商組合及各地的鍛刀保存團體承擔著一定的角色。
鎺師的傳承——傳遞技藝的人與場所
目前,日本全國的專業鎺師推估約有數十名左右。多數是兼顧刀裝具整體業務的白銀師、金工職人,純粹僅以鎺為專業的職人更是稀少。
技術的傳承以師徒制度為基礎,通常經過數年學徒期後獨立。然而要接受弟子,師傅自身的工作量必須穩定,近年來隨著高齡化,停止接受繼承人的師傅也日益增多。
作為刀裝具展示會、即售會的「小道具之會」等活動,在維繫技術者網絡方面發揮著功能,年輕一代的鎺師得以在此近距離觀察前輩師傅的作業。在完成一把刀的過程中,鎺師的精密作業所扮演的角色——將其傳遞至下一世代的努力,至今仍悄然持續著。