槍的鍛冶技術——十文字槍、素槍、片鎌槍的製作工程與日本刀的技法比較
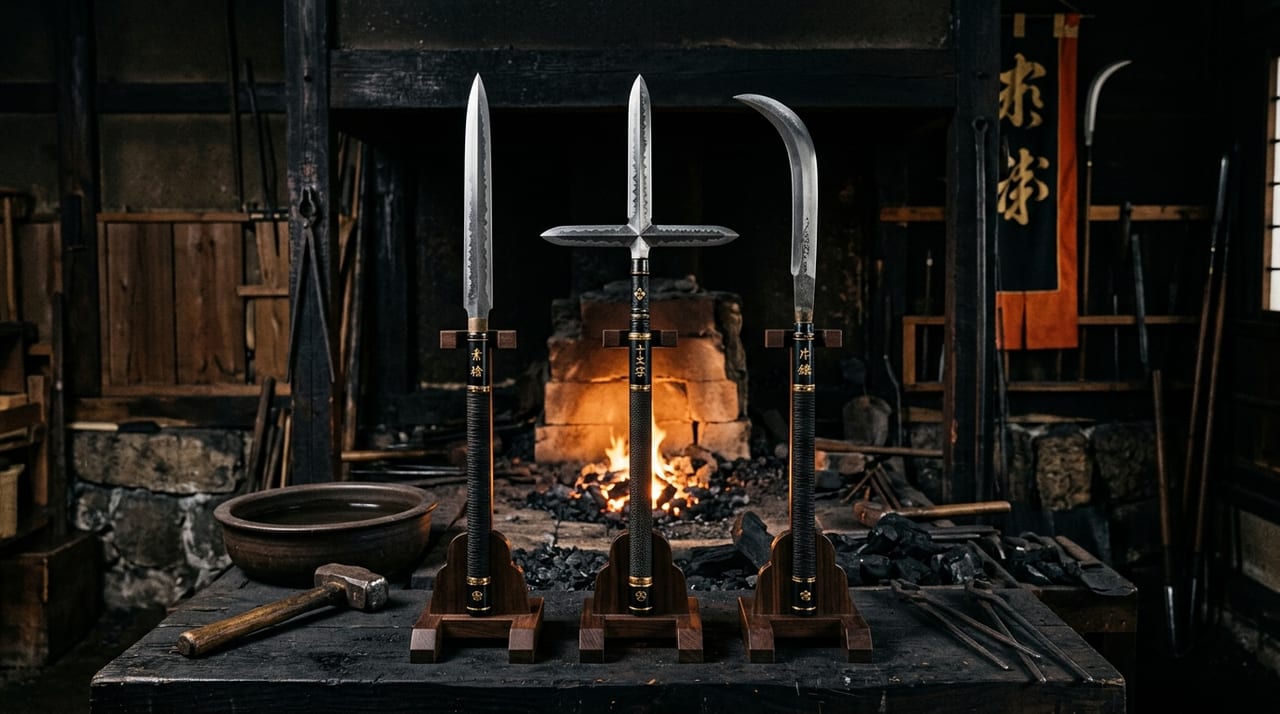 ※圖片為示意圖。
目錄
槍的鍛冶師——與日本刀刀匠的關係及分業歷史
槍是日本具代表性的刀劍類之一,與日本刀(太刀、打刀)同樣受「銃砲刀劍類所持等取締法」規範,被分類為美術刀劍。其製作原則上由文化廳認定的刀匠(美術刀劍刀工)負責。
歷史上,從室町時代後期至戰國時代,槍的需求急劇增加,史料中亦有「槍師」專業人士存在的記載;然而在現代,專業製作槍的刀匠為數不多,以日本刀(打刀、短刀)為主力、同時兼製槍的形態較為普遍。
刀匠在製作槍時首先面臨的技術課題,是「穗尖形狀的選擇及配合該形狀的鍛造設計」。槍的穗尖形狀大致可分為3種——素槍、十文字槍、片鎌槍——各自需要不同的鍛造方式。
素槍的製作工程——簡單形態中的精度要求
素槍是穗尖呈直線狀的單純形態槍,在形態上看似最為簡單,但對製作技術的精度要求卻極高。
製作的基本工程與日本刀有諸多共通之處。從玉鋼中選定材料,以折返鍛鍊使地鐵均質化。但由於槍穗的長度比打刀的刀身短,所用鋼材總量較少,在長度方向精密控制形狀的工程中,則需要獨特的技術。
素槍的穗尖截面形狀以「鎬造」為基本,在刃的兩面通過鎬,兼顧刃的角度與強度。雖與刀的鎬造相似,但由於槍以刺突(突刺)為主要用途,穿孔性能與不易折斷的特性優先於鋒利度。因此,與刀相比,刃角設定較厚,棟側的肉置也傾向設計得較厚。
在燒入工程中,與刀相同地進行置土後塗分燒刃土,在爐中加熱後以水冷卻。但由於槍穗形狀細長,燒入時控制插入水槽的角度與速度比刀更為困難。若穗尖細薄部分與基部(元)的厚度差距過大,會產生局部溫度差,燒裂的風險隨之提高。熟練的刀匠會將置土的厚度從穗尖至基部呈漸層狀變化,以降低此風險。
十文字槍的鍛造——橫突起的焊接技法
十文字槍是在直線穗尖上附有左右對稱橫突起(鎌或橫刃)的形狀,是戰國時代合戰中足輕廣泛使用的實戰型槍。代表性產地為攝津國(現大阪府)的鍛冶師。
十文字槍製作中最大的技術難題是「橫突起的接合」。現代的製作方法大致分為2種。
- 一體鍛造法:從鋼塊中將本體與橫突起一體削製成形的方法。使用氣爐或電爐的現代手法可以實現,但若僅使用傳統踏鞴製鐵的玉鋼,難以確保大型一體鋼塊,因此在現代傳統製法中較少採用。
- 焊接鍛造法(鍛接):將本體(穗尖部)與橫突起分別鍛造後,以鍛接(在高溫狀態下相互打合結合的鍛冶焊接技法)接合的方法。是傳統日本槍製作中常見的方法。確保鍛接部位的強度為最重要課題,若接合部的地鐵混合不均勻,實用時有折損的風險。鍛接使用松脂或稻草灰作為媒介材(flux),接合溫度的管理至關重要。
在橫突起的形狀設計上,突起根部(基部)的寬度與厚度平衡極為重要,根部過細時,刺突時受橫向力容易折斷。此外,突起的刃付角度也因製作者而異,重視切斷性能還是刺入後拔出性能的不同,設計也隨之改變。
片鎌槍——非對稱形狀帶來的鍛造困難
片鎌槍是僅在穗尖一側具有鎌狀橫刃的非對稱形狀槍,加藤清正愛用的片鎌十文字槍(片鎌槍)是廣為人知的著名事例。
片鎌槍製作特有的困難,是非對稱形狀在燒入時「反(反翹)的控制」。在刀的製作中,將熱處理產生的反作為設計元素、製出規定反量是技術之一;但片鎌槍由於僅一側有橫突起,熱處理時的收縮容易產生左右非對稱。
為了控制這一點,在片鎌側與直線部分改變置土的厚度,調整熱的吸收與散發速度。此外,在燒入前的矯正(形狀調整)工程中,預測燒入後產生的變形量,並有意識地在相反方向彎曲的狀態下進行燒入,這種「預補正」技術不可或缺。這在原理上與刀的反控制相同,但在非對稱形狀的槍中,其計算與實踐更為複雜。
中子與柄的設計——槍特有的長尺結構
槍穗插入柄中的部分稱為「中子」或「莖」。與日本刀的莖相同,是刻入製作者銘的地方,也是決定固定於柄之方法的重要部位。
日本刀的莖相對較短(20cm前後),設計上完全收納於柄中;而槍的中子則因柄的材質、長度、用途而有很大差異。實戰用的槍考量柄整體的強度,多將中子設計得較長以增大接觸面積。
現代美術槍的製作中,柄使用朴木或樫木等木材,但與刀的柄木不同,槍柄全長達1〜3m,因此木材的通直性(筆直程度)與節的有無直接關係到柄的強度。刀匠自行製作柄的情況較少,有時需要與柄師合作。
研磨與修整——與刀不同的工程特點
完成的槍穗尖與刀相同,須經研師的研磨工程後方告完成。但由於槍穗尖形狀不同,研磨的工程也與刀有所差異。
素槍可以用接近刀的研磨工程來應對,但十文字槍、片鎌槍則需要磨製橫突起曲面的專用砥石使用方式,以及突起背面(內側曲面)的研磨。尤其是十文字槍橫突起的內側難以接觸砥石,需要使用細砥石或加工過先端的砥石等工夫。
槍的刃文在素槍中多為直刃或小亂,有著比美術評價更重視實用均質性的傳統。但在現代美術槍中,也存在附有觀賞性高的互目亂或丁子亂的作例。
總結——槍的鍛冶技術對刀匠的要求
槍的製作以日本刀的鍛冶技術為基礎,同時因形狀、用途、結構上的特殊性而需要獨自的技術習得。能否將日本刀製作中培養的燒入控制、鍛接技術、研磨感覺,應用於槍的不同形狀、尺寸與要求之上,是衡量製作槍的刀匠技術力的指標之一。
現存美術槍的數量遠少於日本刀,製作機會自然也有限。然而,槍在刀劍文化中佔有重要的歷史性與武術性地位,次世代刀匠繼承槍製作技術,在保全日本刀劍鍛冶技術整體面貌上也是意義深遠的課題。
對刀劍有興趣的朋友,歡迎瀏覽TOUKENZA線上目錄中刊載的刀劍。