決定反(sori)精準度的熱處理——寒冷地、季節、濕度對刀身形狀的影響與補正技術
 ※圖片為示意圖。
目錄
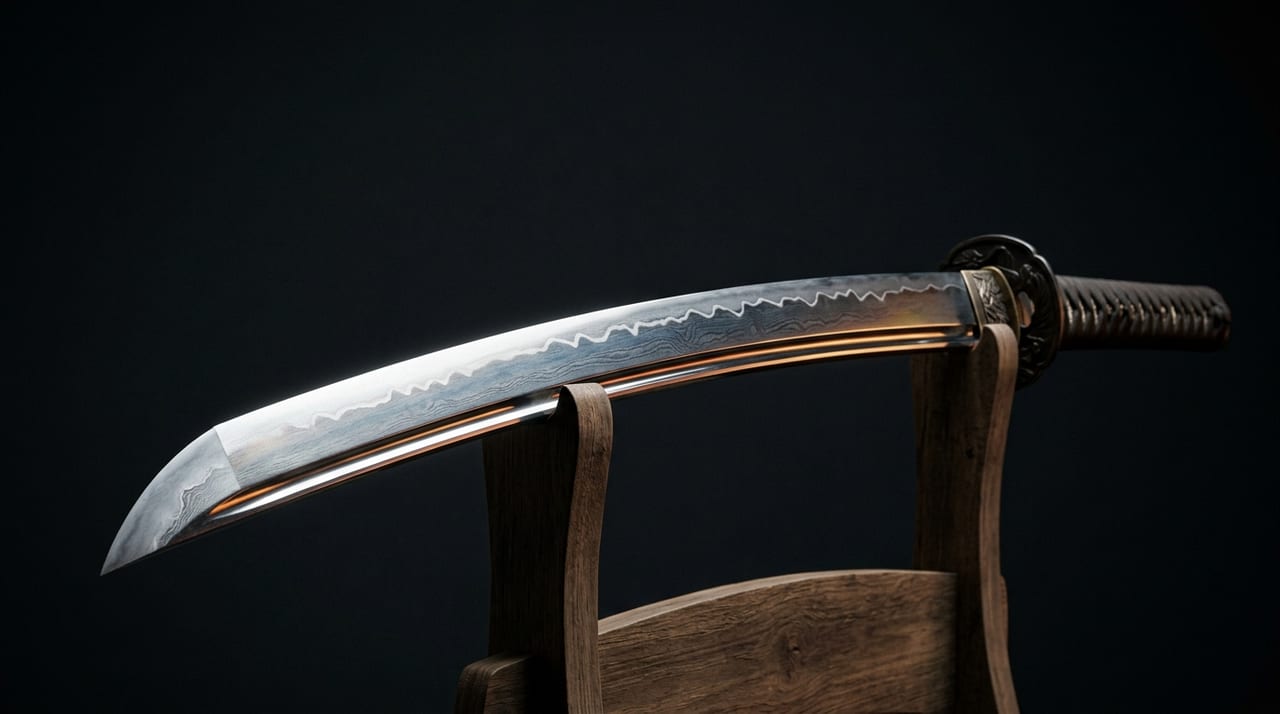
日本刀之美的本質之一,在於「反」(sori)。刀身如流水般彎曲的獨特形狀,不僅是美學上的價值,更是實現斬擊時力量分散與刃尖穩定性的功能性曲線。然而,精確地製造並掌控這種「反」,是鍛刀技術中最為困難的領域之一。淬火時的環境條件——氣溫、濕度、季節——對刀身形狀的影響遠超想像,刀工們花費數百年應對這一課題。
反(sori)為何產生
日本刀的反,在淬火的冷卻過程中自然產生。刀身表面(刃側)與背部(棟側)的冷卻速度不同,因而產生強度各異的內部應力。刃側急冷更為劇烈,麻田散鐵(martensite)變態充分進行,體積膨脹較大。另一方面,背部側冷卻較為緩慢,鐵素體(ferrite)成分較易殘留。由於刃側的膨脹伸長大於棟側(峰側),刀身便向棟側彎曲成反。
從古刀期至江戶時代,刀工們以直覺掌握此機制,透過冷卻液的選擇與淬火速度的調整來控制「反」的程度。然而,天候與季節帶來的環境變化,始終是打亂這一微妙平衡的課題。
季節與外氣溫對反(sori)的影響
淬火是將赤熱刀身浸入冷卻液的瞬間作業。此時,外氣溫會影響冷卻液本身的溫度。
| 季節 | 冷卻液的溫度 | 對反(sori)的影響 |
|---|---|---|
| 冬季 | 井水約5℃左右,自來水亦約15℃程度 | 刃側與背部側的溫差更為顯著,入反較強 |
| 夏季 | 即便是井水也可能超過20℃ | 冷卻速度降低,溫差相對縮小,反入得較弱 |
古刀中有許多具有稱為「冬燒」的強烈反,這正是反映了冬季淬火的特性。江戶時代的刀工為在夏季製出強反,費盡心思預先冷卻冷卻液(儲備冰塊、夜間淬火)。
濕度與回火階段的環境影響
更為微妙的因素是濕度。淬火後的刀身為極度堅硬的麻田散鐵組織,同時也是內部應力極大化的狀態。其後在「回火」(200℃〜400℃的加熱)中緩和應力時,已知周圍濕度會影響回火過程。
在高濕度環境中,刀身表面容易附著微細結露,熱傳導稍有改變。這在外觀上是極為微小、幾乎可忽略的變化,但可能使回火後反的最終形狀產生0.5mm〜1mm的差異。特別是腰刀(koshigatana)這類短刀,1mm的差異對外觀影響顯著,因此刀工們連濕度也納入考量。
地域氣候的差異與刀工的工夫
日本列島的氣候差異也影響著刀工的技術。
| 地域 | 氣候條件 | 刀工的應對與特徵 |
|---|---|---|
| 寒冷地(會津、越中等) | 可將低溫環境化為優勢 | 冷卻液的溫度管理省力,僅靠自然條件即可獲得理想的冷卻速度,能追求強而精確的反。古刀期的會津刀與越中刀以強而美麗的反著稱 |
| 溫暖地(京都、大阪等) | 環境上不利 | 整備深鑿井以保持水溫恆定的設備,有集中於氣溫最低時段(清晨)進行淬火的習慣 |
現代刀工的環境控制與補正技術
現今的職人刀工們使用溫度計、濕度計,乃至紅外線攝影機,精密地控制淬火環境。
維持室溫恆定的工坊設備、控制冷卻液溫度的冷卻裝置、在進行回火的電氣爐中記錄溫度曲線等,一切均已可視化。即便在如此環境下,現代刀工仍深知季節變動帶來的1℃溫差會影響最終的反,其補正技術乃是以科學為職人多年直覺提供佐證之物。
傳統補正技術的智慧
江戶時代的刀工為補正環境造成的「反偏」,在淬火前對刀身進行細微調整。
- 冬季:由於知道容易產生強反,在鍛造階段預先調整為略弱的反
- 夏季:預料淬火時反會減弱,預先施入較強的反
此外,也有許多職人在淬火後至完全冷卻期間,將刀身朝特定方向輕緩彎曲,進行「反調整」,這是基於經驗的極為微妙的技術。時至今日,一流的職人刀工仍保有相同技術,被視為機械無法替代的領域而備受重視。
結語
反,是最能表現刀之個性的要素之一。其形成不僅是淬火的物理性結果,更是刀工與自然環境對話的過程本身。因應季節的工夫、對地域氣候的適應、細緻的補正技術——這一切,皆在數百年來刀工們的試行錯誤中磨礪而成。即便在現代,最高之刀也唯有在如此傳統知見與現代科學的融合之中方能誕生。