火造的基礎——鍛冶場的溫度管理與槌打間合決定刀身形狀的機制
 ※圖片為示意圖。
目錄
火造是指哪個工程
日本刀的製作工程大致循著「造込→素延→火造→置土→燒入→研磨」的流程進行。其中「火造」是將歷經造込與素延後成為棒狀的鋼,成形為實際刀的形狀——刃長、反、刃幅、鎬的位置——的工程。
造込是將折返鍛鍊完成的皮鐵內嵌入心鐵的工程,創造出結合硬軟鋼材的日本刀獨特結構。造込之後進行的「素延」,是將組合後的鋼塊拉伸至長條形,整理整體截面形狀。火造是對素延後的素材,使用鎚子(大鎚、小鎚)與鏨,使其趨近最終刀形的作業。
能否精確執行這道工程,對最終刀身形狀的優劣影響甚大,因此火造被視為最能直接考驗刀工技藝的環節之一。
溫度管理——火焰顏色與鋼的狀態判讀方法
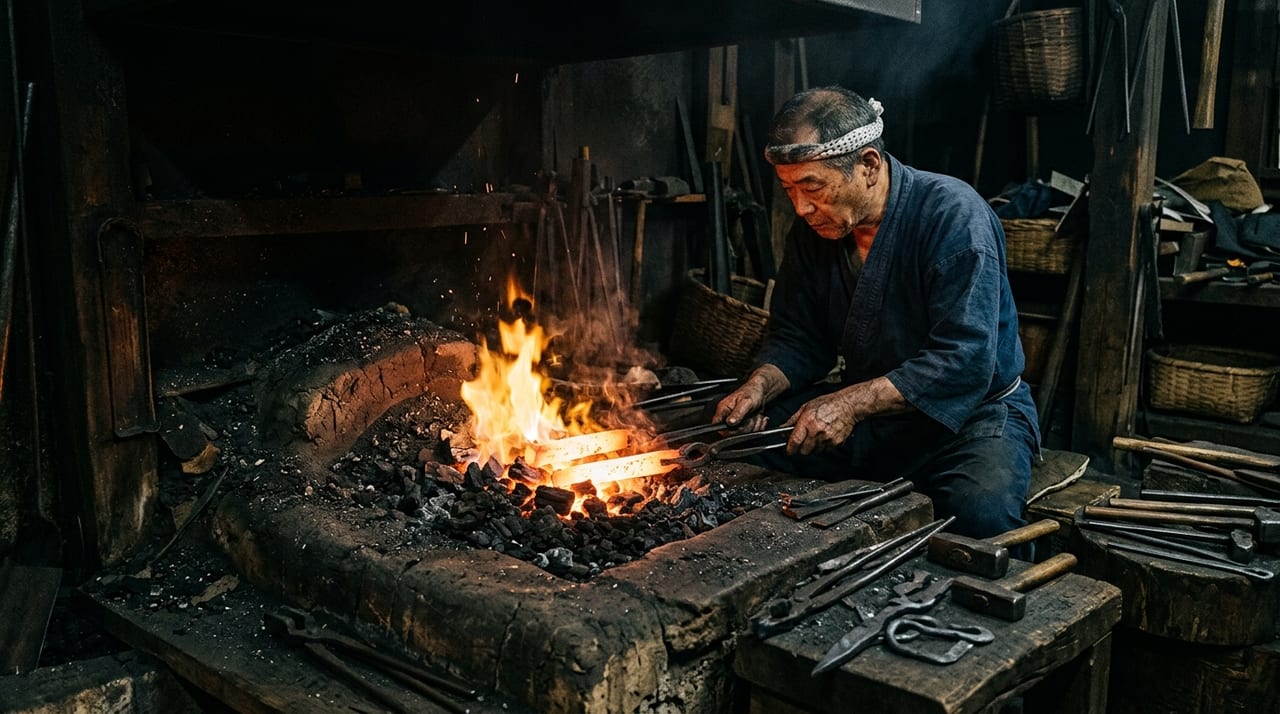
火造中的溫度管理,並非如現代工業產品般使用精密溫度計進行。刀工以肉眼觀察加熱鋼材的火焰顏色,以及鋼的光澤與色澤,判斷最佳的可鍛打溫度。
| 顏色 | 溫度參考值 | 狀態 |
|---|---|---|
| 黑赤 | 400〜600℃左右 | 鋼質堅硬,鎚打也難以變形。在此溫度域打擊有在內部產生裂縫的危險,因此被視為不可鍛打的溫度。 |
| 赤〜橙赤 | 700〜900℃左右 | 鋼開始軟化,可用鎚子改變形狀。素延階段常使用此溫度域。 |
| 黃赤〜黃 | 900〜1100℃左右 | 日本刀火造中使用最頻繁的溫度域。被視為玉鋼的最佳鍛鍊溫度,鋼充分軟化,順從地回應槌打。 |
| 白〜白光 | 1200℃以上 | 鋼進入過熱狀態(過燒),有炭素燃燒導致鋼材變脆的危險。此溫度不可鍛打。 |
刀工在自然光少的昏暗鍛冶場中辨別這些溫度色澤。為使顏色變化易於判讀,傳統鍛冶場多採抑制採光的構造。
槌打的「間合」——時機與力道分配的體系
與溫度管理並列構成火造根幹的,是槌打的「間合」。鋼處於適打溫度的時間極短(約數秒至十數秒),必須在這有限時間內施加必要的變形。
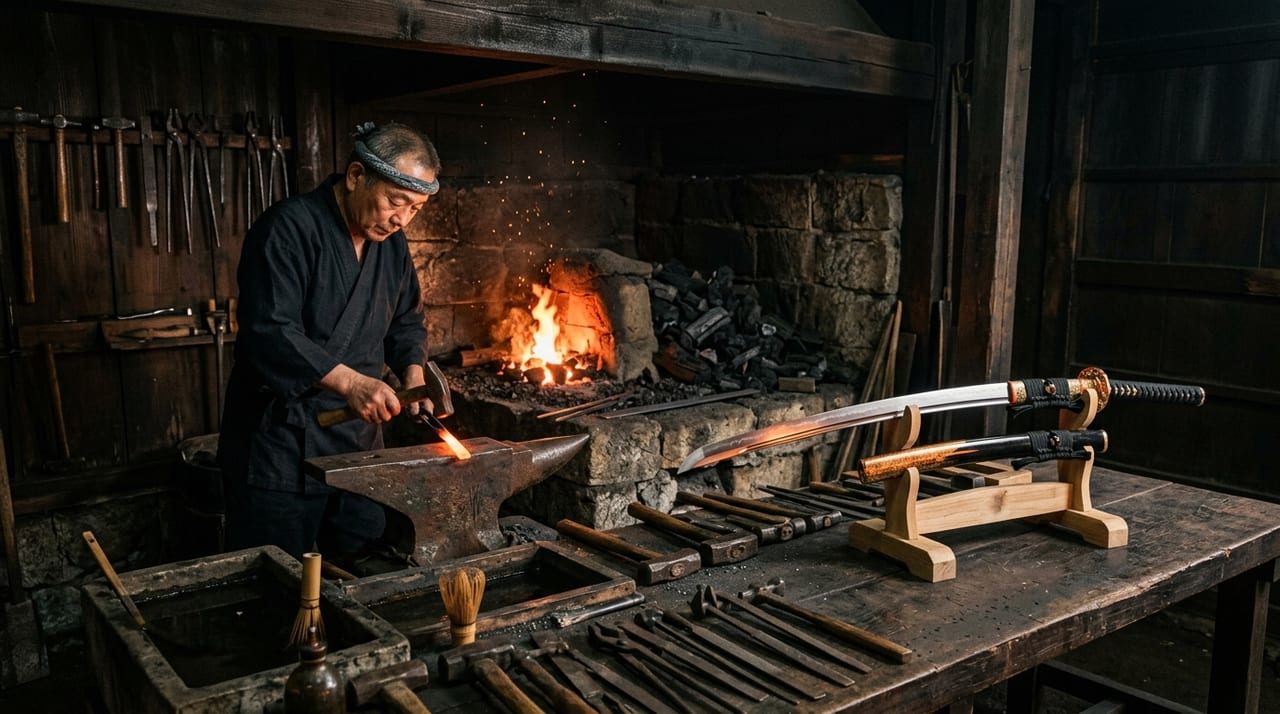
大鎚與小鎚的角色分工:傳統鍛冶場中,刀工(鍛冶師)持小鎚、弟子擔任揮舞大鎚的「打子」角色,以兩人以上的作業體制為基本。刀工以小鎚「指示打」來指示打擊位置與力道,打子依照指示揮下大鎚。現代有許多刀工獨自作業,有時也輔助使用電動鎚。
打擊力道與變形量的關係:強力打擊可大幅變形,但形狀精度下降。輕打則形狀易於整齊,但加工效率低。刀工依刀身各部位所需的變形量,即時調整打擊力道。
鎬的定位:日本刀獨有的「鎬造」截面形狀——以鎬(刃的稜線)為中心,刃側與棟側面的角度各異的結構——由火造階段鏨與槌的使用方式決定。鎬位置稍有偏差,在其後的研磨工程中便難以修正。
反的形成——冷卻與應力的運用
日本刀優美的反,由火造階段的操作與燒入時冷卻所產生的應力變化共同形成。在火造階段,刀工將素材整理為接近「直刀」的形狀,但燒入時的急冷使刃側大幅收縮,自然產生反。
然而,並非僅靠燒入就能產生反。刀工在火造階段刻意進行「內反」——以刃側微微朝向內側的狀態鍛造——,藉此控制燒入後反的量與形狀。
腰反(反的頂點在靠近元的部分)與先反(反的頂點在靠近切先的部分)的差異,由火造階段的素材形狀控制,以及燒入時冷卻方向、冷卻速度的不同所產生。
鍛冶場的設備——火床、鞴、砥石鎚
也有必要了解使火造成為可能的鍛冶場基本設備。
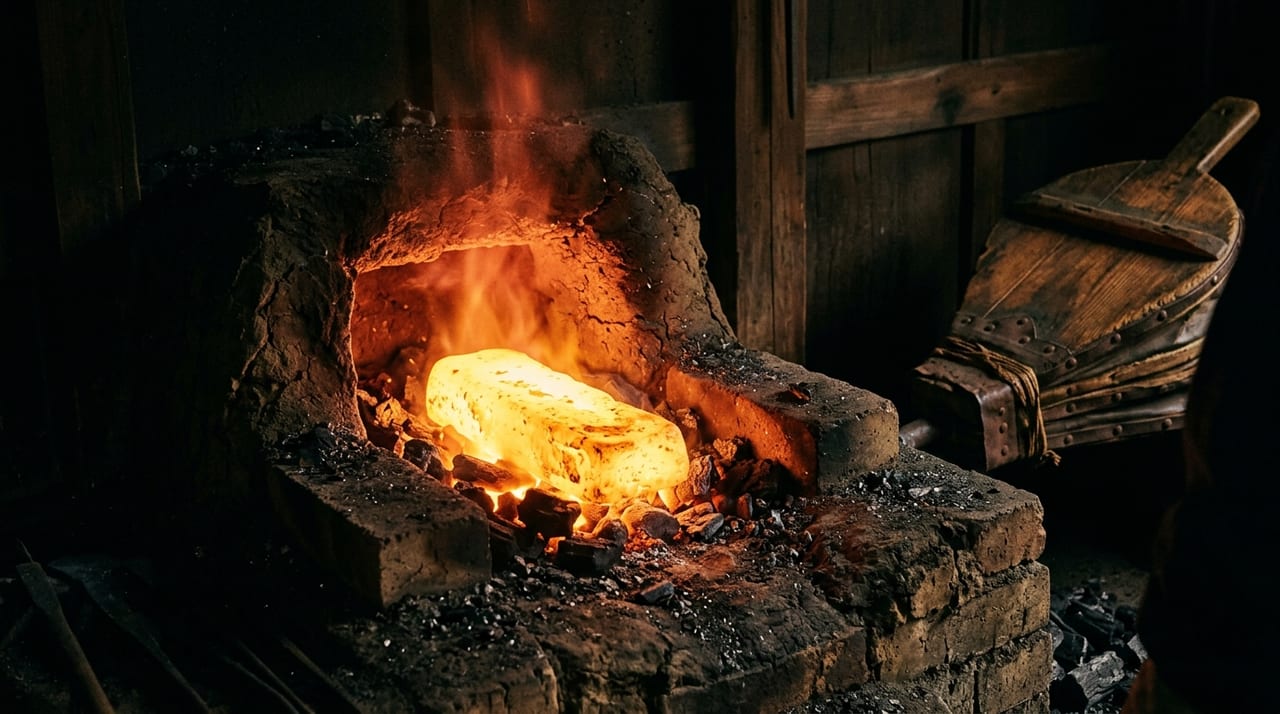
火床是加熱鋼材的爐,以木炭(主要為松炭)為燃料。炭的量與配置直接影響加熱溫度與均一性。確認「鋼整體是否均勻受熱」,是由刀工仔細觀察爐中情況並調整炭量來進行的。
鞴是向爐中送風的裝置,古來使用手動的箱型鞴。增加送風量則溫度上升,縮減則下降。現代雖多使用電動風扇,但溫度的微調仍依賴熟練的感覺。
砧與鐵床是承受鎚子打擊的台座,其硬度與形狀影響鋼的變形方式。
體驗火造——現代刀工修行與參觀機會
現代依據文化廳的制度,實施「刀鍛冶技術保存研修」,修行中的刀工學徒在師父的鍛冶場中一邊體驗實際的火造,一邊學習。也有提供一般大眾鍛冶體驗的設施,在岐阜縣的關市、島根縣的奧出雲等與刀劍、踏鞴製鐵關係深厚的地區舉辦。
對於收藏者與愛好者而言,親眼參觀實際的火造現場,對加深對刀劍的理解也極具價值。直接目睹刀工的手法與從火床升起的鋼色,便能直觀地理解「為何這把刀有這樣的反」「為何會形成這種截面形狀」等疑問。
總結——火造是決定刀的「個性」的工程
火造不只是單純的成形作業,而是凝縮了刀工感性與經驗的創造性工程。判讀溫度的眼力、揮舞槌子的節奏、計算反而操作素材——這些整合為一,方能將「這位刀工獨有」的個性銘刻於刀身之上。
鑑賞日本刀形態差異時,若將火造這道工程放在心中,單純的「外觀差異」便會呈現為「刀工判斷與技術的結晶」。日本刀鑑賞的深度,與這類製作背景知識密不可分地緊密相連。