差込研磨與指研磨——砥石的階段性使用與研師所守護的「令刃活現」哲學
 ※圖片為示意圖。
目錄
日本刀研磨的二段結構——下地研磨與仕上研磨
日本刀的研磨大體分為兩個階段:「下地研磨(shitaji-togi)」與「仕上研磨(shiage-togi)」。下地研磨是整理刀身形狀、去除傷痕、打好研磨基礎的粗加工,仕上研磨則是最大限度引出刀「美」的精細最終工序。
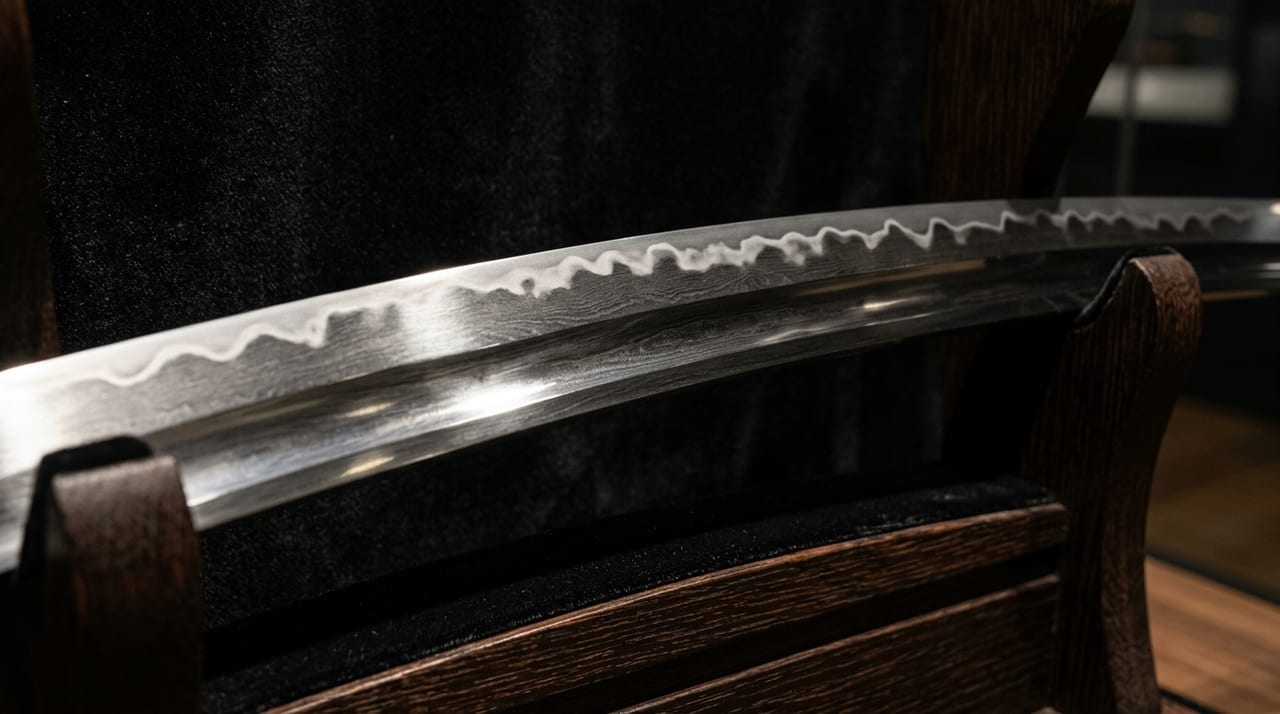
本文所解說的「差込研磨(sashikomi-togi)」與「指研磨(sashi-togi)」,是仕上研磨的核心技術。這些是為了最大限度突顯日本刀鑑賞中最重要的兩個要素——「刃文的光輝」與「地鐵的肌目」——而建立的技術體系,也是最能體現研師技量與哲學的工序。
何謂差込研磨
差込研磨是將極細的砥石以非常淺的角度如「插入」般抵於刀身,從而引出刃文光輝的技法。所使用的砥石為「內曇砥(uchigumori-to)」「刃取砥(hatori-to)」等天然砥石,其中以「京都產的內曇砥」被視為最高品質。
差込研磨的特徵在於「刻意以不同方式分別仕上地鐵與刃文」。刃文(淬火所形成的麻田散鐵組織邊界)與地鐵(波來鐵、肥粒鐵組織)在鋼的組織上根本不同,因此即使以相同砥石、相同壓力研磨,也會呈現不同反應。差込研磨正是利用這一差異,選擇性地使刃文部分明亮發光。
具體而言,是將內曇砥磨薄削平成「小指甲大小的碎片」,以非常淺的角度(約10〜15度)抵於刀身。刃文的「働き(hataraki)」——沸(nie)、匂(nioi)、金筋、砂流等微細組織變化——將通過此研磨工序在視覺上得到強調。
指研磨——使地鐵肌目浮現之技
若說差込研磨是引出「刃文之美」的技術,那麼「指研磨」就是引出「地鐵之美」的技術。指研磨是將薄砥石片貼附於研師指尖,或以指尖控制砥石,對地鐵表面進行極為精細的仕上。
地鐵依不同的鍛法而形成「板目肌」「杢目肌」「柾目肌」「綾杉肌」等獨特肌紋。這些是鍛鍊所形成的鋼之晶體組織經研磨後顯現於表面之物。
指研磨使地鐵肌目浮現的機制,在於金屬組織硬度的微細差異。板目、杢目等的「紋理走向」因組織密度微妙不同,施以同一研磨便會產生凹凸。這種微細凹凸漫反射光線,使肌目呈現出肉眼可辨的表情。
差込研磨與指研磨,無論目標對象還是施磨方式都各有不同。將上述內容整理如下。
| 技法 | 對象 | 施磨方式 | 效果 |
|---|---|---|---|
| 差込研磨 | 刃文的光輝 | 以內曇砥、刃取砥以非常淺的角度(約10〜15度)如插入般抵於刀身 | 視覺上強調沸、匂、金筋、砂流等働き |
| 指研磨 | 地鐵的肌目 | 以貼附於指尖的薄砥石片,或以指尖控制砥石精細仕上 | 組織密度差所產生的凹凸漫反射光線,使肌目呈現出肉眼可辨的表情 |
砥石的階段性使用——從粗到細的系統性方法
日本刀研磨所使用的砥石,依粗細(番號)分階段使用。一般的研磨流程如下:
- 荒砥: 去除傷痕、整形。砥石顆粒粗,金屬去除量大。
- 中砥: 消除荒砥研磨痕的中間工序。
- 內曇砥: 仕上研磨的核心。京都、龜岡產的天然砥石備受珍視(各產地砥石的特徵彙整於此文章)。
- 刃取砥: 專門研磨刃部的小型砥石。
至此,砥石研磨工序宣告完成。之後的「拭(nugui)」是有別於砥石研磨的另一系統仕上處理。將氧化鐵微粉(金肌、鐵肌)與丁子油或椿油混合,從刃文上方拭入,以此賦予地鐵深邃光澤。拭不伴隨切削,被定位為有別於差込研磨的獨立技法。
其中,內曇砥是一種能滿足相互矛盾要求的特殊砥石——均質細粒在整平研磨面的同時,又不損傷地鐵肌理而賦予光澤。京都產砥石之所以優良,據說是因為該地區的砥石具有適度的「保水性」與「砥粒均一性」,但其地質學機制至今仍在持續研究之中。
研師的哲學——非「磨」,乃「引出」
在談論差込研磨與指研磨的技術時,理解研師的哲學——「非磨刀,乃引出刀本來之美」——至關重要。
此哲學意涵深遠。研師施以研磨,並非使刀的「外觀變好」,而是使刃文、地鐵、反這些刀的本質美質,以人眼可見的形式得以表現。過度研磨會磨平地鐵的肌目,使刃文微細的働き趨於平板。真正的技量不在於「磨多少」,而在於「何處止手」。
此哲學與佛教的「侘(wabi)」「寂(sabi)」美意識亦相通。以未完、餘白、自然變化為美的感覺,也流淌於研師「不過度研磨」的自制美學之中。
除鏽的難題——研磨的倫理
在研師的倫理中,特別難以處理的問題是「除鏽方式」。古刀往往因長年保存環境而生鏽。輕微的鏽可透過研磨去除,但深鏽已侵蝕地鐵,若以研磨去除,有喪失地鐵組織本身的危險。
作為「研磨的倫理」,現代研師共同遵守的規則是「具有文化財價值的刀,應盡可能保存鐵的素材量」。相較於去除一切鏽跡以呈現完美光輝,尊重古刀本來的「古味」——鏽所帶來的深邃色調——才是刀劍文化財保存上的正確做法(此判斷基準在此文章中有更詳細的討論)。
現代研師的技術課題——傳統砥石的枯竭
左右差込研磨與指研磨品質的內曇砥,因是天然砥石,採掘量有限。京都、龜岡的內曇砥優良礦脈在20世紀後半已被大量採掘,優質砥石的取得年年愈加困難。
針對此課題,人工砥石(工業製品)的改良雖在持續推進,但完整重現天然砥石的研磨特性至今仍屬困難。研師之間,優質內曇砥的「庫存管理」已成生死攸關的問題,砥石的取得與研師的停業、傳承問題亦相互糾結。
差込研磨與指研磨這兩種技法,已超越單純的職人技藝,亦是將日本刀這一文化財「以可見的形式傳承」給下一代的哲學實踐。若刀之美是「刀工工作的結果」,那麼使之在視覺上顯現,正是「研師工作的本質」。


