差金(sashigane)與反計測——刀匠設計刀姿的傳統計測術
 ※圖片為示意圖。
目錄
差金為何物——刀匠的設計工具
差金(sashigane)是L字型金屬製直角尺。雖然現代木匠與木工職人也使用此工具,但對刀匠而言,差金不僅是單純的計測器具,更是「設計的語言」。
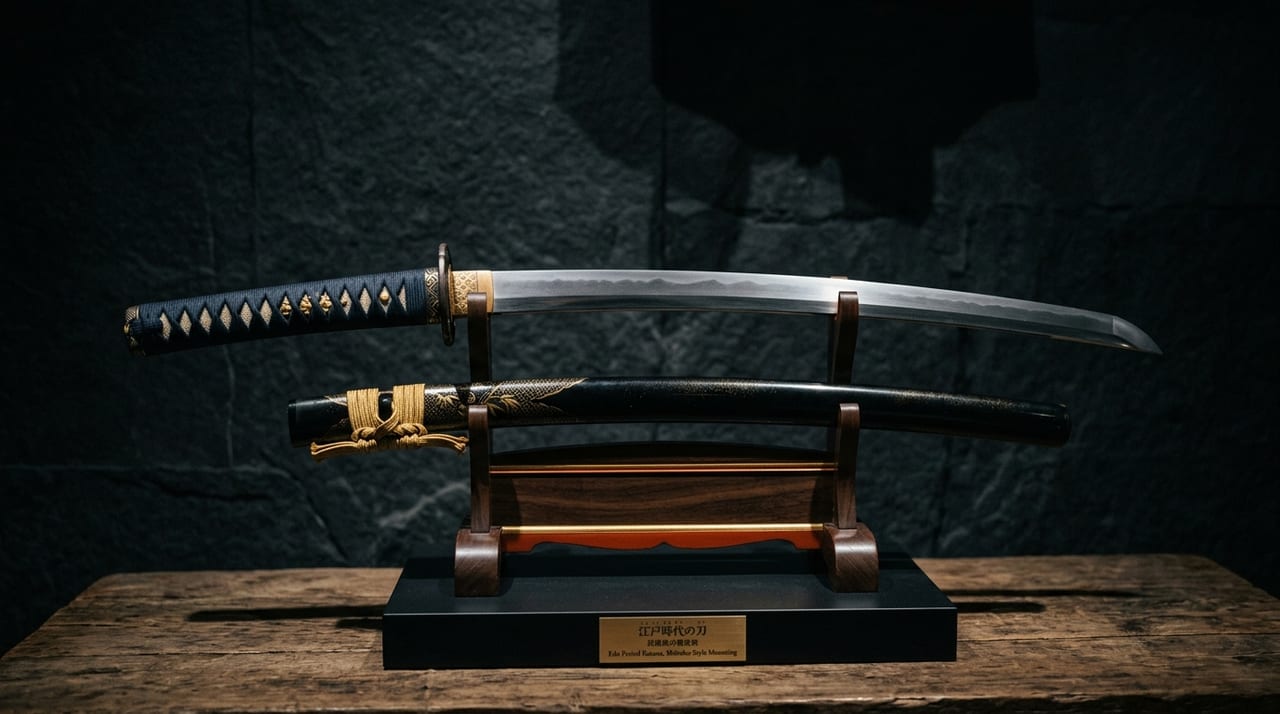
日本刀有稱為「反(sori)」的獨特曲線,此曲線的形狀、深度與位置決定了刀的性格與美感。反並非由現代數值設計(CAD/CAM)所產生,而是由差金與職人的感覺共同塑造。
差金較長的一臂稱為「長手(nagate)」,較短的稱為「妻手(tsumade)」,用於計測刀的各部尺寸及確認反量。
日本刀的尺寸體系——以差金計測的各部名稱
若要精確計測日本刀的尺寸,必須了解計測對象各部位的名稱與計測方法。
刃長(刃渡,hawatari/hachō) 表示刀「長度」最基本的尺寸,並非棟區(mune-machi:棟的根部)到切先(先端)的直線距離,而是指沿棟曲線上的長度。傳統的計測手法是以差金比對,如張弓弦般計測。現代也使用專用測量器(游標卡尺式),但鑑定的標準仍以差金計測為基礎的「尺、寸、分」表記。
反(sori) 表示刀曲線的「深度」。計測方法是從刀的棟區(根部)到切先畫一條直線,測量該直線與棟(刀的背面)之間的最大距離。使用差金的長手與妻手確認直角的同時,計測反的深度。
反依位置可分為以下三種。反的分類與時代傾向詳情請參閱日本刀反種類完全比較。
- 腰反(koshi-zori):刃長根部側1/3附近有最大彎曲——多見於鎌倉前期的太刀
- 中反(naka-zori):中央附近有最大彎曲——鎌倉中後期至南北朝期
- 先反(saki-zori):先端側1/3附近有最大彎曲——多見於南北朝至室町期的豪壯大型刀
元幅(motohaba)與先幅(sakihaba) 元幅是棟區直近刀身的寬度,先幅是橫手筋(切先與刀身部分的邊界)直近的刀身寬度。元幅與先幅的比率決定「踏張(funbari)」的印象。元幅寬而先幅窄時,整把刀會呈現「腰部力度」與「沉穩感」。關於因區送而產生的尺寸變化與時代判定,詳述於區(machi)與區送。
重(kasane) 表示刀身厚度的尺寸。棟(背)的厚度稱為「棟重」,刀身中央附近的厚度稱為「中重」。重過薄則易折,過厚則沉重難以操使。
刀匠的設計流程——使用差金的尺寸設計
讓我們追蹤現代刀匠在設計新刀時如何使用差金。
1. 確認訂單規格與決定基本方針 當訂購方提出「打刀、刃長2尺3寸、腰反、元幅1寸以上」等要求時,刀匠首先以差金確認「該尺寸是否能成立為一把刀」。刃長與反的關係、元幅與重的平衡,在經驗上有成立的比率,一邊以差金比對,一邊作出「以此反而言此幅過重」之類的判斷。
2. 製作型(kata) 許多現代刀匠製作將刀輪廓描繪於木板或厚紙上的「型(kata)」,按照型來成形素材(玉鋼的割鐵)。在製作型的階段差金發揮最大作用,將反的位置與深度精確轉寫。
3. 鍛造中的尺寸確認 在鍛造工程(素延→上→小造)中,每次反覆加熱、鍛打時刀身形狀都會改變。使用差金確認反量、刃長、元幅是否接近設計值。由於日本刀在淬火前後反會改變,必須具備計算「淬火前的正確值」以預估淬火後收縮量的知識。
4. 淬火後的最終計測 淬火(水淬)後,刀身因溫度變化而微妙地改變反。以差金計測此變化,記錄進入研磨前的最終形狀。完成後鑑定書所記載的計測值,是研師在研磨後進行最終計測的結果。
差金以外的尺寸管理工具
介紹幾種與差金搭配使用的刀匠計測工具。
物差(monosashi) 計測刃長的專用竹製或鐵製尺。刻有「尺、寸、分」的刻度,1尺=30.303cm,1寸=3.03cm,1分=3.03mm。現代刀匠也併用公制毫米單位,但鑑定書以尺貫法表記為標準。
反定規 計測反深度的專用工具。由貼合刀背(棟)的直線部分與顯示反最深部的表盤量規組合而成,可以±0.1mm單位計測反。
游標卡尺 精密計測元幅、先幅、重的工具。現代刀匠多使用數位游標卡尺,可以0.01mm單位計測。
口傳之技——無法數值化的「感」
計測技術是日本刀設計的重要支柱,但刀匠最重視的是「無法以數值表達的感覺性判斷」。
「以差金計測反時的手感」、「淬火後手持刀時的重心感覺」、「研磨完成的刀姿所具有的『流動』之美」——這些都無法還原為數值。江戶時代的秘傳書中雖有「反以○分為佳」的記述,但「為何那種反好」的根據,只能以感覺傳授。
現代的著名刀匠們以差金計測師父的作品數百把,以自己的方式分析平均值與偏差,嘗試「將師父的感覺數值化」。然而最終,據說需要十年以上的時間才能達到「這才是正確的刀姿」的確信。
差金是簡單的工具,但其使用方法的背後,凝縮了數百年職人的經驗與觀察。


