折返鍛鍊的次數與鋼的變化——15次與20次的差異對地鐵緻密度及刃文品質所帶來的科學根據
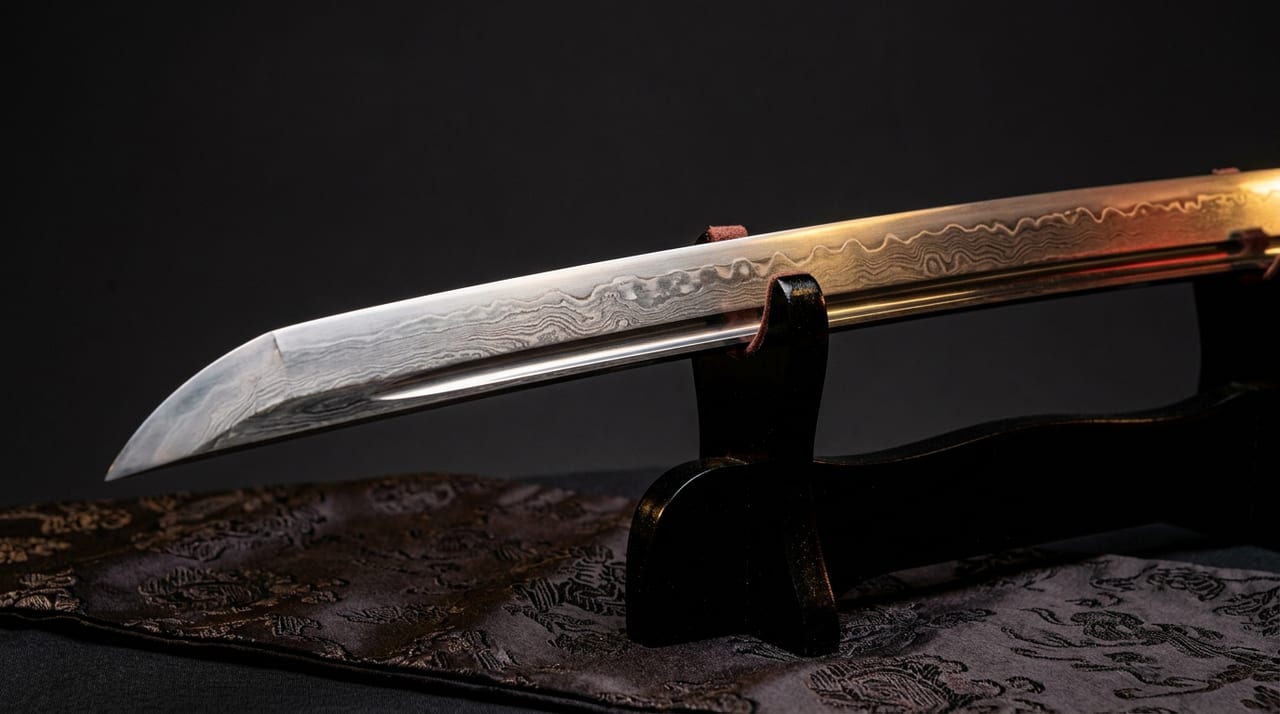 ※圖片為示意圖。
目錄
折返鍛鍊是什麼
在日本刀的製作中,「折返鍛鍊(orikaeshi tanren)」是左右鋼材品質的最重要工序之一。將玉鋼(tamahagane)加熱後延展成扁平狀,折疊後再繼續鍛打。透過反覆這道工序,不純物得以去除,鋼的組織趨於均質,刀身「地鐵(jihada)」的美觀與強度由此誕生。
看似簡單的作業,但折返的次數對鋼的性質有決定性的影響。次數太少則不純物殘留,組織粗糙;次數太多則碳分流失過度,鋼材變脆。刀匠一邊觀察素材的狀態,一邊判斷這個平衡,決定鍛鍊的次數。
折返鍛鍊的數理——層的計算
折返次數與鋼的層數之關係,可用簡單的數列來表示。折返1次為2層、2次為4層、3次為8層、4次為16層,對應次數 n,層數為 2ⁿ。
根據這個計算,結果如下。
- 10次:1,024層
- 15次:32,768層
- 20次:1,048,576層(約100萬層)
光看數字,20次形成的層數遠遠更多,看似能製成更緻密的鋼材。然而實際上並非如此簡單。每次折返,各層的厚度便減半,超過一定次數後,每一層的厚度便薄至僅有數個原子的程度。超過此限的層形成在物理上已無意義,只是持續失去碳分而已。
鋼的碳含量與折返的關係
決定鋼材性質的最大因素是碳含量。碳含量高則硬而脆,少則韌性增加但硬度下降。日本刀採用「甲伏(koubuse)」等結構,將刃側的高碳「皮鐵(kawagane)」與芯部的低碳「心鐵(shingane)」組合,兼顧硬度與韌性。
折返鍛鍊對碳含量也有影響。這是因為在鍛鍊中暴露於高溫下的鋼材表面,碳分會向大氣中散逸,發生「脫碳」現象。折返次數越多,總鍛造時間越長,脫碳量也越多。刀匠在管理碳含量的同時進行鍛鍊,使其從玉鋼的初始碳含量(1.0〜1.5%程度)逐漸趨近刀身所需的適當碳含量(出刃側硬度部分約0.6〜1.0%)。
15次與20次的折返在脫碳量上有明顯差異。鍛鍊20次時,鋼材因失去過多碳分,有趨近「難以淬火」的低碳鋼之虞。因此,現代的許多刀匠以8〜15次左右作為標準的鍛鍊次數。
對地鐵(jihada)的影響
「地鐵(jihada)」是指出現在刀身表面的鋼材肌目(hadame),即相當於木材木紋的組織紋樣。此紋樣會因折返次數和方向而改變。
代表性的地鐵紋樣有以下幾種。
- 板目(itame):木紋狀的紋樣。折返次數相對較少時,或進行單方向鍛鍊時較易形成
- 柾目(masame):排列整齊的直線狀紋樣。多進行縱向鍛鍊時出現
- 杢目(mokume):如木瘤般的渦旋狀紋樣。由多方向的鍛鍊與折返而形成
隨著折返次數增加,整體上地鐵會趨向更緻密、均質。不過,若次數過多,個別層的區別便會消失,地鐵的紋樣本身也會消失。從審美觀點而言,保留適度粗糙感的地鐵被認為能產生「映(utsuri)」與「肌合」的美感,而過於均質的地鐵有時反而給人單調的印象。
對刃文品質的影響
折返鍛鍊也間接影響刃文(hamon)的品質。因為在淬火工序中顯現的刃文,是由刀身的碳分布、組織的均質性及殘留應力的分布所決定的。
均質鍛造而成的鋼,在淬火時會呈現可預測的相變行為。這成為產生丁子(chouji)、亂(midare)、匂(nioi)、沸(nie)等鮮明而複雜的刃文的基礎。反之,若鍛鍊不充分、組織不均一,或碳含量有所偏差,淬火時便會發生意料之外的相變,刃文變得紊亂,最壞的情況可能導致淬裂。
作為形塑刃文的「置土(tsuchioki)」的前提,鋼的組織均一性不可或缺。產生這種均一性的正是折返鍛鍊,適當的次數與工序管理支撐著名刀刃文的品質。
從現代刀匠的視角看最佳次數
若詢問現代著名刀匠折返鍛鍊的次數,許多人回答「10〜16次左右」。此範圍是基於經驗法則的見解,認為能最均衡地滿足去除不純物、組織均質化、碳含量管理這三個要素。
另一方面,最佳次數會因所使用的玉鋼品質、碳含量、鍛造溫度及目標地鐵紋樣而有所不同。熟練的刀匠一邊觀察素材的狀態,一邊每次作出判斷,並不存在「做幾次就是正確答案」的固定答案。這種靈活的判斷力正是刀匠技藝的本質。
折返鍛鍊的探求,是鋼的冶金學與工匠直覺交匯的領域。如今,電子顯微鏡的組織觀察與化學分析已成為可能,傳統技術的科學解明也在持續進展。即便如此,最終決定鍵仍是刀匠本身的眼、手與經驗,讀取數式所無法表達的鋼的「狀態」,創造出最優秀的一把刀。


