小鎚與大鎚的分工運用——刀匠與打下手在鍛造中操控錘具的角色與選擇
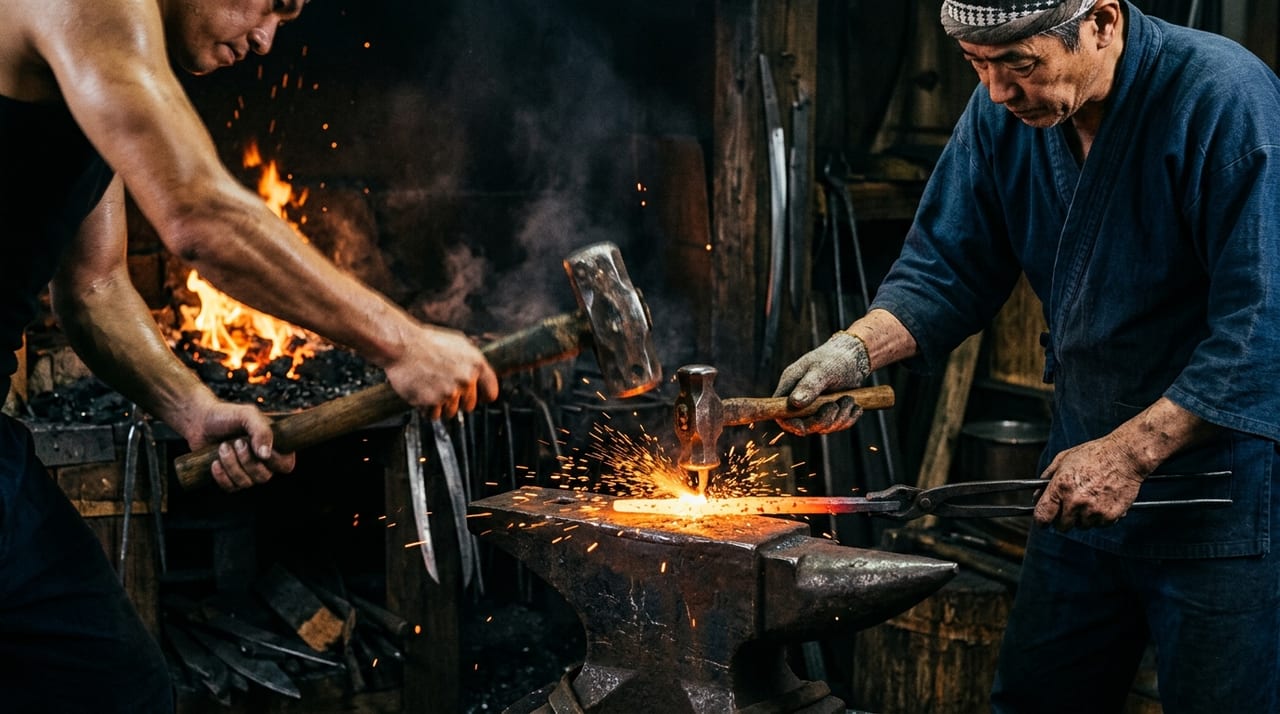 ※圖片為示意圖。
目錄
鍛造中錘具的基本角色
日本刀的鍛造工序中,錘具是叩打延展鋼材、施入鍛肌、塑造刀身形狀最基本的工具。有別於現代機械加工,刀匠的鍛造全憑人力打擊完成。因此,錘具的選擇與打擊方式,是直接影響成品刀地鐵品質、晶粒細緻度及殘留應力形態的技術性判斷。
日本刀的鍛造現場,一般使用兩種錘具。一是刀匠本人操控的小鎚,二是打下手(弟子或助手)揮舞的大鎚。兩者配合節奏施以打擊,使從爐中取出的高溫鋼材(約1200℃以上)得以迅速、均勻地持續捶打。
小鎚的特徵與刀匠的角色
小鎚是刀匠直接握持操作的錘具,重量多在800克至1.5公斤左右。頭部形狀依各刀匠流儀而異,打擊面平整或略帶弧度者較為常見。柄的長度約30至40公分前後,設計上便於以手肘至手臂的動作進行精密控制。
小鎚的主要用途大致分為以下兩類。
- 指示打:刀匠以小鎚輕敲鋼材某一特定部位,向打下手發出「下一錘打這裡」的信號,可說是指揮棒般的角色。
- 收整打:在微調刀身形狀、細緻施入鍛肌的精密打擊工序中,負責大鎚無法實現的纖細控制。
大鎚的特徵與打下手的角色
大鎚是打下手(弟子)雙手揮舞的大型錘具,重量約2至4公斤左右,大型者有時超過5公斤。打擊力達小鎚的數倍乃至十倍以上,用於迅速叩打延展鋼材、均勻減薄整體厚度的「粗打」及「延展」工序。
小鎚與大鎚的差異整理如下。
| 項目 | 小鎚 | 大鎚 |
|---|---|---|
| 操作者 | 刀匠 | 打下手(弟子) |
| 重量 | 800克至1.5公斤左右 | 2至4公斤左右(大型者超過5公斤) |
| 主要角色 | 指示打、收整打 | 粗打、延展 |
打下手的技術性角色,在於以準確的時機與力道,回應刀匠小鎚的指示揮下大鎚。打下手在刀匠小鎚打擊後的瞬間,於相同或鄰近部位揮下大鎚,反覆進行「追打」。此配合一旦失調,鋼材便會變形不均,或在同一部位集中過多打擊,成為內部龜裂(鍛裂)的肇因。
設有多名打下手時,輪流揮舞大鎚,可在鋼材開始冷卻前施加更多打擊,最大限度地利用鋼材回爐前的時間。這種「多人打」在大規模初期鍛鍊及折返鍛鍊的最初循環中十分有效。
錘具的材質與形狀對鍛肌的影響
錘具頭部材質一般為鍛造鋼,但刀匠也有人依用途改變淬火硬度,或改變打擊面形狀(平面、凸面、弧面)。平整打擊面能給予均一壓縮,適用於折返鍛鍊的初期階段。另一方面,略帶弧度的打擊面(有時稱作「杉形」)利用鋼材端部的力量擴散,用於細緻且複雜地施入鍛目。
地鐵的鍛肌(扭紋肌理),是打擊方向與錘具形狀複合作用下產生的。即便折返次數相同,錘具的選擇與打擊方式也會影響肌目趨向板目、柾目還是杢目的方向。刀匠若意圖「要起板目」或「要整齊為柾目方向」,便須有意識地控制打擊方向與錘具選擇。
「打相槌」——從鍛冶場誕生的語言
刀匠與打下手的配合,在日語表現中也留下了痕跡。表示附和對方說話而點頭的說法「打相槌」,據說源自鍛冶場中弟子應和師傅之槌節奏而捶打的默契。打下手所揮舞的大鎚也稱作「對槌」,師徒槌聲交替迴響的景象,自古便是鍛冶工作的象徵。光是追溯語源,便可窺見兩種錘具的配合如何是鍛造的核心所在。
現代刀匠的錘具選擇與工匠個性
現代刀匠中,有人沿用師傅傳授下來的錘具,也有人使用自己打鍛的錘具。備齊各工序專用特製錘具數件乃至十幾件的刀匠並不罕見,錘具的管理本身便是職人技藝的一部分。
錘具的重量感與柄的長度,依職人的體型、臂長及鍛造風格加以調整。即便是同一流派的刀匠,師徒之間錘具的選擇往往也有所不同,這有時便反映在各刀工完成刀劍的「地鐵特性」上。換言之,錘具也是承載刀匠個性的工具之一。
鑑賞者的關注要點
錘具運用的巧拙,會間接顯現在完成刀身的表面。仔細觀察地鐵,便可見鍛肌是否均勻緊密、肌目是否有雜亂稀疏之處。緊密的地鐵,是適當溫度管理與均勻打擊積累的成果。反之,鍛裂或隆起等鍛鍊疵,有時便是打擊偏差或溫度管理失調所留下的痕跡。觀覽展示或圖錄,乃至線上目錄的放大圖像時,若不僅關注刃文,更能留意地鐵的緊密程度,便可在腦海中浮現出揮舞錘具的鍛冶場景。鑑賞刀劍時觀察地鐵品質與鍛目方向性,也是對刀匠所選錘具及其運用方式的一份追想。


