火造工序——鍛造日本刀形狀的鍛冶核心技術
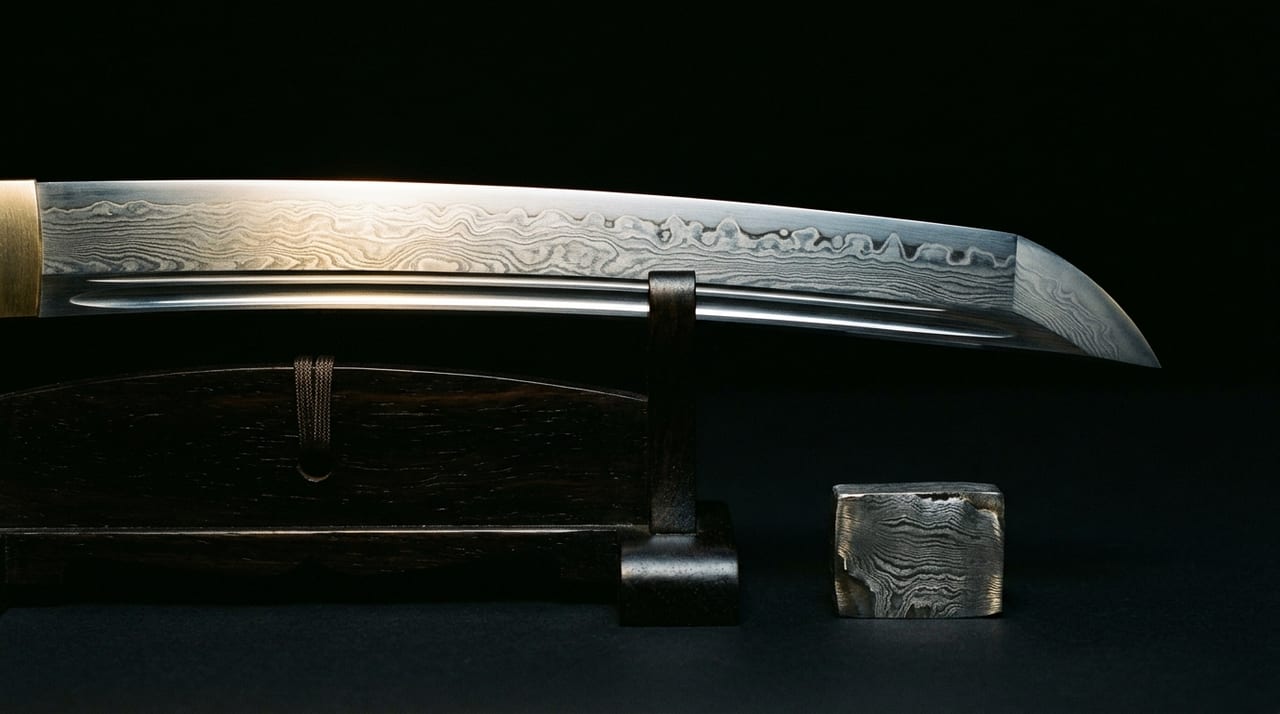 ※圖片為示意圖。
目錄
何謂火造——折返鍛鍊之後賦予刀形的工序
經折返鍛鍊除去雜質、使鋼組織均質化的鐵塊,尚未具備刀的形狀。「火造」是指將此鋼塊置於爐中加熱,同時以鎚打造成刀形的工序總稱。若說折返鍛鍊是決定素材「質」的工序,那麼火造便是決定刀的「姿」的工序。
火造並非僅是整形的作業。打擊方向、力道的輕重、加熱溫度的控制,均決定刀的反、寬度、厚度分佈、重心位置乃至撓曲特性。一振刀的鋒利度、易操作性與耐久性,多半取決於火造的技藝。刀鍛冶的功力最直接受到考驗的,正是火造工序。
素延——將鋼塊引延成刀形
火造的第一階段是「素延」。將造込完成的鋼塊再次置於爐中加熱,在赤熱狀態下以大鎚縱向引延。此階段以意識刀的完成形為前提,目的在於大致整理素材的長度與截面形狀。
素延中重要的是加熱溫度的管理。若溫度管理有誤,將產生以下風險。
- 過度加熱(「燒過頭」):鋼的結晶粗大化,脆性增加
- 溫度過低:鋼的變形阻力增大,鎚打時產生裂縫的風險升高
最適打擊溫度大致在900〜1200℃的範圍內,職人依據火焰顏色(暗紅色〜橙色〜黃色)憑經驗判斷。現代的刀鍛冶基本上也以目視進行溫度判斷,感覺性技術的習得需耗費數年。
素延時,刀工不僅單純地打延,還進行意識到鋼截面形狀的入鎚。日本刀具有稱為「鎬造」的獨特截面形狀——刀身中央部有稜線(鎬筋)貫穿的菱形截面——因此從此階段起便加入意識刃側與棟側厚度比的變形。
棟打與刃取——截面形狀的精密整形
素延確保大致長度後,進入以「棟打」與「刃取」精密整理截面形狀的工序。棟打是以鎚敲打刀身的棟(背)側,將其成形為四方形的作業;刃取則是將刃(刃先)側薄薄打延以製作刃形的作業。
此二道工序交替反覆進行。打棟則鋼流向刃側,打刃則鋼被推回棟側。在維持這種「推拉」平衡的同時,實現全長均一的肉厚分佈。為了給刃先至棟、鋒至莖的各部位賦予適當的厚度與寬度,需要一邊旋轉刀身一邊反覆打整各部位。
熟練的刀工在此階段便已預見完成後的研磨與淬火後的成品,設計形狀。淬火工序中反會產生變化(刃側收縮使反增加),研磨工序中刃先變薄。事先計算這些變化量,在火造階段有意識地製作「逆反」或「刃先偏厚」,需要熟達的技藝。
製反——控制刀「反」的鎚技
日本刀特有的弓形反,兼具自然形成與刻意製作兩方面的要素。首先就物理原理而言,淬火時刃側與棟側的體積變化量不同,鋼具有向刃側彎曲的傾向。此現象可透過在素延階段預先向反方向打出,來控制完成後的反量。
火造中的製反技術稱為「打反」,是在刀身以爐加熱的狀態下,將刃側抵住台金,同時將棟側弧形打起的操作。要加入多大程度的打反,因所用鋼的種類、造込的形式、目標完成反量而異,需要職人獨有的技術判斷。
反並非單純的美學特徵,而是具有功能性的意義。適當的反便於斬擊時的「引斬」,最佳化刃與對象物的接觸角度,提升鋒利度。過大的反導致刀身強度降低與操作性惡化,反過淺則限制刺突動作。隨著時代、流派、戰鬥風格的變化,理想的反量也隨之改變,這造就了各時代日本刀姿的多樣性。
先丸與鋒的形成
刀身形狀整理完畢後,成形先端部分的「鋒」。鋒並非單純的尖形,而是具有以稱為「橫手」的明確界線區隔的獨特形狀,切先面與刃先以精密的角度接合。
鋒的形成是火造中特別需要高度技術的部分。鋒的「大小」「圓潤度」「切先的角度」,使刀的性格大為改變。
| 鋒的種類 | 特徵 |
|---|---|
| 大鋒 | 突刺能力與斬擊範圍優秀 |
| 小鋒 | 適合精密操作性與刺突 |
南北朝時代大太刀的雄壯大鋒,與江戶太平之世小太刀的纖細小鋒,如實反映了時代背景與作為武器的要求差異。
打鋒時特別需要慎重的溫度管理。先端部分鋼量少且熱容量小,因此從爐中取出後溫度下降迅速。若在溫度過度降低的狀態下強行打擊,將產生裂縫,因此要反覆小幅度地再加熱,一點一點地整理形狀。刀工之中也有人將打出鋒稱為「打造刀面容的瞬間」,可感受到其重要性與難度。
火造決定的刀之個性——職人手跡之所在
經歷火造工序的刀身,表面仍呈粗糙狀態,但其刀的「骨架」與「姿」已然確定。此階段的刀身稱為「素地」或「白鍛」,在其後的置土、淬火、研磨工序中,不再大幅改變此素地的形狀與組織。
火造正是決定該刀獨一無二個性的工序。以下無數要素相互組合,誕生出永遠不會重複相同形狀的一振素地。
- 職人的體格
- 力量的強弱
- 慣用手的習慣
- 當日爐的狀態
- 所使用鎚的重量
日本刀被稱為「有個性」「有面容」的理由,多半源於這火造工序中誕生的微妙差異。詳情請透過詢問表單與我們聯繫。


