鍛冶場的職責分工——手子、打役、鞴師所承擔的刀鍛冶分業體制與技術傳承
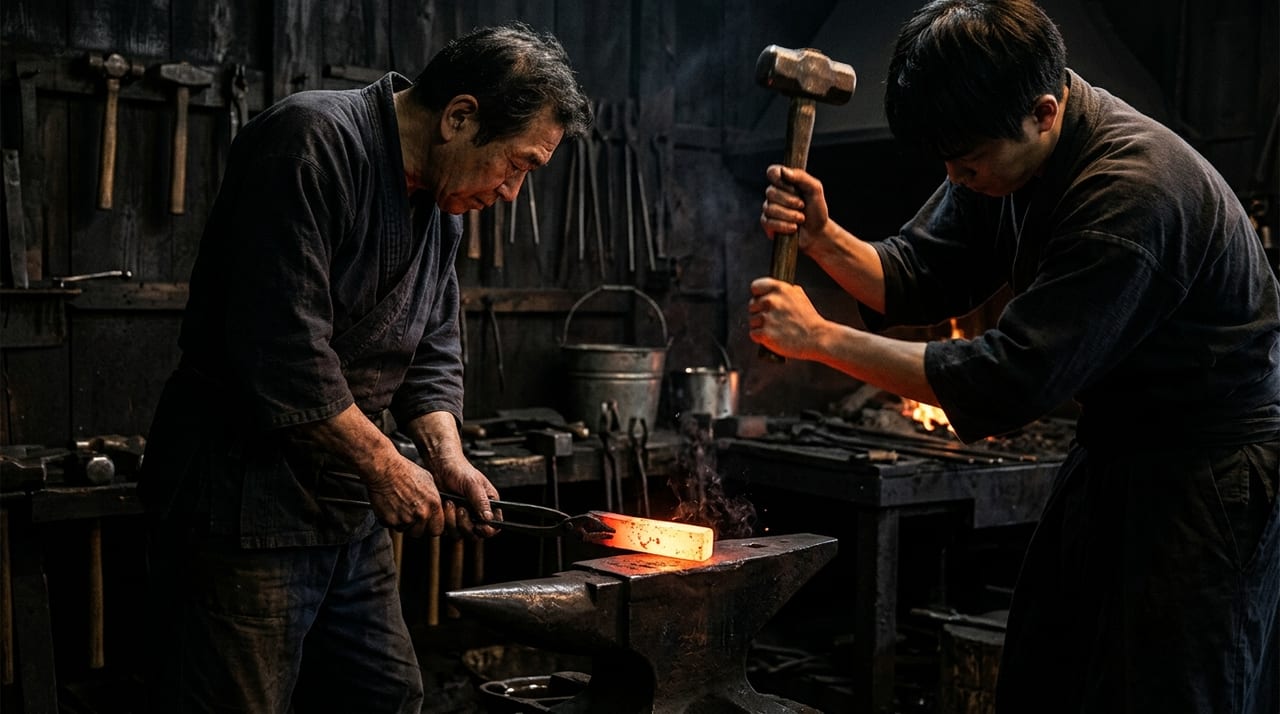
 ※圖片為示意圖。
目錄
鍛冶場是「團隊」運作
從外部觀察日本刀的鍛造,腦海中浮現的是刀匠獨自立於爐前、不斷鍛打鋼的身影。然而實際上,傳統鍛冶場中是由擔負多種職責的工匠與弟子相互協作、推進作業的。刀匠一人完全孤立地打造一把刀,在體力上與技術上都是極為困難的。
鍛冶場的主要職責大致可分為以下四者。
| 職責 | 主要工作 |
|---|---|
| 刀匠(師匠) | 統籌整個鍛冶場,主導鋼的鍛造 |
| 手子 | 以鉗子夾持鋼,配合刀匠的槌打調整素材的角度與位置 |
| 先手、向槌 | 使用大槌與手子協調配合,鍛打鋼,負責折返鍛鍊及素延中的大幅變形 |
| 鞴師 | 操作鞴(fuigo)向爐中送風,管理鍛造溫度(約900至1300℃左右) |
理解這些職責如何運作、如何傳承,是深入了解日本刀製作的不可或缺的視角。
手子——師匠的「第二雙手」
「手子」是擔任刀匠助手、負責在鐵砧上夾持鋼的職責人員。其主要工作是以鉗子精確夾持已加熱的鋼,並配合刀匠的槌打,持續將素材調整至適當的角度與位置。每當刀匠發出「打這一側」的信號(以眼神或槌打方式示意),手子便即刻調整鋼的方向。若呼吸不合,鍛造精度將大幅下降。
技藝嫻熟的手子能達到「以身體讀取師匠意圖」的境界,師徒關係中培育出的默契左右著作刀的品質。近年多由弟子擔任手子,但昔日某些地區曾有專業的手子工匠存在。手子的工作是在修行中最早被委以的任務,也是近距離學習師匠手部動作的絕佳機會。
先手——以大槌輔助的「力量承擔者」
「先手」或「向槌」是使用大槌與手子協調配合、鍛打鋼的職責。刀匠以小槌施以精密打擊的同時,先手以大槌負責更大幅度的變形。
具體而言,在折返鍛鍊的初期工序及素延階段,先手的大槌以強大的力量將鋼叩打延展。刀匠以小槌示意「打這裡」之處,先手便以大槌確實錘入。時機的偏差會造成鋼的密度不均或折痕紊亂,因此先手除了單純的臂力之外,還需具備高度的專注力與和師匠的同調能力。
現代已有越來越多工房以電動錘代替先手的工作,但堅守傳統手打的刀匠至今仍將先手交由弟子擔任。透過操持大槌的修行,弟子能以皮膚感覺學習「鋼的反應」。
鞴師——掌控火焰的專業技術者
鞴師負責操作向鍛冶場爐中(爐床、「鞴床」)送入空氣的裝置「鞴(fuigo)」。在傳統鍛冶場中,鞴以手動方式操作,因此需要具備以適當的時機與強度送入空氣的技術。
鞴師最重要的職責是「爐溫管理」。日本刀的鍛造中,將鋼維持在適當的鍛造溫度(約900至1300℃左右)不可或缺,而爐溫由炭的量、種類與送風量三者的平衡所決定。鞴師一邊觀察師匠鍛打的速度與鋼的顏色,一邊調整送風量,時常維持最佳的「火的狀態」。
累積了豐富經驗的鞴師能從火焰的顏色與鋼的發光色,直覺判斷「鋼所需的溫度」。這種感覺唯有在爐前站立多年後方能習得,被視為難以用言語傳授的默會知識的典型例證。
分業體制的起源與變遷
鍛冶場的分業體制與日本刀的歷史幾乎同樣悠久。據傳鎌倉時代的大型工坊中,同一工坊有多名刀工與工匠協同量產,可以推知當時存在眾多弟子與專業助手。
進入江戶時代,以御用刀工為中心的體制趨於完善,由藩所提供的弟子與助手共同作刀的形式成為普遍。明治以後,廢刀令(1876年)所帶來的刀劍需求驟減導致鍛冶場規模縮小,弟子與助手的人數也大幅減少。戰後刀匠復興期以降,許多刀匠以「與一、兩名弟子組成的小規模工坊」為標準形式。
技術傳承中分業的意義
分業體制不僅是為了提高作業效率,從技術傳承的角度來看也具有重要意義。
- 弟子一邊以手子身分輔助師匠的工作,一邊近距離觀察「師匠的手部動作」、「對鋼鍛打的力度輕重」、「折返的時機」,以身體記憶下來。
- 以先手身分實際揮動大槌,弟子將「鋼的觸感」刻入自己的雙臂。
- 以鞴師身分管理爐火,以感覺體悟「火與鋼的關係」。
經過這樣多角度的學習過程,弟子最終成長為能夠統籌全部工序的刀匠。分業不僅僅是單純的效率化,更是「從各個面向學習師匠技藝」的教育裝置。
總結——看不見的職責支撐著一把刀
日本刀並非刀匠一人的作品,而是鍛冶場中多種職責協同合作的綜合產物。手子、先手(向槌)、鞴師各在其崗位上支持著師匠,這些積累共同決定了一把刀的品質。參訪現代刀匠的工坊,便能親身感受這種分業的氣息。若想深化對日本刀的鑑賞,務必把握觀摩鍛冶的機會,將目光投向這些「看不見的職責」。