防止脫碳與鐵皮——鍛造過程中的表面氧化如何影響刀劍品質
 ※圖片為示意圖。
目錄
在日本刀鍛造中,刀匠最關注的問題之一是「脫碳」和「焦傷」。兩者都是鋼在高溫環境中發生的表面退化現象,直接影響成品的品質。在鍛造的技術討論中,經常討論hamon和jihada的美感,但作為前提條件,控制表面氧化的技術是必需的。本文解釋了脫碳和焦傷的機制,以及刀匠實踐的防止技術。
什麼是脫碳——鋼「變薄」的現象
脫碳是鋼表面附近的碳在高溫環境中與氧氣反應並以CO₂或CO形式逸出的現象。鋼中的碳含量是影響硬度和韌性的決定因素,隨著脫碳進行,表面的碳濃度降低,該區域的硬度喪失。
Tamahagane是碳含量約為0.6–1.5%的高碳鋼,但鍛造過程中的重複加熱會導致表面碳耗盡。施加淬火時,在碳耗盡的表層中,馬氏體轉變發生的傾向較弱,導致hamon不如預期出現或硬度不均勻。
脫碳速率與加熱溫度和氧化氛圍的強度成正比。溫度越高,過程越快,在氧化火焰環境中,脫碳加速。相反地,通過限制爐內的氧氣,可以在還原火焰氛圍中抑制脫碳。這也是刀匠仔細調整爐內氣流(風箱輸出)的原因。
什麼是焦傷——過度加熱的表面損傷
「焦傷」是日本刀鍛造術語,指過度加熱的鋼表面被氧化膜(鐵皮)覆蓋,且鋼的微觀組織因過度加熱而變得粗糙和脆弱的狀態。用英文表示為「過熱」或「焦傷」,從金屬微觀結構的角度來說,是因過度加熱而發生「焦傷」的狀態。
焦傷區域具有黑色表面和易碎的質地。受擊時會發出不同於正常鋼的沉悶聲音,因此有經驗的刀匠可以單靠聲音檢測焦傷。如果試圖強行鍛造焦傷區域,該部分會裂開或剝落。此外,焦傷會導致鋼的微觀組織粗化,是jihada失去精細度的原因。
焦傷和脫碳經常同時發生。過度的加熱會增加脫碳速率並可能導致焦傷。為了避免超過溫度「上限」,刀匠在工作時不斷監測火焰的顏色。
刀匠實踐的防止技術
防止脫碳和焦傷的實際技術可以分為三個主要領域:「溫度管理」、「最小化加熱時間」和「使用保護劑」。
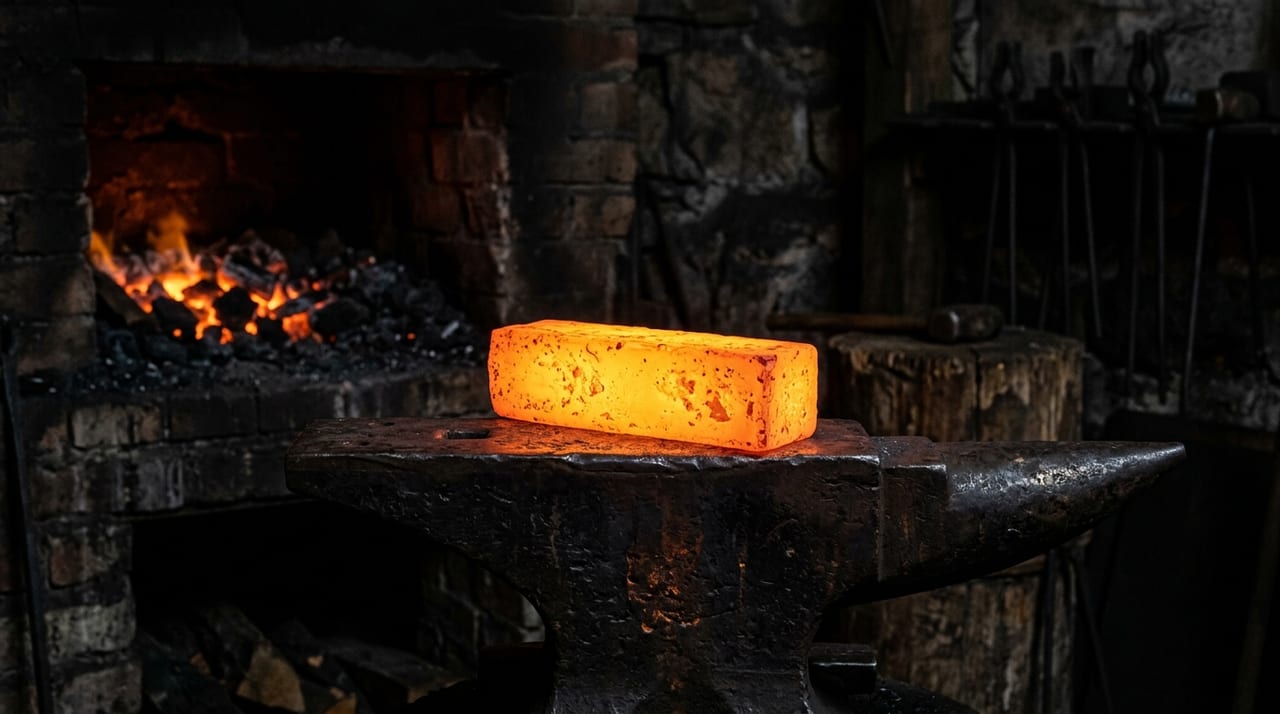
- 溫度管理是最基本的對策。據說tamahagane的最佳鍛造溫度約為900–1200°C,但精確值取決於鋼的碳含量,由火焰的顏色和鋼的輻射亮度而非儀器決定。當亮度超過適當的黃橙色至白熱範圍並超過白色時,進入危險區域。這種判斷是通過多年訓練獲得的感測技術,是有經驗的和年輕刀匠表現出相當大差異的領域。
- 最小化加熱時間也很重要。在相同溫度下,鋼在爐內停留的時間越長,脫碳越多。刀匠進行「加熱最少必要時間後立即移出並擊打」的快速循環。特別是在細節精整階段,火焰暴露的細微差異會導致表面品質變化,因此工作節奏至關重要。
- 使用保護劑:在鍛焊過程中,「稻草灰」被用作助焊劑。稻草灰具有在加熱過程中溶解和去除氧化皮的效果,暴露新鮮的鋼表面。這種化學作用局部防止鍛焊過程中的氧化,並實現均勻接合。此外,通過有意地使用木炭創造「碳氛圍」,可以獲得防止脫碳的「滲碳保護」效果。
去除焦傷區域是另一種對策。如果發生焦傷,在鍛造過程中該部分被積極鍛出並移除。由於焦傷集中在表面,擊打和移除鐵皮只留下深層的良好鋼材。如果這項工作做得不夠好,焦傷的微觀組織會被納入刀身內部,導致成品品質退化。
脫碳和焦傷的後期加工——與拋光的關係
如果成品刀身上存在輕微脫碳或焦傷,該層可能在拋光過程中被移除。拋光師在研磨刀身表面時逐漸更換砥石從粗到中等到精整等級;在此過程中,表面脫碳層被移除,具有原始碳濃度的鋼表面被暴露。
但是,如果脫碳層很深,單靠拋光無法解決,刀身本身可能需要「返工」。這就是在鍛造過程中最小化脫碳和焦傷很重要的原因。完成後的後期加工只能補救輕微情況。
脫碳和焦傷現象是支撐日本刀美感的「鋼的化學」的一個面向。刀匠通過五種感覺控制這四個變數——碳、氧氣、溫度和時間——的工作形成了在成品刀身中呈現jihada之美和hamon光輝的基礎。