燒幅(yakihaba)控制技法——薄燒與深燒的匠人判斷及刃文穩定化的秘訣
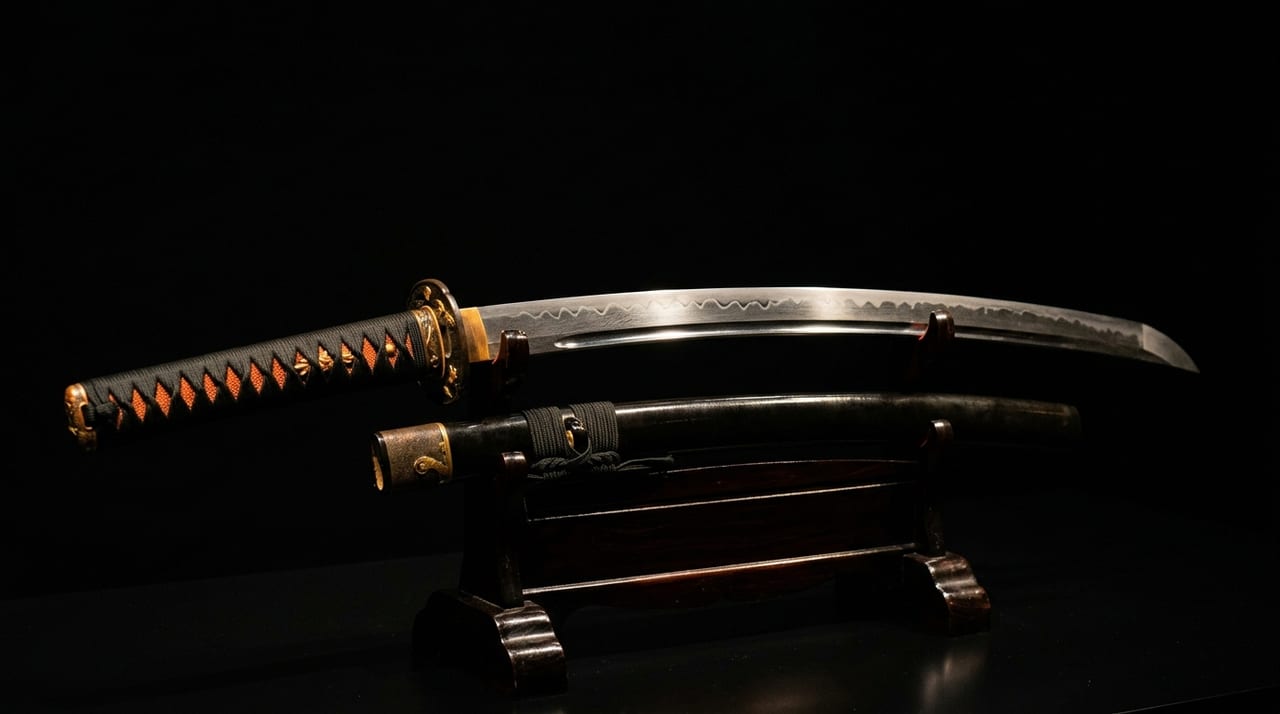 ※圖片為示意圖。
目錄
何謂燒幅——衡量刃文「深度」的指標
欣賞日本刀時,目光往往會被刃文(hamon)的形狀——直刃、丁子、互目等——所吸引。然而從刀匠的角度來看,與刃文的「形狀」同樣重要的,是「燒幅(yakihaba)」。
燒幅,是指淬火後燒刃土(yakibatsuchi)剝落的部分所顯現的、發生麻田散鐵相變的硬化帶之寬度。從刃口往棟(mune)方向,究竟有多寬的範圍已經硬化——這個「燒幅」,直接影響刀的強度、鋒利度與反的呈現方式。
刃文並非單純的裝飾性紋樣,而是淬火工序中產生的冶金學痕跡。將燒刃土塗布於刀身,在火床加熱後投入水中急速冷卻,在這道工序中,只有燒刃土較薄的刃口部分被急速冷卻,發生麻田散鐵相變而硬化。該硬化的邊界便顯現為刃文,從邊界到刃口的距離即為「燒幅」。
薄燒(usuyaki)——纖細與強度不足的分界線
「薄燒」是指燒幅相對於身幅較窄的淬火。優點在於刃文看起來纖細,而且淬火造成的內部應力被抑制得較小。從作為鑑賞刀長期保存的角度來看,薄燒對刀身的負荷小,也可以說保存性優異。
另一方面,弱點是「強度不足的風險」。燒幅過度狹窄的話,在實戰或試斬時刃口容易缺損。現代的鑑賞刀雖有偏好薄燒的傾向,但若考量實用性,確保適當的寬度不可或缺。
平安、鎌倉時期的古刀中,可見許多薄燒之作。這既反映了當時淬火技術尚處於發展階段的限制,同時也與當時戰場上刀的使用方式有關。在比起斬擊,刺擊與絞擰技法更為主流的時代,過寬的燒幅也被認為並不需要。
辨別薄燒作品的重點在於:刃文邊界(棟側的輪廓線)位於靠近刃口的位置,以及刃文的地側可清楚看見未受淬火影響的「地肌」。
深燒(fukayaki)——豪邁與風險的平衡
「深燒」與薄燒相反,是指燒幅相對於身幅較寬的淬火。特徵是刃文看起來遍布整個刀身,江戶時代後期的新新刀期(天明以後),深燒的作品增多了。
深燒的優點是視覺衝擊力與切斷力的提升,但最大的風險是「燒裂(yakewari)」。冷卻過於急遽的話,硬化帶內外會產生應力差,導致刀身縱向裂開,也就是發生「燒裂」。深燒有提高此風險的傾向,因此對刀匠要求高度的控制技術。
極端深燒的例子有「皆燒(hitatsura)」。這是指淬火遍及刀身全面,燒幅寬廣到幾乎無法區分地與刃的程度,在相州傳的代表刀工長船長義(Osafune Nagayoshi)與新新刀的固山宗次(Koyama Munetsugu)的作品中尤為顯著。這類皆燒是高度技術的象徵,即便是現代的刀匠也被認為難以重現。
刀匠的判斷——鋼材、季節、置土三要素
燒幅的控制,是以經驗為根基的複合性技術。主要的變數有以下三項。
鋼材的碳含量:碳量越多,越容易發生麻田散鐵相變,燒幅也越容易變寬。以踏鞴製法產出的玉鋼(tamahagane)因部位不同而碳量各異,因此使用部位的選擇也成為重要的技術判斷。另外也已知皮鐵(kawagane)與心鐵(shingane)的碳量平衡會對燒幅造成影響。
淬火溫度與水溫:刀身的加熱溫度過高則容易成為深燒,過低則容易成為薄燒。另外,水槽的水溫與鹽分濃度會影響冷卻速度,因此必須配合夏冬的水溫變化進行調整。自古以來,刀匠憑感覺掌握水溫,並依季節調整水的狀態。一般認為春秋相對容易穩定,夏季冷卻則容易趨於緩慢,因而容易形成薄燒。
燒刃土的厚度:刃側的燒刃土塗得薄,燒幅就容易變寬,塗得厚則會成為薄燒。這種置土(tsuchioki)的控制,被視為刀匠最為精細的技術之一。燒刃土的配方(木灰、砥石粉、黏土的比例)也因各流派、刀匠而被視為祕傳,這直接關係到刃文的個性。
鑑定中燒幅的判讀
刀劍鑑定中,燒幅是用於判別「流派、刀匠、時代」的重要指標。列舉具代表性的傾向如下:
- 相州傳(Soshuden):深燒傾向,沸偏強,也有許多接近皆燒(hitatsura)的作品
- 備前傳(Bizenden):燒幅適中,以華麗的丁子(choji)刃文為特徵
- 大和傳(Yamatoden):薄燒傾向,以直刃、小亂為主體
將燒幅作為鑑定的輔助手段時,也必須留意刀身的研磨狀態。因過度研磨(磨得太過)導致刃口變薄時,表面上的燒幅有時會看起來有所變化。要正確判讀原本的燒幅,必須結合刃中(hanaka)的作用——金筋、砂流、映等——加以綜合判斷,這正是鑑定的要訣。


