折り返し鍛錬の回数と鋼の変化——15回と20回の違いが地鉄の緻密さと刃文品質に与える科学的根拠
 ※画像はイメージです。
目次
折り返し鍛錬とは何か
日本刀づくりにおいて「折り返し鍛錬(おりかえしたんれん)」は、鋼の品質を左右する最も重要な工程の一つだ。玉鋼(たまはがね)を熱して平らに延ばし、折り畳んでまた鍛える。この作業を繰り返すことで不純物が取り除かれ、鋼の組織が均質になり、刀身の「地鉄(じはだ)」の美しさと強さが生まれる。
一見単純な作業に思えるが、折り返しの回数は鋼の性質に決定的な影響を与える。少なすぎれば不純物が残り、組織が荒れる。多すぎれば炭素が失われすぎて、鋼が脆くなる。刀匠は素材の状態を観察しながら、このバランスを見極めて回数を決めていく。
折り返し鍛錬の数理——層の計算
折り返しの回数と鋼の層数の関係は、単純な数列で表せる。1回折り返せば2層、2回で4層、3回で8層、4回で16層となり、回数 n に対して層数は 2ⁿ になる。
この計算に基づくと、次のようになる。
- 10回:1,024層
- 15回:32,768層
- 20回:1,048,576層(約100万層)
数字だけを見ると、20回のほうがはるかに多くの層ができ、より緻密な鋼になりそうに思える。しかし実際はそれほど単純ではない。折り返すたびに各層の厚みは半分になり、ある回数を超えると、個々の層は原子数個分の厚みにまで薄くなってしまう。これ以上の層形成は物理的に意味をなさず、ただ炭素を失い続けるだけになる。
鋼の炭素量と折り返しの関係
鋼の性質を決める最大の要因は炭素含有量だ。炭素が多ければ硬くなるが脆くなり、少なければ粘りは増すが硬さが落ちる。日本刀では、刃の側に高炭素の「皮鉄(かわがね)」、芯に低炭素の「心鉄(しんがね)」を組み合わせる「甲伏せ(こうぶせ)」などの構造を採り入れ、硬さと粘りの両立を図っている。
折り返し鍛錬は、炭素量にも影響を及ぼす。鍛錬中に高温にさらされた鋼の表面から、炭素が大気中に抜け出していく「脱炭」が起こるためだ。折り返しの回数が多いほど延べ鍛造時間は長くなり、脱炭量も増える。刀匠は、玉鋼の初期炭素量(1.0〜1.5%程度)から、刀身に求められる適切な炭素量(硬さを出す刃の部分で約0.6〜1.0%)へ近づけるよう、炭素量を管理しながら鍛錬を進める。
15回と20回の折り返しでは、脱炭量に明確な差が出る。20回鍛錬すると、鋼が炭素を失いすぎて「焼きが入りにくい」低炭素鋼に近づいてしまう恐れがある。そのため、現代の刀匠の多くは、8〜15回程度を標準的な鍛錬回数としている。
地鉄(じはだ)への影響
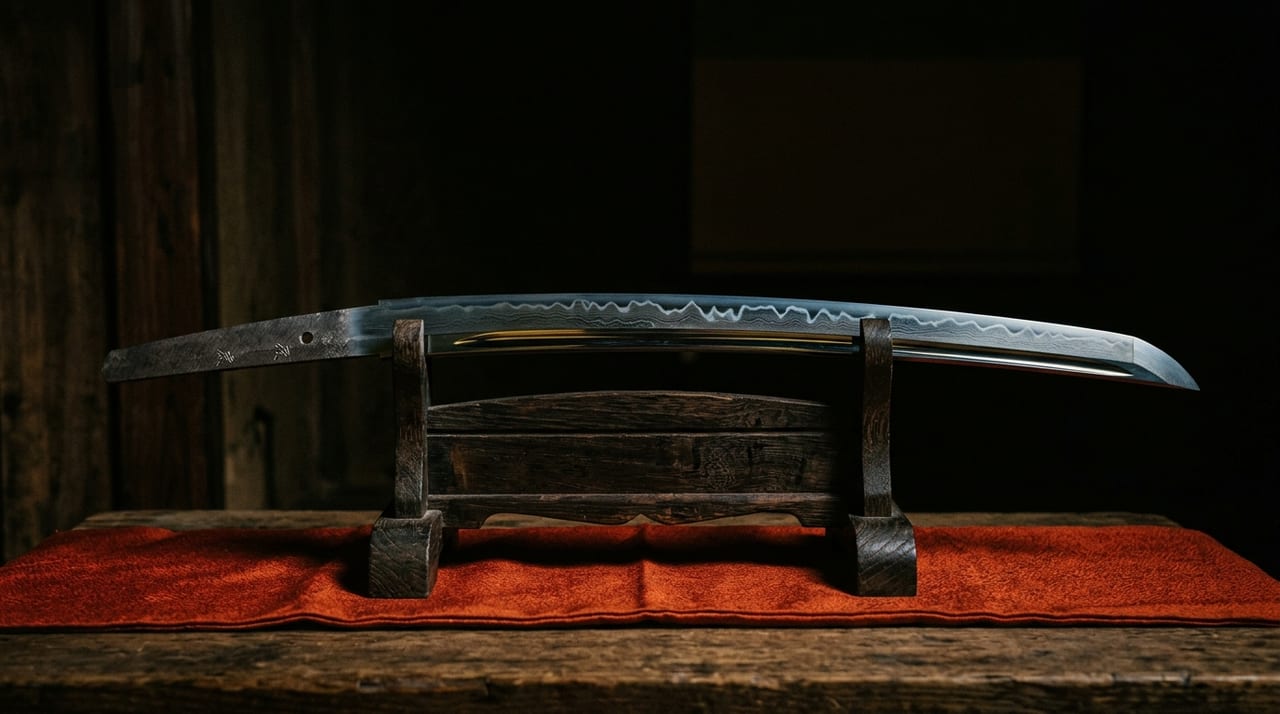
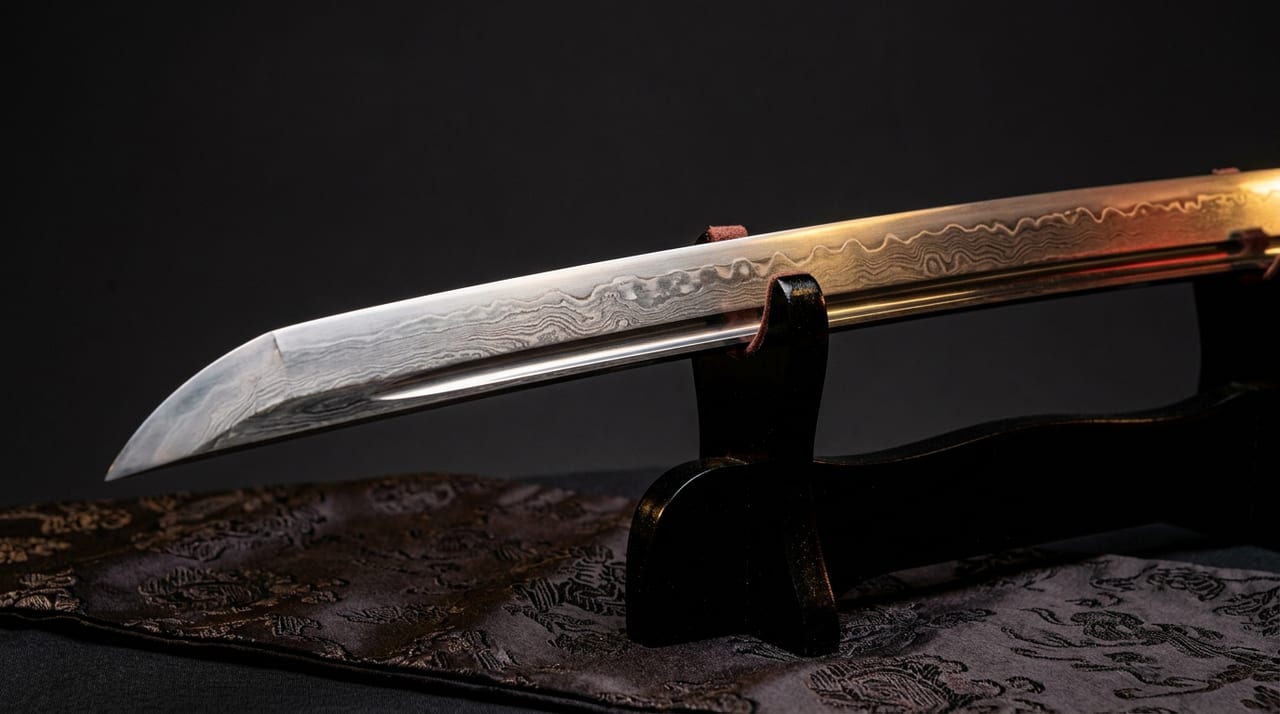
「地鉄(じはだ)」とは、刀身の表面に現れる鋼の肌目(はだめ)のことで、木材の木目にあたる組織のパターンをいう。折り返しの回数や方向によって、このパターンは変化する。
代表的な地鉄のパターンには、次のようなものがある。
- 板目(いため):木目状の模様。折り返し回数が比較的少ない場合や、一方向への鍛錬で生まれやすい
- 柾目(まさめ):直線状に揃った模様。縦方向の鍛錬を多く行うと現れる
- 杢目(もくめ):木の瘤のような渦巻き状の模様。多方向からの鍛錬と折り返しで生まれる
折り返し回数が増えると、全体としてより緻密で均質な地鉄になる傾向がある。ただし、回数が多すぎると個々の層の区別がつかなくなり、地鉄のパターンそのものが消えてしまう。審美的な観点では、適度な粗さを残した地鉄が「映り(うつり)」や「肌合い」の美しさを生むとされ、均質すぎる地鉄はかえって単調な印象になることもある。
刃文品質への影響
折り返し鍛錬は、刃文(はもん)の品質にも間接的に影響する。焼き入れの工程で現れる刃文は、刀身の炭素分布、組織の均質性、残留応力の分布によって決まるからだ。
均質に鍛え上げた鋼は、焼き入れの際に予測しやすい変態挙動を示す。これが、丁子(ちょうじ)・乱れ(みだれ)・匂い(におい)・沸え(にえ)といった、鮮明で複雑な刃文を生み出す基盤となる。逆に、鍛錬が不十分で組織が不均一だったり、炭素量に偏りがあったりすると、焼き入れ時に予期せぬ変態が起きて刃文が乱れ、最悪の場合は焼き割れに至る。
刃文を形づくる「土置き(つちおき)」の前提として、鋼の組織が均一であることは欠かせない。その均一性を生み出すのが折り返し鍛錬であり、適切な回数と工程管理が、名刀の刃文の品質を支えている。
現代刀匠の視点から見た最適回数
現代の著名な刀匠に折り返し鍛錬の回数を尋ねると、多くは「10〜16回程度」と答える。この範囲は、不純物の除去、組織の均質化、炭素量の管理という三つの要素を最もバランスよく満たせるという、経験則に基づく知見だ。
一方で、最適な回数は、使用する玉鋼の品質、含有炭素量、鍛造温度、目指す地鉄のパターンによって変わる。熟練の刀匠は素材の状態を見ながらその都度判断を下しており、「何回やれば正解」という固定的な答えは存在しない。この柔軟な判断力こそ、刀匠の技量の本質といえる。
折り返し鍛錬の探求は、鋼の冶金学と職人の直感が交わる領域だ。現在では電子顕微鏡による組織観察や化学分析が可能になり、伝統技術の科学的解明が進んでいる。それでも最終的には、刀匠自身の眼と手と経験が、数式では表せない鋼の「状態」を読み取り、最良の一振りを生み出す鍵となる。