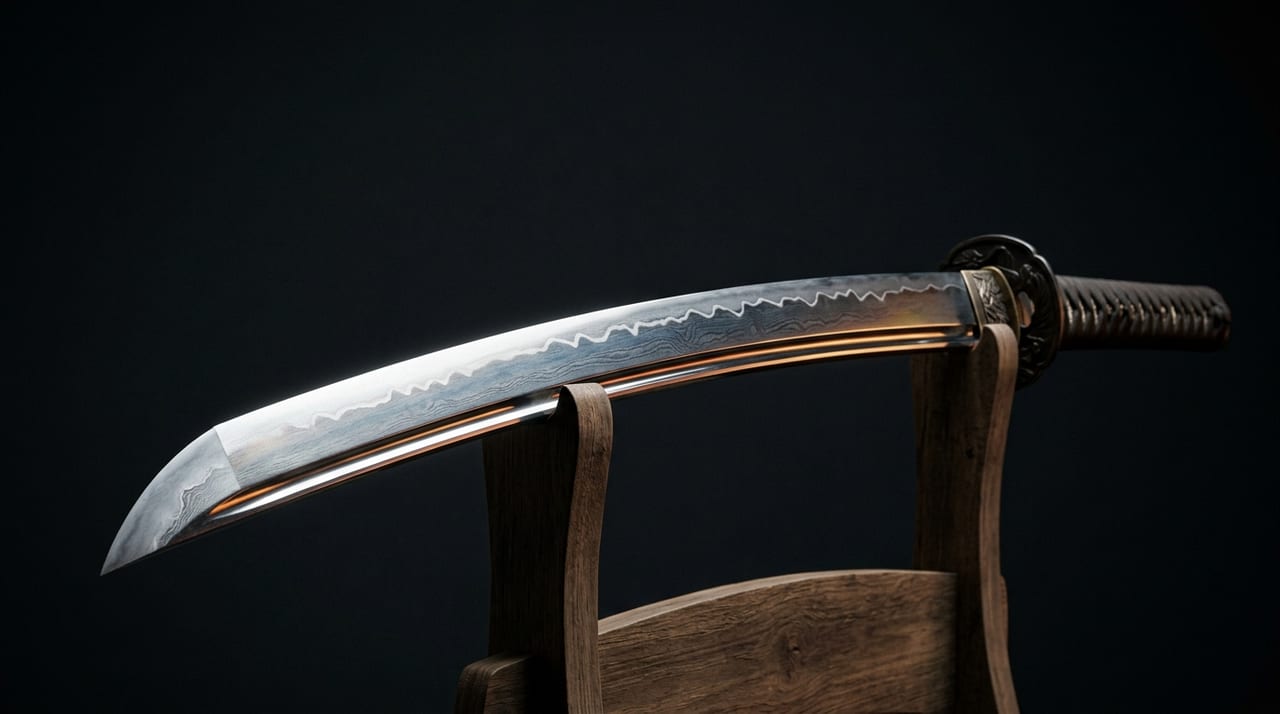
刃長と鍛造温度:長刀を均一に熱処理する職人の火加減技術
 ※画像はイメージです。
目次
刃長と鍛造温度――長刀を均一に熱処理する職人の火加減技術
日本刀の製作には、複数の加熱・冷却プロセスが存在する。その中でも特に「刃長と鍛造温度の関係」は、刀の質を左右する最も重要な職人技の一つである。長い刀ほど、加熱と冷却の管理が難しくなり、刀工の経験と勘が試される。
鍛造とは――刀を作る基本プロセス
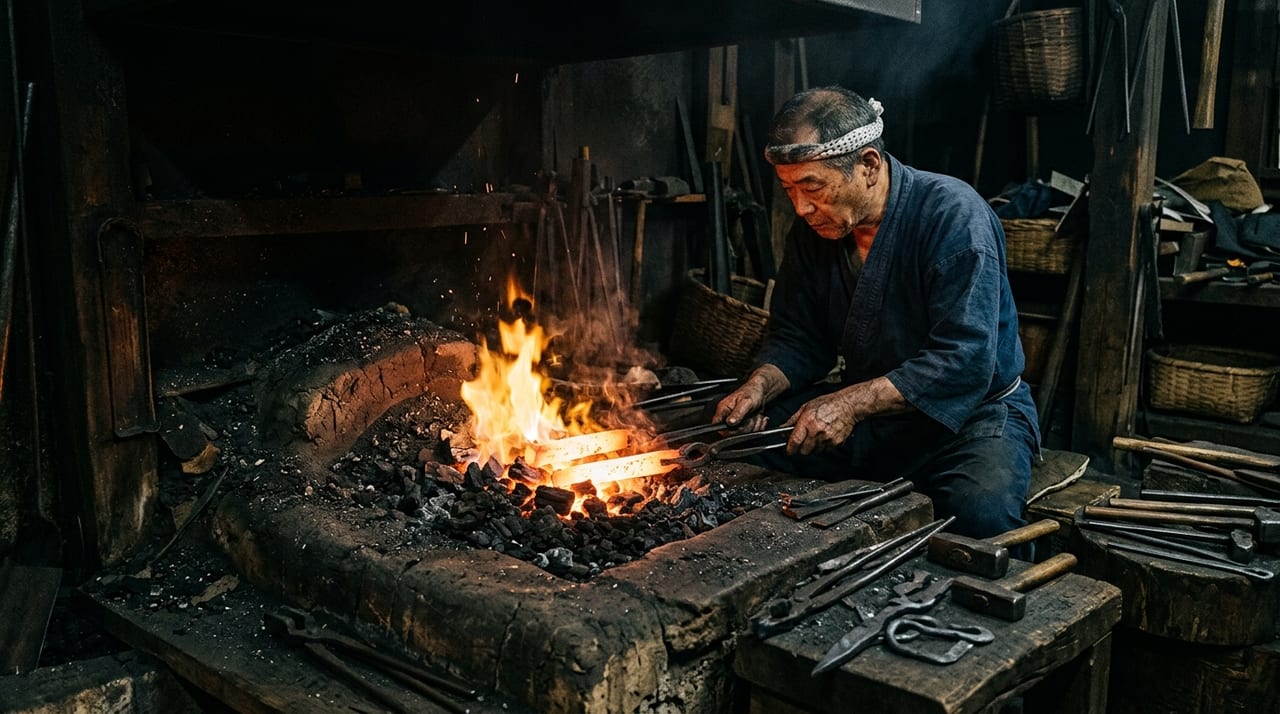
刀工は、鋼(玉鋼)を何度も加熱して折り曲げ、鎚で打ち伸ばす「鍛造」によって刀を形作る。この反復作業を通じて、鋼の不純物が排出され、結晶構造が調整され、理想的な刀が生まれる。
鍛造の基本手順:
- 玉鋼を炉で加熱(赤熱状態、約1000℃)
- 金床上で槌で打ち伸ばす
- 冷却後、折り曲げて重ねる
- 再度加熱して打ち伸ばす
- この反復を数度繰り返す
鍛造の各段階で「火加減」と呼ばれる加熱温度管理が最も重要である。
刃長による加熱難度の違い
短刀と長刀では、鍛造時の加熱・冷却プロセスの難度が全く異なる。
短刀の利点:全体が均等に加熱しやすく、温度勾配が少ない。そのため、初心者の刀工でも比較的安定した鍛造が可能である。
長刀の課題:刀全体を均一に加熱することが極めて難しい。根元と先端では、同じ炉内でも受ける熱が異なる。根元は厚いため、内部まで加熱に時間がかかる。一方、先端は薄いため、過度に加熱されるリスクがある。この温度差を最小化しながら、全体の鍛造を進めなくてはならない。
火加減の職人技――温度管理と色判定
鍛造炉での温度測定は、現代でも主に職人の経験的判定に頼っている。高温計は粗い目盛りのため、微妙な温度調整には役立たない。
色による温度判定:
- 薄紫色(約900℃):比較的低温。粘りが残る温度。
- 赤褐色(約1000℃):標準的な鍛造温度。鋼が良く流れる。
- 黄色(約1100℃):高温。過度に加熱すると鋼が焼け、脆くなる危険がある。
刀工は、炉から取り出した刀の色を瞬時に判定し、「まだ加熱が足りない」「ちょうど良い」「もう少し冷ましてから打つべき」といった判断を下す。この判定は、経験によってのみ培われる。
長刀鍛造における温度勾配対策
長刀を鍛造する際、刀工は複数の工夫で温度の均等性を保つ。
多段加熱法:根元と先端を別々に加熱する。根元を先に炉に入れ、十分に加熱した後、先端を追加挿入する。こうすることで、全体の温度差を縮小する。
叩く順序の工夫:根元が冷めやすいため、根元から先端へ向けて叩く。冷えた部分を優先的に打つことで、全体の加熱状態を保ちながら進める。
複数回の加熱:一度の加熱だけでは不十分なため、何度も炉に戻す。その都度、色を確認して温度を読み取り、最適なタイミングで取り出す。
これらは全て、刀工の長年の経験と、その瞬間の「勘」に基づいている。
加熱ミスの影響と修正の限界
鍛造時の温度管理を誤ると、修復が極めて難しい。
焼けの発生:温度が高すぎた場合、鋼が焼け、脆くなる。一度焼けた部分は、その後の研ぎや熱処理では完全には回復しない。
折れ・曲がり:加熱不足だと、鋼の粘りが足りず、打撃の途中で折れることがある。
歪み:温度勾配が大きすぎると、加熱中に歪みが生じ、全体の反りが狂う。
こうした失敗を避けるため、熟練刀工でも長刀の鍛造は短刀より時間をかけ、複数回の加熱・冷却を繰り返す。
刀工の修業と火加減の習得
火加減の判定能力は、刀工の修業過程で最も長く習得に時間がかかるスキルの一つである。
初期段階:短刀の鍛造で基本を学ぶ。色判定と叩く感覚を体に染み込ませる。
中期段階:わりと長めの刀に進む。温度勾配が生じ始め、部分的な判定の重要性を学ぶ。
後期段階:太刀や大太刀などの長刀に挑戦。複数回加熱、多段加熱法、叩く順序の最適化など、複雑な判定と調整が必要になる。
一流の刀工になるためには、この「火加減を読む能力」の習得が不可欠であり、それには数十年の経験が必要とされる。
現代への継承課題
現代では、一部の刀工が古来の鍛造技法を守り続けているが、温度管理の難しさから、若い後進者の育成が進まない傾向にある。同時に、より効率的な加熱方法(電気炉など)の導入も進みつつあるが、これが伝統技術をどう変えていくかは今後の課題である。
刃長と鍛造温度の関係は、刀剣製作の本質を示す重要な技術であり、職人の経験と勘の価値を象徴する存在なのだ。