折り返し鍛錬(おりかえしたんれん)の科学——日本刀の強さと美しさを生み出す鍛冶技術
 ※画像はイメージです。
目次
折り返し鍛錬とは
折り返し鍛錬(おりかえしたんれん)は、玉鋼を加熱しながら繰り返し折り畳んで叩く鍛冶技術である。英語では"forge folding"または"folding process"と呼ばれ、日本刀づくりで最も重要かつ独自性の高い工程の一つとされる。
この工程の目的は、主に次の3点にある。
- 不純物の除去: スラグ(炉滓)などの不純物を絞り出す
- 炭素含有量の均一化: 玉鋼の不均質な炭素分布を均質にする
- 繊維状鋼組織の形成: 強靭で美しい鋼組織(地肌)をつくる
工程の詳細
1. 小割(こわり)と積み沸かし
まず玉鋼を小片に割り、炭素含有量の高いものと低いものを選別して組み合わせる。これを積み沸かし(つみわかし)という。下準備の詳しい工程は水減し(みずへし)と小割りで解説している。
選別した玉鋼片を積み重ねて1200〜1300℃に加熱し、打ち合わせて最初の「塊」をつくる。
2. 折り返し(おりかえし)の繰り返し
加熱した鋼を金床(かなとこ)の上で鉄製ハンマー(大槌・小槌)により叩いて延ばし、端を折り返して再び溶接・鍛打する。この操作を繰り返す。
折り返し回数と層の数
| 折り返し回数 | 鋼の層数 |
|---|---|
| 10回 | 1,024層 |
| 12回 | 4,096層 |
| 15回 | 32,768層 |
| 20回 | 1,048,576層(理論値) |
実際の鍛刀では10〜15回程度の折り返しが一般的である。20回以上になると、燃焼・酸化によって炭素が失われすぎるため行わない。
3. 不純物除去のメカニズム
加熱と打撃を繰り返すうちに、スラグなどの非金属介在物が鍛接界面に集まり、絞り出されていく。玉鋼1kgに含まれる不純物は、最終的に数十グラムまで減る。
4. 炭素均一化
玉鋼中の炭素は、高炭素部と低炭素部に偏って存在している。折り返しを重ねると、炭素原子が鋼の結晶格子内で再分布し、全体が均質になっていく。
合わせ技(あわせわざ):皮鉄と心鉄の構造
折り返し鍛錬でつくられた鋼は、用途に応じて使い分けられる。
皮鉄(かわがね)
高炭素の鋼で、硬く、刃としての切れ味を担う。刀身の外側に用いる。
心鉄(しんがね)
低炭素の鋼(または軟鉄)で、粘りがあり折れにくい。刀身の内部(芯)に用いる。
合わせ技の構造
代表的な構造の一つである本三枚(ほんさんまい)では、次のように鋼を配置する。
- 外側:皮鉄(硬い。刃・峰・側面)
- 内側:心鉄(粘りがあり、折れを防ぐ)
この異種鋼の組み合わせにより、「硬くて鋭い刃」と「折れない粘り強さ」を両立する日本刀独自の性能が生まれる。
地肌模様(じはだ)の形成
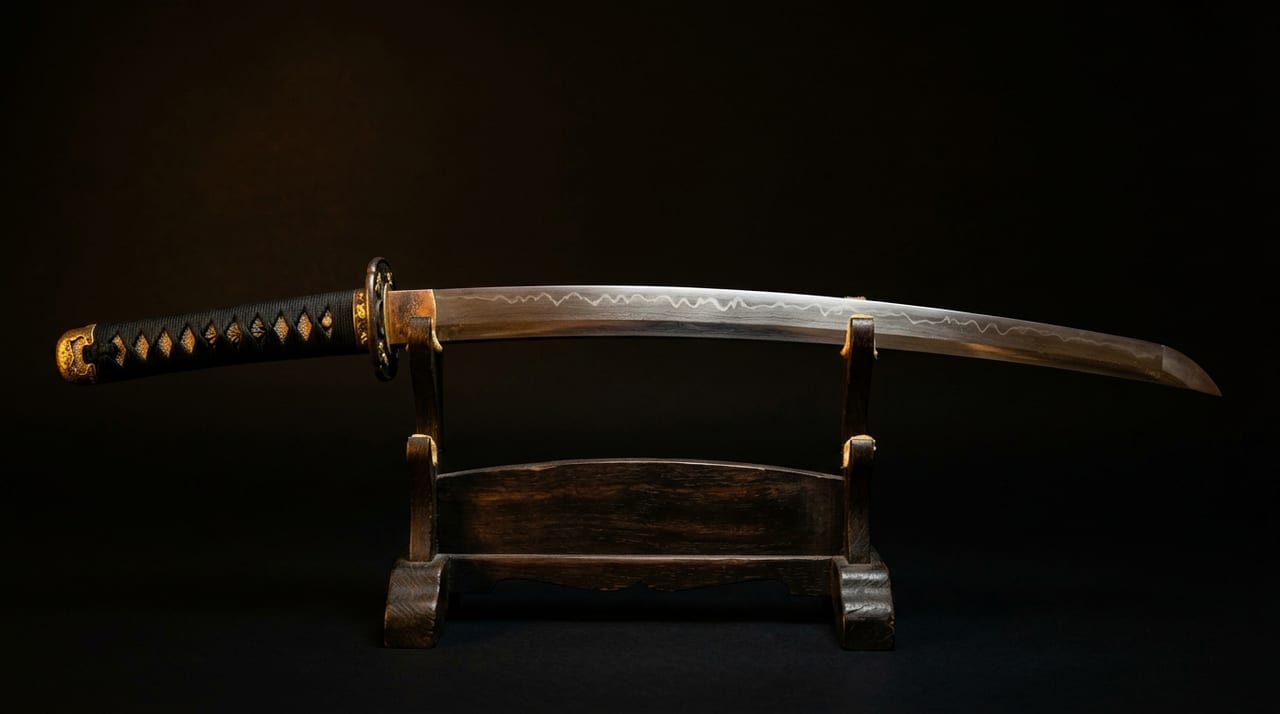
折り返し鍛錬の最終的な成果として、刀身表面には特徴的な地肌模様(じはだ)が現れる。地肌は、折り返しの方向や方法、鋼質の違いによって、4種類の基本パターンに分かれる。
| 地肌模様 | 特徴 | 代表的な流派 |
|---|---|---|
| 板目(いため) | 木の板目のような流れ模様 | 相州伝・備前伝 |
| 杢目(もくめ) | 瘤のある木目のような複雑な模様 | 大和伝 |
| 直目(まさめ) | 平行な直線状の細かい模様 | 山城伝 |
| 綾杉(あやすぎ) | 杉の木のような鋸歯状模様 | 出羽刀(月山派等) |
地肌の美しさは日本刀鑑賞の重要な要素であり、鑑定における評価基準の一つにもなっている。
科学的視点から見た折り返し鍛錬
現代の材料科学から折り返し鍛錬を分析すると、次のような効果が確認されている。鋼の組織そのものについては、フェライト・パーライト・マルテンサイトで基礎から解説している。
- 結晶粒の微細化: 繰り返しの加工と再結晶化で結晶粒径が細かくなり、靭性が向上する
- 介在物形状の制御: スラグ介在物が延伸・微細化し、亀裂の起点になりにくくなる
- 組織の方向性付与: 繊維状組織が刃の長軸方向に配向し、刃こぼれへの抵抗性が高まる
これらの効果は現代の冶金学の知見とも一致する。経験によって培われた伝統技術が、科学的にも合理性を持つことが示されている。
まとめ
折り返し鍛錬は、単なる「鉄を叩く作業」ではない。不純物の除去、組織の制御、異種鋼の複合化を同時に実現する、精密な材料工学的工程である。この技術があるからこそ、日本刀は世界でも稀有な「美しさと強さを兼ね備えた刃物」として成立している。