刃取り(はとり)と化粧研ぎ——研師が最後に仕上げる砥石選択と磨き上げ技法
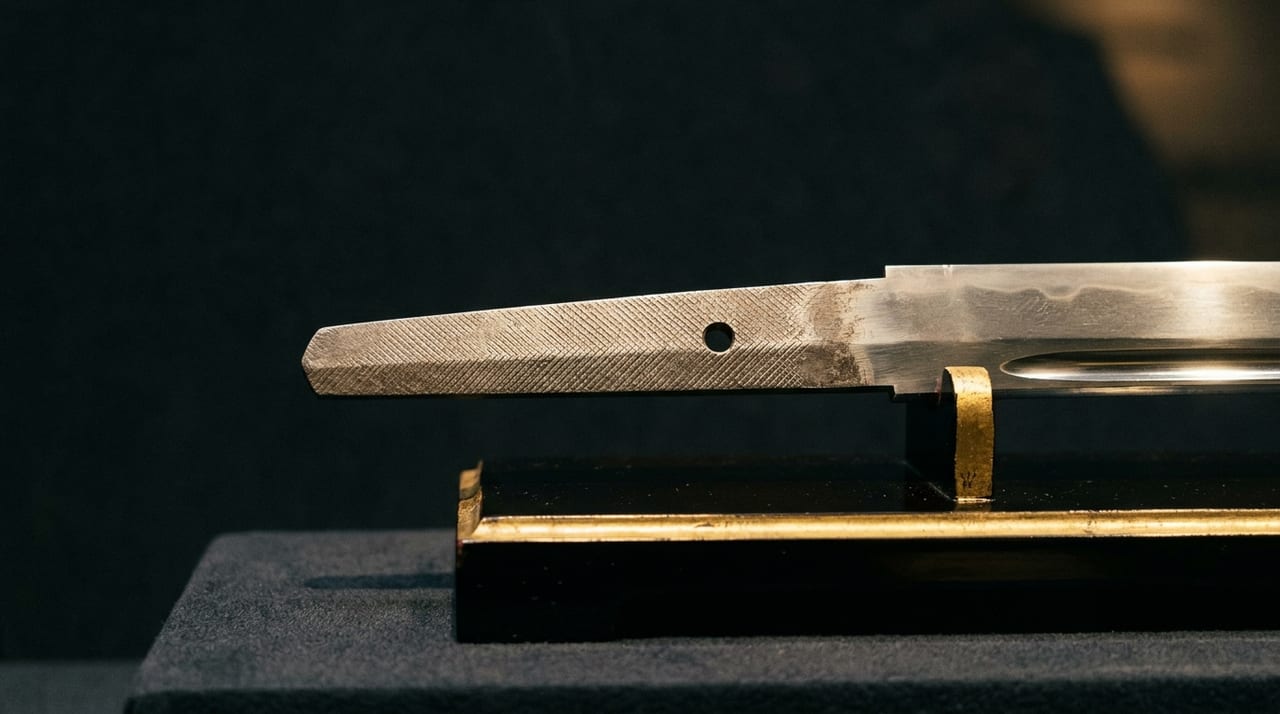 ※画像はイメージです。
目次
日本刀研磨の二段階構造
日本刀の研磨は大きく「下地研ぎ(したじとぎ)」と「仕上げ研ぎ(化粧研ぎ・けしょうとぎ)」の二段階に分けられる。下地研ぎは刀身の形状を整え、錆や傷を除去し、鎬・平・棟・横手など各部の面を正確に研き出す工程である。仕上げ研ぎは下地研ぎで整えた面をさらに磨き上げ、地鉄の働き(肌・映り)と刃文の詳細(沸・匂・金筋・稲妻)を鑑賞に耐える状態に引き出す工程である。
研師の仕事において、下地研ぎは技術的精度(幾何学的な面の正確さ)が主要評価基準となるのに対し、化粧研ぎは刀の個性を最大限に表現するための「見せ方の技術」であり、研師の審美眼と経験が決定的に重要になる。
下地研ぎで使用する砥石の種類
研磨は粗い砥石から細かい砥石へと順次進む。代表的な使用順序は以下の通りである。
- 荒砥(あらと):80〜120番相当の粗い砥石。錆・傷・前回研磨の目消しに使用。刀の形状修正もこの段階で行う。
- 中砥(なかと):240〜400番相当。荒砥の研ぎ目を消しながら平面性を高める。
- 細砥(こまと):600〜1000番相当。鎬や平の面が整ってくる段階。
- 内曇砥(うちぐもりど):天然砥石の最高品質とされる「京都産内曇砥」。表面の細かい粒子が均一な曇り面を作り出し、地鉄の模様(肌)が見えてくる。仕上げ研ぎの直前工程で使用する。
化粧研ぎの核心工程
打ち曇り(うちぐもり)
内曇砥石の薄片を紙(障子紙・和紙)に貼り付けた「拭い紙砥(ぬぐいがみど)」で地鉄(平・鎬地・棟)を丁寧に磨く工程。これにより地鉄が均一な曇り仕上げとなり、地肌(板目・柾目・杢目など)の構造が浮き上がって鑑賞できる状態になる。
打ち曇りの難しさは圧力と速度の微調整にある。力が強すぎると曇りが不均一になり、弱すぎると内曇砥の粒子が充分に転移しない。研師は指先の感覚と刀の反射光の変化を見ながら、部位ごとに細かく調整していく。
刃取り(はとり)・刃艶(はづや)
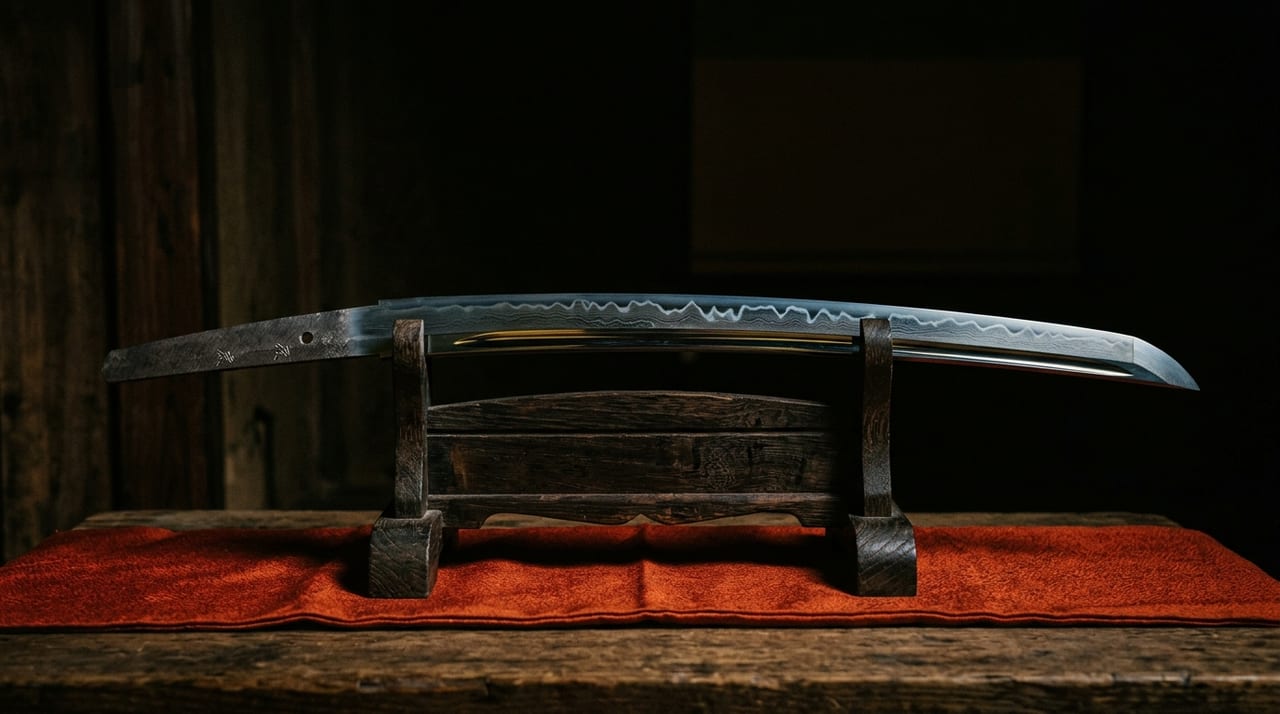
刃区から切先にかけての刃文(刃寄り)を際立たせる工程が「刃取り(はとり)」である。刃取りでは、地鉄の曇り仕上げとは対照的に、刃文の沸(にえ)・匂(におい)・金筋・砂流し(すながし)などを明るく光沢のある状態に仕上げる。
使用する砥石は「刃艶(はづや)」と呼ばれる小片状の天然砥石で、刃先のみを選択的に磨く。刃艶は一般的な砥石と異なり、粒子が極めて均一で硬度が高い。産地によって「対州産(ついしゅさん)」「丹波産(たんばさん)」など区別され、刃文の性質(沸出来か匂出来か)に合わせて使い分ける。
刃取りによって、地鉄の「曇り」と刃文の「光」という対比が生まれ、これが日本刀特有の鑑賞美の核心となる。平安時代の公家が「刀は曇りを地に取り、光を刃に取る」と詠んだのは、この美的対比を指している。
指研ぎ(ゆびかかり・ぬぐい)
化粧研ぎの最終工程として、研師の爪や指先を使って棟・鎬・平の接合部(鎬筋・棟角)を最後に整える「指研ぎ(ぬぐい)」がある。砥石を使わず、研師の体の一部そのものを砥材とするこの技法は、微細な段差や研ぎムラを消す最後の調整工程である。
指研ぎに使用する素材として、爪以外に「肌砥(はだど)」と呼ばれる極細粒の天然石を薄くスライスして指先に貼り付けたものを用いる研師もいる。最終的な表面の均一性はこの工程の精度に依存する。
砥石の選択ロジック
化粧研ぎで使用する砥石の選択は、刀の作風・地鉄の性質・刃文の種類によって異なる。
- 沸出来(にえでき)の刀(相州伝・末古刀系):粒子の大きな沸を際立たせるために、やや柔らかく粒子が粗めの刃艶が有効。硬すぎる砥石は沸を潰してしまうリスクがある。
- 匂出来(においでき)の刀(備前伝・山城伝):微細な匂い粒子を消さないために、均一で目の細かい内曇砥と刃艶を使用する。過度な磨きは匂いの奥行きを失わせる。
- 地鉄の肌(板目・柾目・杢目):板目が大きく開いた古刀は、不均一な打ち曇りで肌が強調されやすい。柾目が流れる山城伝の刀は均一な曇りが重要で、粒子の均一な内曇砥の質が評価を左右する。
研師の資格と現代の育成
刀剣研師になるには、刀剣研磨師の技術を認定する仕組みとして「美術刀剣刀匠技術保存研鑽会(美刀会)」や「全日本刀研磨師会」などの団体が実技審査を行っている。
修業や実務にまつわる目安は以下の通りである。
| 項目 | 目安 |
|---|---|
| 修業期間 | 5年以上が目安 |
| 師匠に弟子入りして全工程をひととおりこなせるまで | 10年近く(とも言われる) |
| 現代の研師数(推計) | 200人程度 |
| 一本の刀を下地から化粧研ぎまで仕上げる期間 | 2〜4週間 |
| 費用相場(状態・刃長・難易度による) | 10万〜60万円程度(相場とされる) |
そのうち化粧研ぎまで担える熟練者はさらに少数である。刀剣市場の活性化とともに研磨の需要は増加しているが、熟練研師の絶対数不足が業界全体の課題となっている。