完成検査と刀匠の品質判断——作刀後の「目通し」から試し斬りまでの最終工程
 ※画像はイメージです。
目次
刀匠の仕事はどこで終わるか
刀匠の仕事は「鍛冶場で刀を打つ」ことだと思われがちだが、実際には鍛造工程の終了後にも重要な作業が残っている。焼き入れ(やきいれ)と焼き戻し(やきもどし)を終えた刀身は、荒研ぎ(あらとぎ)と呼ばれる初期の研磨工程を刀匠自身が行い、その後専門の研師(とぎし)に引き渡される。しかしこの引き渡し前に、刀匠は最も重要な仕事の一つである「目通し(めとおし)」を行う。
目通しとは、完成した刀身を光に当てながら全体を隈なく確認する作業だ。肉眼による視覚検査でありながら、熟練した刀匠の目は、X線検査でも見逃しかねない微細な欠陥を捉える。この最終確認の場で刀匠が何を見て何を判断するか、その実態を本稿では詳しく解説する。
目通しの技法——光と角度が全てを語る
目通しは一般に、刀身を手に持ち、窓や電灯などの光源に対してさまざまな角度から眺める作業だ。使用する光源の種類によって、確認できる欠陥の種類も異なる。
| 光源 | 確認できること |
|---|---|
| 蛍光灯・LED照明 | 刀身の地鉄(じがね)の鍛え目(きたえめ)と刃文(はもん)の境界線を明確に見せる。刃文が均一に出ているか、予定した形状で焼き入れができているかを確認する際に用いられる。 |
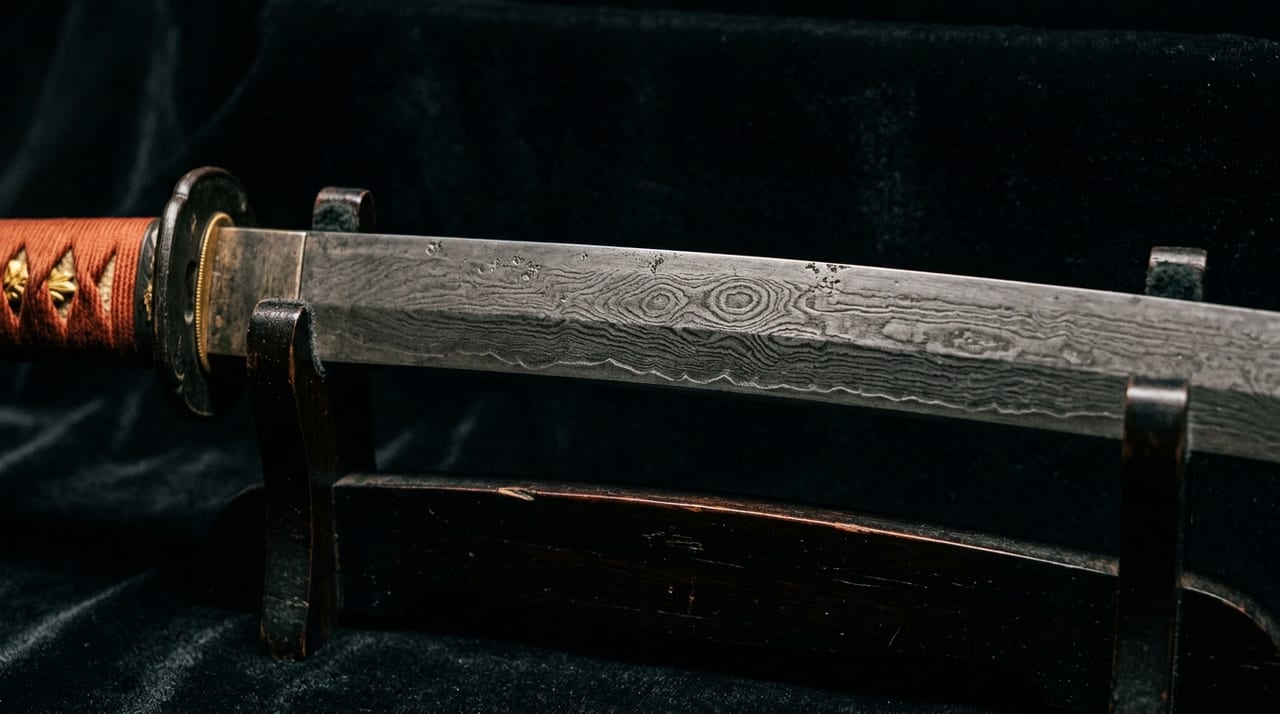
| 自然光(屋外の曇り空) | 地鉄の肌(はだ)——板目・柾目・杢目など——の発現を最も自然な状態で確認できる。鍛え肌が均一に出ているか、鍛えムラや「酸化鉄の縞(しま)」が出ていないかを見る。 |
| ロウソクや電球など点光源 | 刀身の「反り(そり)」と「曲がり(まがり)」の確認に用いられる。点光源を遠ざけながら刀身を一直線に覗くと、わずかな湾曲や左右の非対称性が視覚化される。 |
刀匠はこれらの光を組み合わせながら、刀身を上から下まで、表(おもて)から裏(うら)まで何度も確認する。この作業に要する時間は刀によって5分から1時間以上まで幅があり、刀匠の熟練度や刀の性格によって異なる。
鍛造欠陥の種類——刀匠が最も恐れる「われ」
目通しで発見される欠陥にはいくつかの種類があり、深刻度も原因もそれぞれ異なる。
- 割れ(われ): 鍛造中の温度管理の失敗や、焼き入れ時の急冷による内部応力が原因で、刀身に微細なクラック(亀裂)が生じることがある。表面から見ると針の先ほどの小さな線として現れるが、刀剣として使用した場合に折損事故につながる重大な欠陥だ。目通しで発見される欠陥の中で最も深刻とされる。
- 肌荒れ(はだあれ): 鍛え不足や不均一な加熱によって、地鉄の鍛え肌が粗く荒れた状態を指す。美観を損なうだけでなく、強度にも影響する。
- 刃毀れ(はこぼれ): 焼き入れ後の処理や荒研ぎ中に生じた刃の微細な欠けだ。研師による本研ぎ(ほんとぎ)で修正できるレベルのものから、刀匠による補修が必要な深いものまで程度が異なる。
- 反りの狂い(そりのくるい): 焼き入れ時に最もよく発生する問題の一つだ。設計通りの反り量から逸脱した場合、刀匠は焼き入れ直後(刀身がまだ比較的柔軟な状態のうち)に矯正を行う。この作業は職人の感覚と経験に依存する繊細な工程だ。
荒研ぎと刀匠の責任範囲
目通しの後、刀匠は荒研ぎ(あらとぎ)を自ら行うことが多い。荒研ぎとは、粗目の砥石(といし)を用いて刀身の形状を整え、鍛造時の表面の凸凹を除去する工程だ。この段階では刃文の詳細な仕上げは行わず、あくまで「研師に渡す前の下地作り」に留まる。より細かな段階を踏んで刃文を際立たせていく本格的な研磨工程については、鎬地と平地の研磨技術で詳しく取り上げている。
荒研ぎを通じて刀匠は、刀身の形状(姿・なり)が設計意図通りに仕上がっているかを最終確認する。元幅(もとはば)・先幅(さきはば)・重ね(かさね)の計測値を確認し、注文通りの規格を満たしているかをチェックする。この工程は品質管理(QC)の観点から見れば「最終検査」に相当する。
一部の刀匠は荒研ぎをせず、鍛冶上がりの状態のまま研師に引き渡す慣行もある。その場合は研師が荒研ぎから担当するが、刀匠と研師の間のコミュニケーションが一層重要になる。
試し斬り——最終的な実用性の確認
全ての刀匠が行うわけではないが、完成した刀(研ぎ上がり後)を試し斬りで確認するという慣行がある。試し斬りは本来、研師や刀剣商が行うことも多いが、刀匠自身が自らの作品の切れ味と強度を確認するために行う場合もある。
現代の試し斬りでは、主に畳表(たたみおもて)を束ねたもの(「巻藁(まきわら)」とも言う)や、骨付き畳表を使用する。試し斬りを通じて確認されるのは、刃の「切れ(きれ)」——切断時の抵抗の少なさ——と、刀身の「剛性(ごうせい)」——衝撃に対する変形・折損しない強度——だ。
切れ味が不十分であれば研師への追加要求や刀工による鋼組成の見直しにつながり、強度に問題があれば(特に割れや変形が生じた場合)その刀は失敗作として廃棄される。現代の刀匠にとって廃棄は大きな経済的損失を意味するが、欠陥品を市場に出すことは職人の名誉に関わる問題として、厳しく自制されている。
目通しが伝える職人の哲学
目通しと品質検査のプロセスは、単なる欠陥発見の作業ではない。それは刀匠が「この刀は世に出すに値するか」という問いに自ら答える、職人の哲学的な時間でもある。
伝統的な刀剣観では、欠陥のある刀は「刀として生きていない」と表現される。材料の玉鋼、鍛造の技術、焼き入れの温度管理——全ての工程が完璧に積み重なって初めて、「一振の刀」として命が吹き込まれるという思想だ。目通しはその命の確認行為であり、刀匠が自分の技量と向き合う、孤独で厳粛な仕事の最終章である。