踏鞴・ふいごと炉の温度管理——刀匠が炭火と風量で鋼の組成を制御する鍛造の科学
 ※画像はイメージです。
目次
炉とふいごが鍛造の核心
日本刀の鍛造工程において、刀匠の知識と感覚が最も集中的に試される場面の一つが「炉の温度管理」だ。玉鋼(たまはがね)を適切な状態に加熱し、鎚で打てる鍛造温度を保ち続けることは、表向きシンプルに見えるが、実際には炭の種類・ふいごの操作・加熱時間のすべてを同時にコントロールする複雑な技術だ。
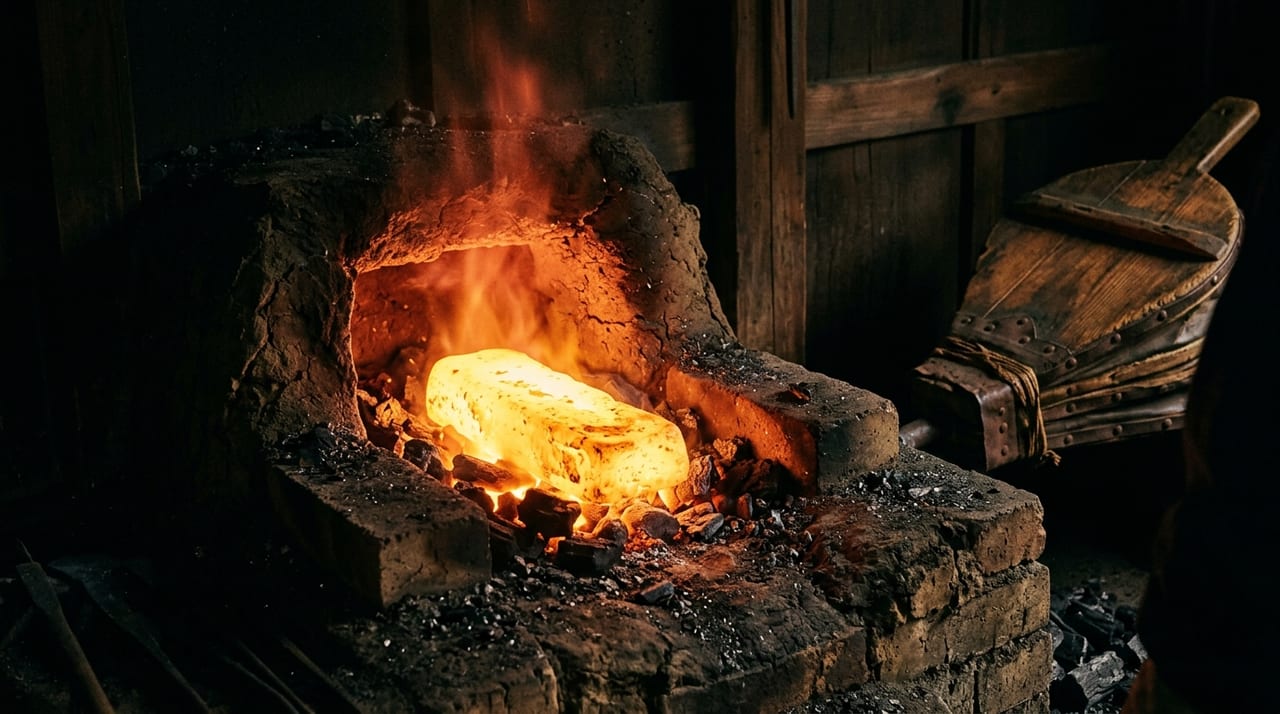
炉(かまど)は一般に「鍛冶炉」と呼ばれ、粘土と耐火レンガで作られた小型の燃焼室だ。炉の前には「ふいご(鞴)」が置かれ、足踏みまたは電動で風を送り込む。現代の鍛刀場では電動ブロワーを使うことも多いが、伝統的な修行では足踏み式のふいごを使う鍛刀場も残っている。
刀匠になるための修行では、最初のうちは鎚を持たせてもらえず、炭切りや炉の火加減を整える作業から始まることが多いと言われる。炉に入れる炭の量、灰の落とし方、風の送り方といった一つひとつの所作が、後の鍛錬工程の成否を左右するためだ。弟子はこうした地道な作業を繰り返す中で、炉全体の状態を体感として覚えていく。
炭の種類が鋼の性質を変える
鍛造に使用する炭の種類は、炉内温度と鋼への影響に直結する。日本刀鍛造では主に「白炭(しろずみ)」と「黒炭(くろずみ)」が用いられるが、その性質は大きく異なる。
| 炭の種類 | 燃焼の特徴 | 適した工程 |
|---|---|---|
| 白炭(備長炭) | 高温・長時間燃焼が可能。最高温度に達するまでの時間は長いが、一度温度が上がれば安定した高温を保てる。白炭から発生するCO(一酸化炭素)ガスは「還元炎」として働き、鋼の酸化(表面が酸化鉄になること)を抑制する。 | 鍛造の後半、鋼が十分に均質化された段階での加熱 |
| 黒炭(木炭) | 着火が早く、温度コントロールがしやすい。ただし白炭より温度は低めで、長時間の安定燃焼には向かない。 | 鍛造初期の玉鋼を温める段階や、小さな鉄材を迅速に加熱する際 |
刀匠は鍛造の工程によって白炭と黒炭を使い分け、あるいはブレンドして炉に入れる。この選択は師匠から口伝で学ぶ部分が多く、数値化されにくい経験的知識の核心だ。
炭は使用前に適切な大きさに割っておく「炭切り」という下準備が欠かせない。大きすぎる炭は火床の中で偏った燃焼を起こしやすく、細かすぎる炭は火力が持続しにくい。工程や扱う鋼材の大きさに合わせて炭の大きさを選び分けることも、刀匠や弟子が日々の作業の中で磨いていく技術の一つだ。また、燃焼が進んで炉内に灰がたまると熱の伝わり方が変わるため、こまめに灰を落として火床を整える作業も欠かせない。
ふいごの風量と鋼の炭素挙動
ふいごで送り込む風量(酸素量)は、炉内温度と鋼の炭素含有量の両方に影響する。
送風量を増やすと炉内温度が上昇し、鋼が柔らかくなって鎚打ちしやすくなる。しかし同時に、過剰な酸素が鋼表面を酸化させ(ファイヤースケールの生成)、折り返し鍛錬で酸化物が鋼内部に残留するリスクが高まる。逆に送風量を絞ると温度が下がり、鋼が硬くなって鎚打ちの労力が増す。
炭素量の観点では、長時間の高温加熱は鋼表面から炭素が逃げる(脱炭)を促す。逆に、炭(木炭)の炭素が鋼に追加される(浸炭)現象も起きる。刀匠はこの脱炭と浸炭のバランスをコントロールするために、加熱時間・温度・炭の置き方を経験的に調節する。
ふいごを踏む、あるいは引くリズムも温度管理の重要な要素だ。風量を急激に変化させると炉内温度が乱高下し、鋼の一部だけが先に軟化したり、逆に硬いまま残ったりしてしまう。刀匠はできるだけ一定のリズムで風を送り続けることで、炉内温度の変動を滑らかに保とうとする。なお、還元炎によって発生する一酸化炭素は無色無臭で人体に有害なため、鍛刀場では換気にも注意が払われている。
温度判断——「火色(ひいろ)」という感覚知
現代の鍛刀場に温度計はない。刀匠が鋼の温度を判断するのは、加熱した鋼の「火色(ひいろ)」——すなわち輻射する光の色だ。
| 温度 | 火色 |
|---|---|
| 約700〜800℃ | 赤色(暗赤〜明赤) |
| 約900℃ | 橙色 |
| 約1000〜1100℃ | 白色に近い黄白色 |
| 1200℃以上 | 白熱色 |
鍛造適温(鎚打ちできる軟らかさになる温度)はおおよそ900〜1100℃だが、この「橙色〜黄白色」の幅の中で、刀匠は扱う鋼の種類(皮鉄か心鉄か)・工程(積み沸かし段階か折り返し段階か)によって最適温度を感覚的に判断する。
この火色判断は昼間の明るい作業場では難しく、伝統的な鍛刀場では意図的に採光を制限した薄暗い作業環境が維持される。刀匠が「感覚を研ぎ澄ます」という表現を使うとき、その感覚の中心にあるのはこの火色判断の精度だ。こうした技法用語の意味は用語集でも確認できる。
火色の見極めは、同じ鋼でも皮鉄と心鉄で反応の仕方が異なるため、単純に色だけを覚えれば済むものではない。刀匠は長年の経験の中で、鋼材の種類や炉内での置かれた位置、炎の揺らぎ方まで含めて総合的に判断できるようになっていく。この感覚を養うには年単位の地道な修行が必要とされ、一朝一夕で身につくものではないとされる。
現代技術との統合——温度計とAIの可能性
近年、一部の鍛刀場では非接触式の赤外線温度計(パイロメーター)を補助的に使用するケースが出ている。人間の目では識別しにくい微細な温度差を数値で確認することで、弟子の訓練効率を上げる試みだ。
AIとセンサー技術の組み合わせによる「鍛造支援システム」の研究も、産業技術総合研究所や大学との連携で一部進んでいる。炉内温度・送風量・加熱時間のデータをリアルタイムで記録し、過去の名品と比較分析するシステムが構築されれば、技術の客観的評価が可能になるかもしれない。
しかし多くの刀匠は、温度計やAIはあくまで補助であり、最終的な判断は人間の感覚に委ねられるべきだと考えている。こうした計測技術は、火色の判断がまだ身についていない弟子の訓練を補助する目的で使われることが多く、刀匠自身の鍛造工程そのものを置き換えるものではない。数値データはあくまで「答え合わせ」であり、実際の鍛造現場での判断は依然として刀匠の感覚に委ねられている。鋼の呼吸を感じ、炉の音を聞き、火色を読む——この総合的な感覚こそが日本刀鍛造の本質であり、数値では代替できない職人の魂だ。炉とふいごの前に立つ刀匠の姿は、何百年前と変わらない日本刀づくりの核心を今も体現している。
温度管理の精度が刀身の仕上がりを左右する
炉の温度管理がもたらす結果は、最終的に刀身の地鉄や刃文の表情にも表れる。加熱や鍛錬工程でのムラは、鍛え肌の乱れなどの欠陥につながりかねないため、温度管理の精度は刀剣そのものの品質を支える基盤の一つと言える。NBTHK(日本美術刀剣保存協会)の鑑定書が付された真作を手に取る際、地鉄の美しさや刃文の冴えに注目する愛好家は多いが、その背景には、炉とふいごの前で積み重ねられてきた刀匠の温度管理の技術が存在している。刀の美しさを支えるのは華やかな仕上げの工程だけではなく、こうした地味で根気のいる炎との対話の積み重ねであることも、あわせて知っておきたい。