短刀(たんとう)の鍛造技術と長刀との違い——小型化による材料選別・工程・試し斬り検査の工夫
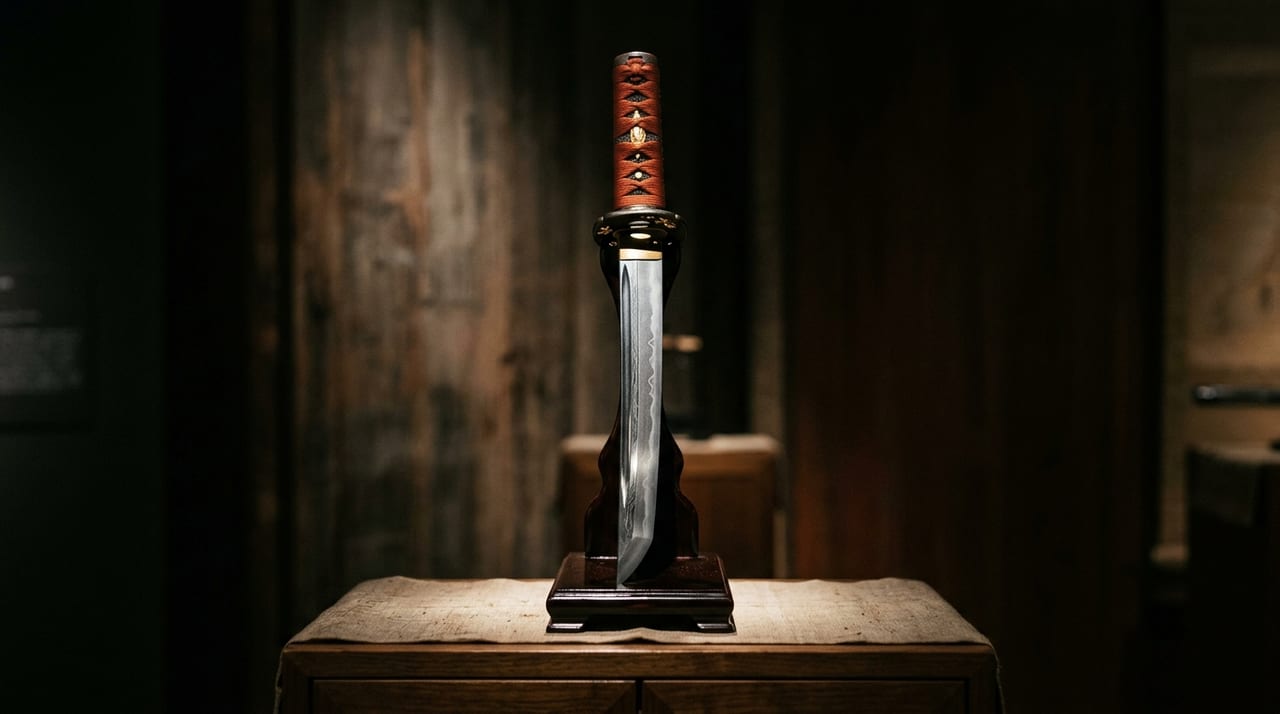 ※画像はイメージです。
目次
短刀(たんとう)は刀身2尺未満の刀剣の総称です。長刀と比べて素材が限られ、工程も異なる独立した鍛造技術が存在します。本稿では、短刀製造の実践的な工程と、長刀との重要な違いを明らかにします。
短刀の定義と玉鋼の選別
短刀は刀身の長さで分類されます。
- 短刀(たんとう): 刀身2尺(約60cm)未満。江戸期以降、帯刀の文化から特に発展。
- 脇差(わきざし): 刀身1.5〜2尺。中型の短刀。
- 懐剣(ふところがたな): 刀身1尺前後。装飾性が高い。
短刀製造で最初の課題は、玉鋼の選別です。長刀は大きな玉鋼を割って芯鉄と皮鉄に分け、複数の鋼を積層できます。一方、短刀は1個の玉鋼から2本程度の短刀しか取れず、素材効率が悪い。
刀匠は玉鋼の炭素量を早期に判定し、短刀向けの品質を確保します。短刀は長刀より焼き入れが鋭く、脆性のリスクが高いため、心鉄の炭素量が0.7〜0.9%の範囲に限定される傾向があります。
素延べ(すのべ)と火造りの工夫
短刀の火造りは、刀身が短いために温度管理がより難しくなります。
長刀の場合: 刀身が長いため、一端を炉に入れて加熱しながら、もう一端で槌打ちができます。温度の勾配を活用して、先端と元の温度差を生み出し、反りを自然に形成します。
短刀の場合: 刀身全体を素早く炉に入れ、全体を均一に加熱する必要があります。炉との接触時間が短く、温度が急速に低下します。このため、短刀の刀匠は炉の配置を工夫し、短刀専用の小型炉を用いることが多い。
短刀の火造りでは、刀身の反りが自然に形成されにくいため、焼き入れ後の反り矯正が長刀以上に重要です。
積み沸かしと心鉄・皮鉄の接合
短刀では、心鉄と皮鉄の積層回数を長刀より削減することが多いです。
長刀の積層: 折り返し鍛錬を12〜20回繰り返し、数百層の鋼を積層。 短刀の積層: 折り返し鍛錬を6〜12回程度に抑制。理由は、素材効率と鍛造時間です。短刀の製造期間は長刀の半分程度に設定されることが多く、折り返し回数を削減して工期を短縮します。
その代わり、短刀の刀匠は「積み沸かし(つみわかし)」を丁寧に実施します。複数の鋼ブロックを重ねて加熱・鍛接し、一体化の強度を最大化します。層数が少ない分、1層あたりの接合品質への要求が高まります。
帽子(ぼうし)と切先の焼き入れ
短刀の切先は、長刀より鋭角に設計されることが多いため、焼き入れが極めて難しい部位です。
長刀の切先の帽子(ぼうし)は、土置きの厚さと刃文の出方で調整します。短刀では土置きがより繊細になり、1mm単位の違いで刃文の景色が変わります。
短刀の刀匠は、切先の「福良み(ふくらみ)」を抑制して、先端を絞り込みます。この工程は研磨段階で初めて判断され、焼き入れ時の成功・失敗は本研磨時に明かされます。焼き割れや刃切れが発生しやすく、廃棄率が長刀より5〜10%高まるのはこのためです。
茎(なかご)の寸法と強度設計
短刀の茎は、刀身の断面に対する比率が長刀より厚くなります。
長刀の茎: 刀身の元幅が広く、茎は緩いテーパーで細くなります。 短刀の茎: 刀身の元幅が相対的に狭いため、茎の寸法は長刀より太くなり、短刀の全体の質量に占める茎の割合が増加します。
短刀は帯に挿す際、落下や衝撃を受けやすい。茎の折れを防ぐため、刀匠は茎の厚さを維持し、抜き傷(茎と刀身の接合部の亀裂)を予防する設計を施します。
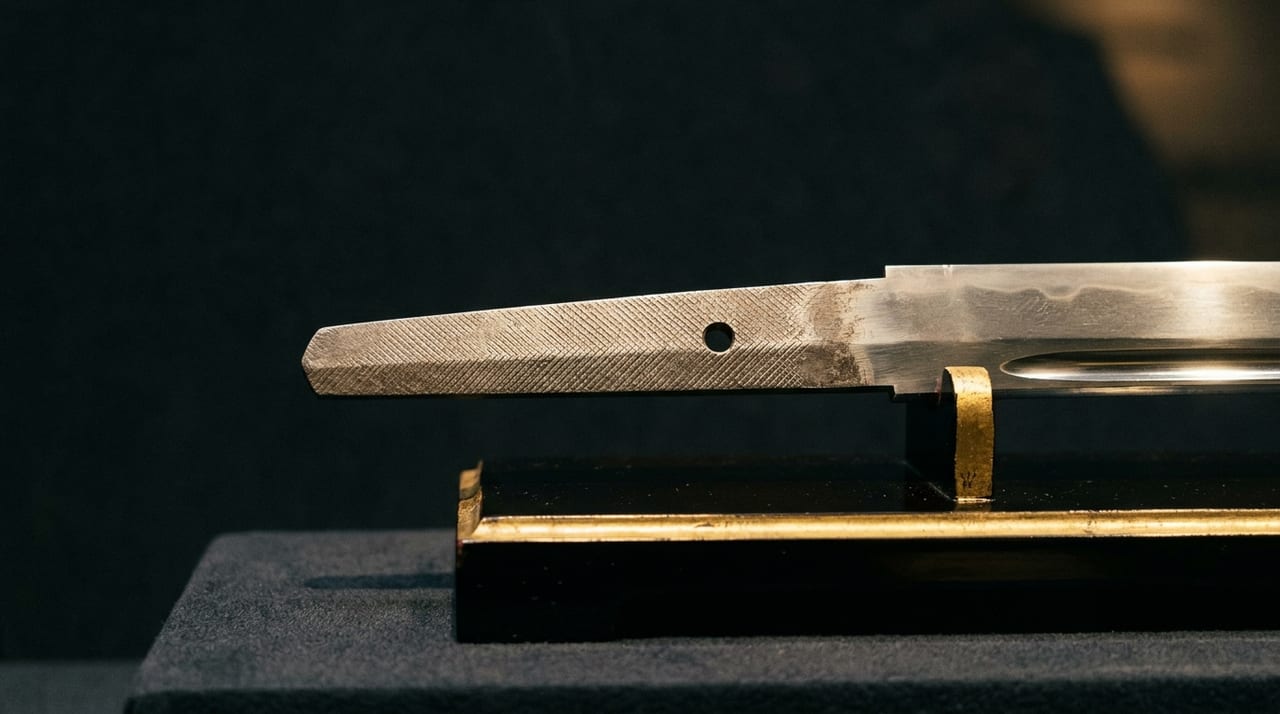
茎尻の形状も異なります。短刀は栗尻(くりじり)や剣形を採用して、短い茎でも強度を確保するデザインになっています。
試し斬り検査と短刀の評価基準
短刀の真贋判定には、試し斬り(ためしぎり)が用いられることがあります。
長刀の試し斬り: 藁束(わらたば)や竹を対象に、刀の切れ味と破損の有無を検査。刀身全体の強度を評価します。
短刀の試し斬り: 短刀は刀身の短さから、長刀ほど大きな対象物を斬れません。代わりに、刃先の鋭さ、刃の耐久性(連続切りでの刃こぼれの有無)、茎の強度を総合的に評価します。
試し斬り後の短刀は、商品価値が下がります。このため、古い短刀の中には試し斬り痕が残り、真贋判定の証拠になることもあります。逆に、試し斬り痕がない短刀でも、現代研磨で痕跡が消された可能性があり、研師の所見が重要です。
短刀製造の時間・コストと市場
短刀の製造期間は、長刀の60〜70%に短縮できます。折り返し鍛錬の回数削減、焼き入れ準備の単純化、研磨工程の短縮が理由です。
一方、短刀の市場価格は、長刀とほぼ同等かやや安い水準です。素材コストが削減された分、利益率は長刀より低くなります。
新作短刀の注文では、刀匠の受注価格が長刀より30〜40%低く設定されることが多いのはこのためです。短刀市場は、江戸刀の美術品評価が確立されており、新作の短刀は「実用性と美術性のバランス」が求められます。
短刀鍛造の職人技と継承
短刀の製造技術は、長刀より習得に時間がかかることもあります。理由は、短刀は工程数が少ない分、1つの工程の質が全体に大きく影響するためです。
長刀では複雑な積層で カバーできる小さな失敗が、短刀ではそのまま仕上がりに反映されます。短刀を専門とする刀匠は、素材選別、積み沸かしの強度管理、焼き入れの緻密さで定評があることが多いのはこのためです。