玉鋼の不純物除去と精錬工程——たたら製鉄から刀匠の手元に届くまでの素材管理
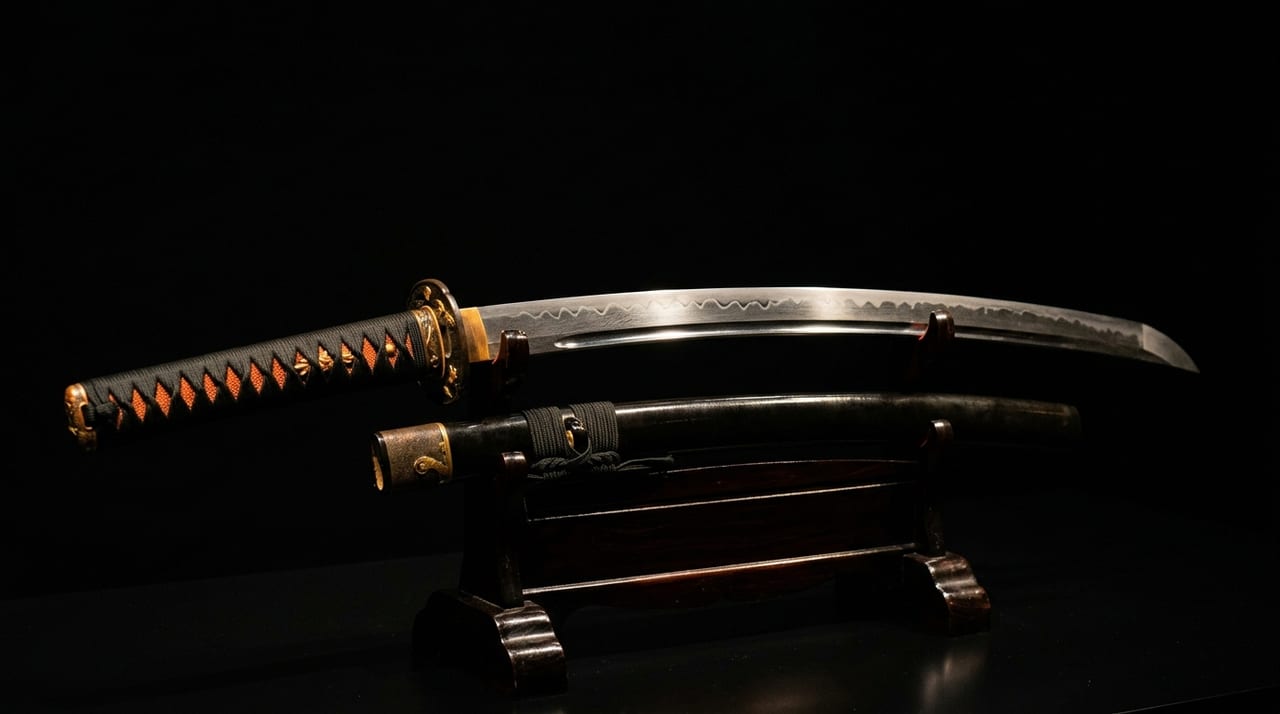 ※画像はイメージです。
目次
玉鋼はそのまま使えるか?
「玉鋼(たまはがね)」はたたら製鉄によって生産される日本刀専用の鋼材だが、製鉄炉から取り出したままの状態では刀剣製作に使用できない。玉鋼には不均質な炭素分布・スラグ(非金属介在物)の混入・金属組織の粗大化という三つの問題が存在する。刀匠はこれらを解消する「素材精錬」の工程——「おろし鉄(卸し鉄)」「たたら直し」とも呼ばれる——を経て初めて、刀身の鍛造に進める。
たたら製鉄の産物としての玉鋼
たたら製鉄では、砂鉄と木炭を交互に積み重ねた「たたら炉」に踏み鞴(たたらふいご)で送風し、約3日間の操業で鉄塊(ケラ)を生産する。このケラを分割・分類したものが玉鋼である。
玉鋼の炭素含有量は約0.5〜1.5%の範囲でばらつき、同一塊の中でも炭素分布は均一でない。炭素量が高い部分(白銑・生鉄に近い)は硬くて脆く、低い部分(軟鉄に近い)は柔らかいが切れ味に欠ける。刀工の使命は、この不均質な素材から均質で理想的な炭素量(0.6〜1.0%程度)の鋼材を作り出すことである。
おろし鉄工程の実際
刀匠が行う最初の精錬工程「おろし鉄(卸し鉄)」は、以下のプロセスで構成される。
- 素割り(そわり): 玉鋼の塊を金鎚で砕き、断面の色合いから炭素量を目視で推定する。白銀色で光沢があれば高炭素(皮鉄候補)、暗灰色であれば低炭素(心鉄候補)と判断する。この「目利き」は数年から十数年の修行を経て習得できる技術であり、現代の化学分析機器では代替できない経験知が宿っている。
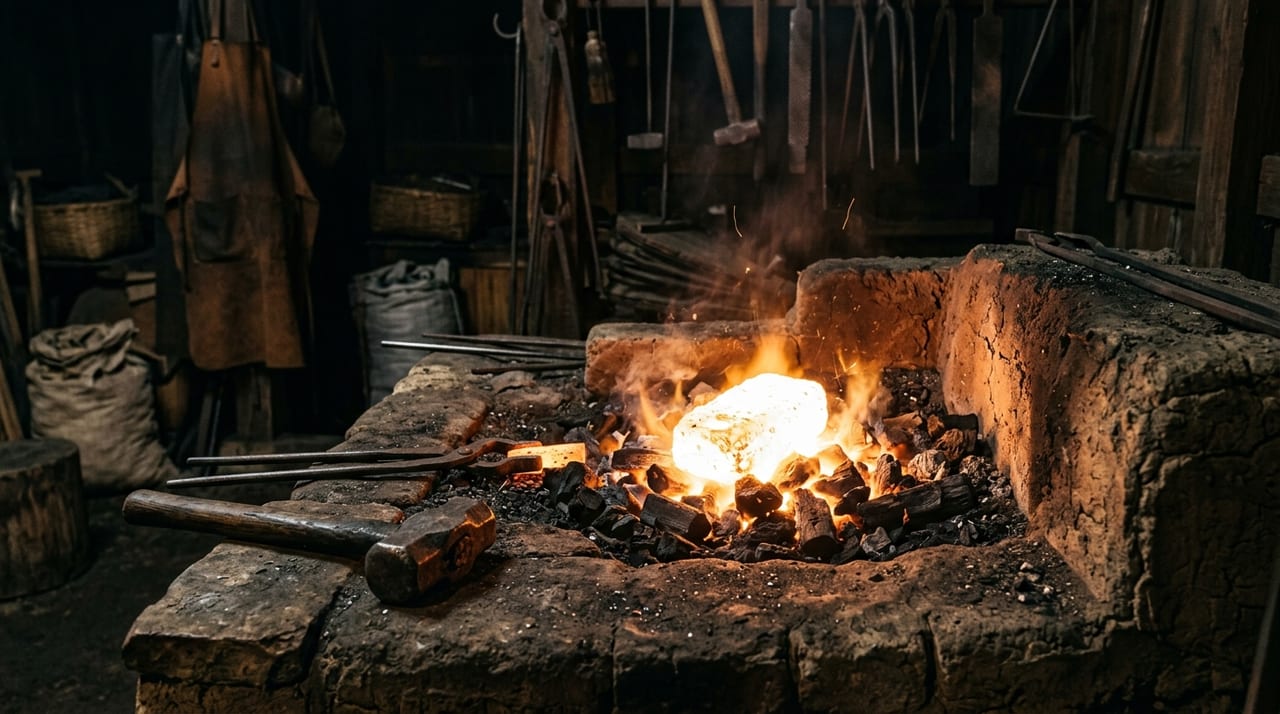
- 積み沸かし(つみわかし): 素割りした玉鋼片を炉上の鉄床(素材台)に積み重ね、1200〜1300℃程度の高温で白熱状態(「沸く」)まで加熱する。この段階でスラグが液状化し、鋼の表面に浮上し始める。加熱しすぎると炭素が燃焼して失われるため、温度管理(火色の判断)が極めて重要である。
- 叩きと剥落(はくらく): 沸いた状態の玉鋼を金床上に取り出し、大槌で激しく叩く。液状スラグが黄色い火花とともに飛散・排出される(「火花(ひばな)を飛ばす」)。この工程を繰り返すごとに鋼の純度が上がる。一回の叩きで排出されるスラグ量は少ないが、繰り返しによって累積的にクリーンアップが進む。
- 折り返し鍛錬の初期段階: 叩いて延ばした鋼を折り重ね、再度加熱・鍛錬するサイクルを5〜8回程度繰り返す。この工程で炭素の均質化(拡散)が促進され、金属組織の微細化(再結晶)が進む。「おろし鉄」はこの初期段階の折り返し鍛錬も含めた精錬プロセス全体を指すことが多い。
皮鉄と心鉄の選別
精錬工程の中で重要なのが、炭素量別の「選別」である。
| 項目 | 皮鉄(かわがね) | 心鉄(しんがね) |
|---|---|---|
| 炭素量 | 比較的高い(0.6〜1.0%程度) | 低い(0.1〜0.4%程度) |
| 役割 | 刀身の表面(皮)を形成 | 刀身の芯(心)を形成 |
| 特性 | 焼き入れによって硬くなり、刃を形成するために必要な硬度と耐摩耗性を持つ | 柔軟性に富み、刀身に粘りと靭性を与える。折れにくい刀身を実現するための「緩衝材」として機能する |
この皮鉄と心鉄の組み合わせが、日本刀の「硬くて折れにくい」という両立困難な特性を実現する秘訣である。炭素量が高ければ硬いが脆く、低ければ粘りはあるが軟らかい——この矛盾を、素材を層状に組み合わせることで解決したのが日本刀の鍛冶技術の核心である。
現代冶金学から見た精錬原理
現代の材料科学的観点から見ると、おろし鉄工程は以下の現象の組み合わせである。
- 脱酸・脱スラグ: 高温加熱でFeO・SiO₂等の酸化物系介在物が液状化し、鍛造の衝撃で表面に排出される(脱酸素反応・浮上分離)。
- 炭素の均質化: 高温での拡散(固体拡散係数 D は温度の指数関数)によって高低炭素域の境界が解消される。刀匠が「十分に沸かす」という経験則は、拡散に必要な時間を確保する熱力学的な要請と一致している。
- 結晶粒の再結晶と微細化: 繰り返し鍛造(変形加工)と再加熱の組み合わせが結晶粒を微細化し、より均質で強靭な材料特性をもたらす。
職人が何百年も前から経験的に確立した「沸かす・叩く・折る」というサイクルが、現代物理化学の理論と精確に対応しているという事実は、伝統工芸の知的深度を示す好例である。
素材管理が刀剣品質を決める
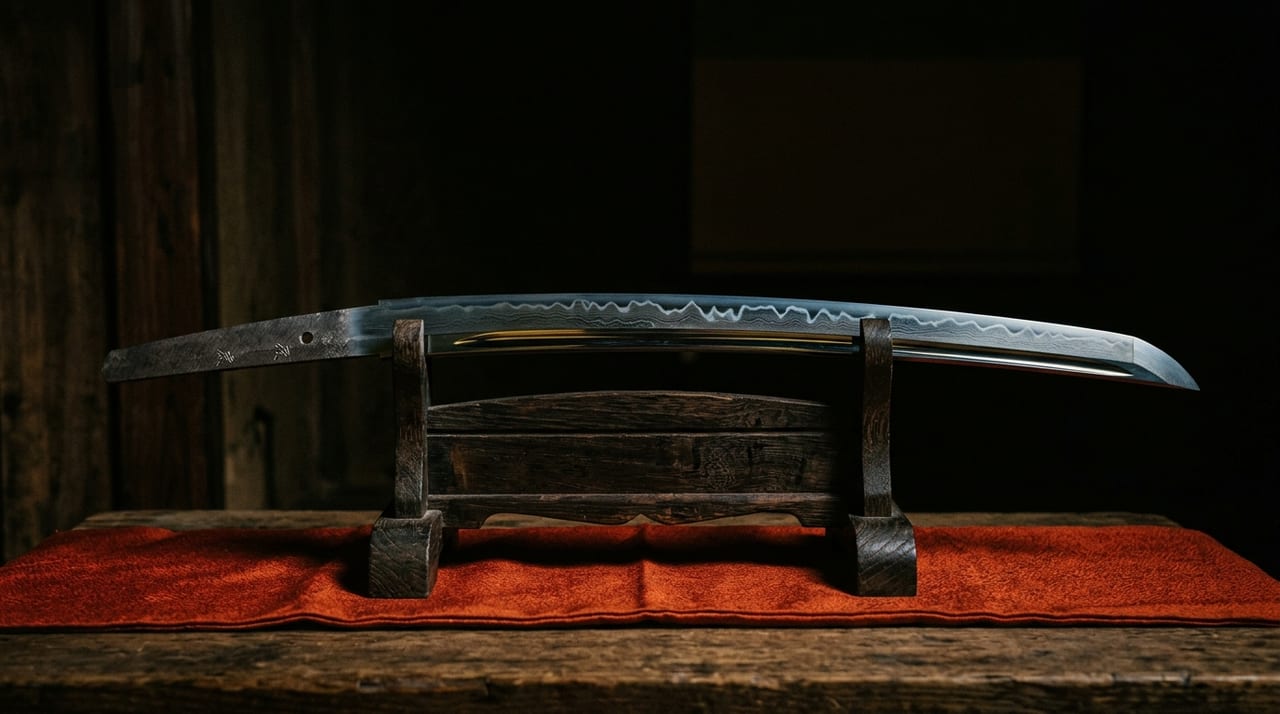
玉鋼の精錬工程は、完成した刀身の品質を根本から規定する。どれほど優れた鍛冶技術・焼き入れ技術を持つ刀匠であっても、素材の精錬が不十分であれば「地鉄の荒れ」「刃文の乱れ」「焼き割れ」などの欠陥が生じる。日本刀の鑑定において「地鉄(じがね)が良い」と評価されることは最高の賛辞の一つであり、それは素材精錬の段階から丁寧な仕事が積み重なって初めて実現するものである。