玉鋼の選別と等級分け——たたら製鉄後の鋼を皮鉄・心鉄に仕分ける判断基準と刀匠の目利き
 ※画像はイメージです。
目次
玉鋼とは何か——日本刀の原料の特殊性
「玉鋼(たまはがね)」とは、たたら製鉄によって生産される炭素含有量が不均一な鋼塊の中から、日本刀の制作に適した品質のものを選別したものである。その名称は「玉のような鋼」を意味し、割れ口の美しさや光沢への評価を反映している。
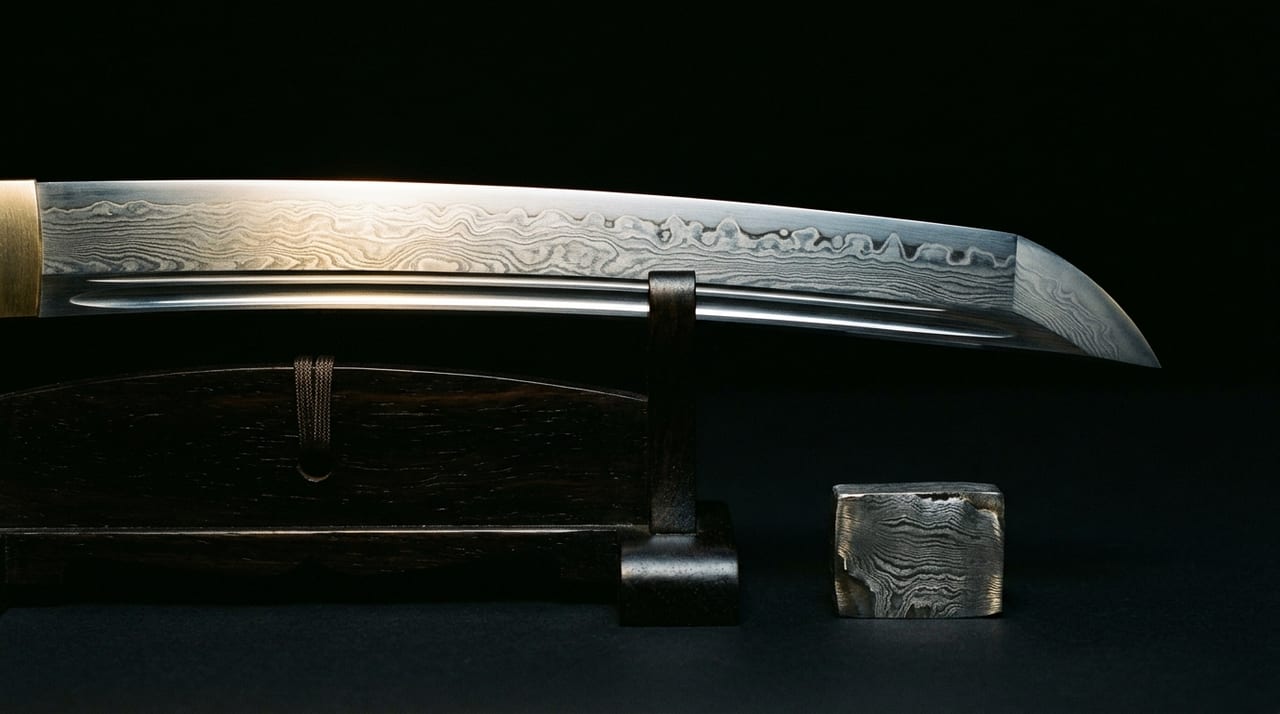
工業的な近代製鉄では、炭素含有量を精密に制御した均一な品質の鋼を大量生産できる。これに対し、玉鋼は部位によって炭素含有量が0.5〜1.5%の範囲で大きく変動する不均一な素材であり、この不均一さこそが刀鍛冶における「皮鉄(かわがね)」と「心鉄(しんがね)」への選別を可能にし、日本刀独特の地鉄と刃文の形成に寄与する。
近代製鉄で生産される均一な鋼材を用いても刀身を鍛えることは技術的には可能だが、玉鋼が持つ天然の不均一さと、鍛錬の過程で生じる微細なスラグ(鉱滓)の分布が、日本刀特有の「地肌(じはだ)」と呼ばれる鍛え肌の表情を生み出す。均一な工業用鋼ではこの地肌の変化に乏しく、刀匠がなお玉鋼を選び続ける理由のひとつはここにある。
けら出しと玉鋼の初期分類
たたら製鉄の操業が終わると、炉(高殿)を解体して鋼塊「けら」を取り出す「けら出し」作業が始まる。けらは炉の底部に沈積した数トンの鋼塊であり、その断面は複数の層から構成されている。
| 部位 | 炭素含有量 | 特徴・分類 |
|---|---|---|
| 上部(炉の中心部付近) | 高い(1〜1.5%程度) | 最も硬い鋼となりやすく、最高品質の玉鋼に分類される |
| 中層部 | 中程度 | 心鉄として活用されることが多い |
| 底部・炉壁付近 | 少ない(0.1〜0.5%) | 柔らかい軟鉄(歩鉧:ぶげら)として農工具用の鉄に使用される |
この初期分類は、経験豊富な村下(むらげ:たたら製鉄の総責任者)によって炉の解体・取り出し作業の中で行われる。もっとも、けら出しの直後に行われるこの大まかな分類は、玉鋼としての活用の可否と大まかな品位を見極める第一段階に過ぎない。実際にどの部位をどの刀身にどう配するかという最終的な判断は、玉鋼を受け取った刀匠自身の目利きに委ねられている。
刀匠による玉鋼選別の技術
日刀保たたらから頒布された玉鋼は、刀匠の工房に届いた段階で刀匠自身によってさらに精密な選別が行われる。刀匠の目利き——すなわち玉鋼の品質を視覚・触覚・経験的判断によって見極める能力——は、その刀工の技術の根幹をなす重要なスキルだ。
割れ口の観察
玉鋼の選別において、最も重要な判断基準のひとつが「割れ口(われぐち)」の観察である。玉鋼を鎚で割った際に露出する断面の色・光沢・粒度・構造を見ることで、炭素含有量と鉄の結晶組織の状態を推定する。
高炭素の玉鋼(皮鉄向け)の割れ口は、白銀色に輝く細かい粒状の結晶構造を示す。これは高炭素鋼特有のマルテンサイトやパーライトの微細組織が反映されたものである。低炭素の玉鋼(心鉄向け)は、灰色がかった粗い粒状の断面を示す傾向がある。炭素含有量が2%を超える銑鉄(ずく)は、割れ口が白っぽく脆い特徴を示し、折り返し鍛錬での扱いが困難なため別途処理が必要となる。
色と光沢による判断
割れ口の色(白銀色から灰色・黒色まで)と光沢の強弱は、炭素含有量と不純物(スラグ:鉱滓)の混入量を示す指標となる。スラグが多く混入した玉鋼は、割れ口に黒い筋や孔(す)が見られ、繰り返し鍛錬で排出させる必要がある。良質な玉鋼は均一な光沢と少ないスラグを特徴とする。
皮鉄と心鉄への分類
選別された玉鋼は、その炭素含有量と品質に応じて「皮鉄(かわがね)」用と「心鉄(しんがね)」用に分類される。
- 皮鉄(かわがね): 刀身の外皮(刃部を含む外層)に使用される高炭素の鋼であり、硬さと刃文形成に関わる
- 心鉄(しんがね): 刀身の芯部に使用される低炭素の軟らかい鋼であり、靭性(じんせい:粘り強さ)を担う
この「外皮に高炭素・芯に低炭素」という複合構造が、日本刀の特徴である「折れず・曲がらず・よく切れる」三つの性質を同時に実現する設計の核心である。
選別眼を養う修業
刀匠の選別眼は、一朝一夕に身につくものではない。弟子は師匠のもとで長年にわたり玉鋼を割り、断面を観察し、実際に鍛えてみて出来上がった地鉄の状態を確認するという作業を繰り返すことで、少しずつ判断の精度を高めていく。同じ玉鋼でも鍛錬の仕方によって仕上がりが変わるため、選別の判断は経験の蓄積そのものが物差しとなる。
割れ口や色・光沢の観察に加えて、玉鋼を打ち合わせた際の音や、手に持ったときの重さの感覚も、経験を積んだ刀匠にとっては判断材料のひとつになるといわれる。密にスラグを含む玉鋼は同じ大きさでも重く感じられ、澄んだ音を発しにくい傾向があるとされる。ただしこうした感覚的な判断は数値化しにくく、最終的には割れ口の観察と実際の鍛錬時の挙動を合わせて総合的に評価される。
判断に迷う玉鋼については、無理に皮鉄・心鉄のいずれかに振り分けず、鍛錬の初期段階でさらに炭素の状態を見極めながら扱いを決めていくことも少なくない。こうした保留を伴う柔軟な判断もまた、刀匠の経験に支えられた技術のひとつである。
折り返し鍛錬との連携
選別・分類された玉鋼は、「積み沸かし(つみわかし)」「折り返し鍛錬(おりかえしたんれん)」という工程を経て炭素を均一化し、スラグを排出していく。刀匠は折り返し回数を調整することで、皮鉄の最終炭素含有量を目的の値(0.7〜1.2%程度)に近づける。
皮鉄の炭素が高すぎると脆く刃毀れしやすい刀になり、低すぎると柔らかく切れ味が落ちる。この「適正炭素量への調整」という見えない作業を、刀匠は折り返し回数・加熱温度・鍛錬強度の三つの変数を経験的に制御することで実現する。玉鋼の選別精度が高いほど、この調整作業が容易になり、最終的な地鉄と刃文の品質が安定する。
選別の段階で炭素量の見立てに誤差があると、折り返し鍛錬の回数を重ねても狙った炭素量に届かなかったり、逆に鍛えすぎて鋼が痩せてしまったりする。玉鋼選別と折り返し鍛錬は独立した工程ではなく、選別時の見立てがそのまま鍛錬工程の設計を左右する、一連の技術として捉える必要がある。
玉鋼選別と刀剣の価値
刀身が完成したのちにNBTHK(日本美術刀剣保存協会)などによって行われる鑑定でも、地鉄の働きや刃文の冴えは重要な評価対象となる。これらはいずれも、鍛錬技術だけでなく、その前段階である玉鋼選別の巧拙に大きく左右される要素だ。同じ折り返し鍛錬の技術を持つ刀匠であっても、選別する玉鋼の質と、皮鉄・心鉄への振り分けの精度によって、出来上がる刀身の地鉄の表情は異なってくる。
玉鋼選別は刀身に直接姿を現す工程ではないため、完成した刀を見ただけではその巧拙を直接読み取ることは難しい。しかし地鉄の均質さや刃文の冴えという形で、選別の精度は結果に確実に反映されている。日本刀の価値を見極める上でも、この見えない工程への理解は欠かせない視点となる。
日本刀の品質は、刀身を作る前の「玉鋼選別」の段階ですでに決定的な影響を受けている。優れた刀匠の目利きは、素材を見る目と技術の裏付けが一体となった、まさに刀鍛冶の総合知といえる。