焼き割れ・火割れの科学——刀身が破断するメカニズムと刀匠が実践する予防技術
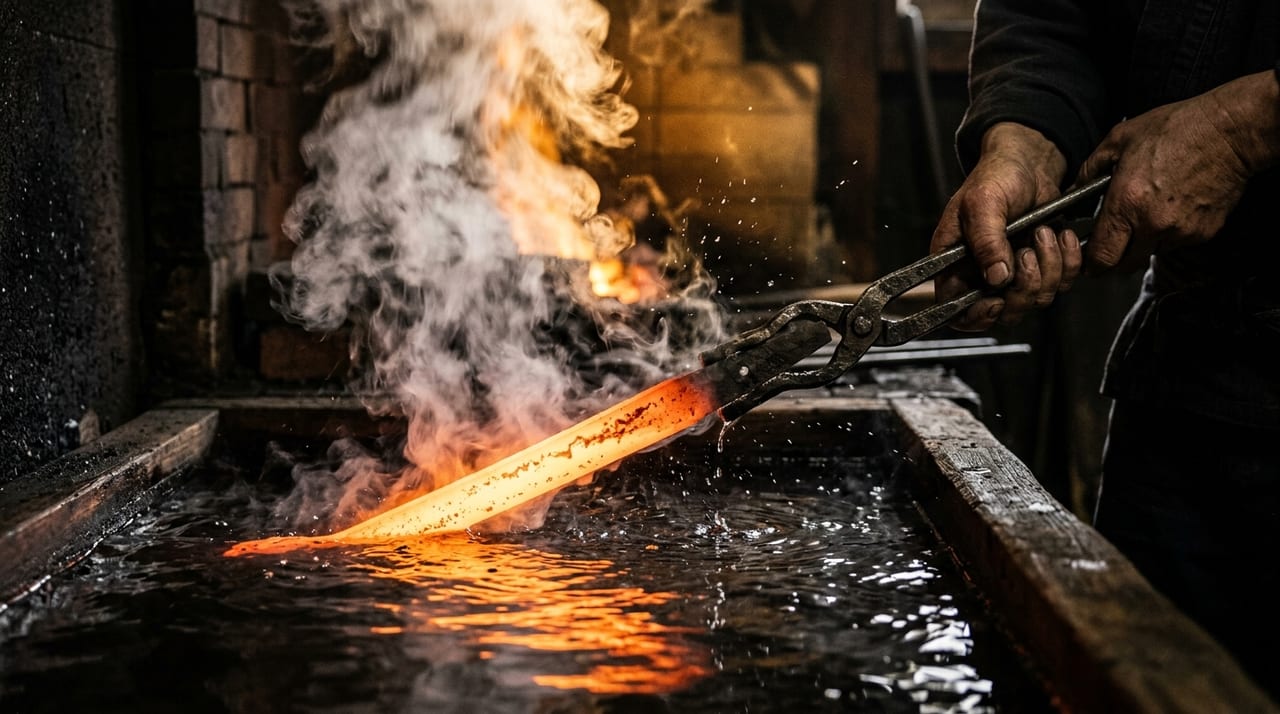 ※画像はイメージです。
目次
焼き割れとは何か——急冷が引き起こす刀身の破断
日本刀の製作工程において最も緊張の高まる瞬間のひとつが、焼き入れ(やきいれ)である。赤熱した刀身を水中に素早く没入させることで刃文(はもん)が生まれるが、この工程は同時に「焼き割れ(やきわれ)」というリスクをはらんでいる。
焼き割れとは、焼き入れの急冷によって刀身に割れ・亀裂が生じる現象の総称である。より具体的に言えば、マルテンサイト変態(焼き入れによる組織変化)が刃部と棟部・地鉄部で不均一に進行することで発生する熱応力が、鋼の引張強度を超えた際に刀身が裂けてしまう破壊現象だ。
一方、「火割れ(ひわれ)」は焼き入れ時だけでなく、鍛錬中の過熱・急冷による刀身の亀裂をも指す広義の用語として用いられることがある。刀工によって呼称の使い分けは異なるが、本稿ではいずれも「熱処理起因の刀身破断」として統合的に扱う。
破断のメカニズム——マルテンサイト変態と残留応力
焼き割れを理解するには、焼き入れ時の鋼の金属学的変化を把握する必要がある。
刀身を焼き入れ温度(約800〜850℃)に加熱すると、鋼はオーステナイト組織に変態する。これを水中に急冷すると、刃部の炭素濃度が高い領域ではマルテンサイトに変態し、硬くて脆い組織が形成される。一方、棟部や地鉄の低炭素部分はパーライト・ベイナイト系の組織として残る。
問題はこの変態が体積膨張を伴う点にある。マルテンサイト変態は約4〜5%の体積膨張を起こすため、刃部が膨張しようとする力と、既に冷却固化した棟部・地鉄が収縮しようとする力が相互に引っ張り合う残留応力が発生する。この引張応力が刀身の断面で不均一に集中すると、応力集中点で亀裂が入り、最悪の場合は刀身の全断割れに至る。
特にリスクが高いのは、次のような場合である。
- 土置き(つちおき)の配合が均一でない場合
- 刀身の断面変化が急峻な「棟区(むねまち)」付近
- 鍛え割れや内部欠陥を含む鋼
これらの要因が重なると、焼き入れの瞬間に「バキッ」という破断音とともに刀身が二つに割れることがある。
土取り・水温・刀身温度——三つの制御変数
刀匠が焼き割れを防ぐために実践的に制御できる変数は、主に三つある。
- 第一が土取り(つちとり)の配合と厚さ。土置きとは焼き入れ前に刀身に塗る粘土の配合物であり、刃部を薄く・棟部を厚く塗ることで焼き入れ時の冷却速度に差をつけ、刃文を生成する。土の厚みは冷却速度の「緩衝材」として機能するため、棟部の土が薄すぎると急冷ストレスが集中し割れやすくなる。ベテラン刀匠は長年の経験から「この鋼にはこの厚み」という感覚的判断を持っており、これが個々の刀工の焼き入れの「秘伝」に相当する部分でもある。
- 第二が水温の管理。焼き入れに使う水の温度は、一般的に約15〜25℃の範囲が用いられるが、最適値は鋼の組成・季節・刀身の形状によって異なる。水温が低すぎると冷却速度が速くなりすぎて割れのリスクが上がり、高すぎると硬さが十分に出ない。特に冬場は水温が10℃以下になることもあり、湯(微温水)を用いて調整する刀匠もいる。
- 第三が刀身の入水角度と速度。刀身を水に没入する際の角度・速さ・向き(刃を上向き・下向き・斜め)は、どの部位が先に急冷されるかを決定する。刃先から先に入水するか、棟側から入水するか、あるいは刀全体を一気に没入するかによって、残留応力の分布が大きく異なる。多くの刀匠は「刃を下向きにして素早く入水」するが、刃文を引き出す角度のわずかな違いが刃文形状と割れリスク両方に影響する。
鋼の内部欠陥と焼き割れの関係
焼き割れの素因のひとつに、鋼の内部欠陥——特に「鍛え割れ(きたえわれ)」が挙げられる。鍛錬工程で生じた微細な割れ・層間剥離・気泡跡は、目視ではわからなくても焼き入れの熱応力によって顕在化し、割れの起点となることがある。
このため刀匠は鍛錬段階から内部欠陥の発生を防ぐために、折り返し鍛錬の回数・火加減・鎚打ちの強弱を慎重に調整する。焼き入れ前に研師に「荒研ぎ」をかけて表面を観察し、亀裂の兆候がないかを確認するという工程を入れる刀工もいる。鋼に欠陥があると疑われる場合、焼き入れを中止して再鍛錬するという判断を下す刀匠も少なくない。
焼き割れが発生した場合の刀匠の対処
残念ながら焼き割れは、熟練刀匠でも完全に防ぎきれるものではない。特に鋼の性質が均一でない場合や、季節の変わり目で水温・湿度が不安定な時期は、経験豊富な職人でも割れ事故が起きることがある。
割れが発生した刀身の扱いは、割れの程度による。
| 割れの程度 | 対処 |
|---|---|
| 刃文付近に生じた微細な亀裂(「小割れ」) | 研師が研磨で除去できる場合がある |
| 刀身を貫通するような大きな割れ(全断割れ) | その刀は廃材とするほかない |
多くの刀匠は割れた鋼を捨てずに「反省材料」として手元に置き、何が原因だったかを分析する。土の厚み・水温・入水角度・鋼の状態などを振り返り、次の焼き入れに活かす。この積み重ねが刀匠の「焼き入れの腕」を鍛えるのである。
現代科学と伝統技術の融合による予防
現代の刀匠の中には、金属顕微鏡・硬度試験機・熱電対(温度センサー)を活用して焼き割れリスクを事前に評価する者もいる。鋼の炭素分布を簡易測定する道具や、水温の精密管理装置を導入することで、経験則だけに頼らない科学的なアプローチが広まりつつある。
しかし最終的には、刀身の仕上がりは刀匠の「目・耳・手」による直感的判断に委ねられる部分が大きい。焼き入れ時の鋼の色・水煙の立ち方・入水時の音——これらを総合的に読み取り、刃と割れのギリギリの均衡を制御する技術は、今なお文字化・数値化しきれない職人技の核心である。
焼き割れ・火割れは刀匠にとって「失敗」であると同時に、熱処理の奥深さを教えてくれる最良の師でもある。この破断の恐怖と向き合い続けることが、名刀を生む刀匠としての技術的成熟の礎となっている。