金工師(きんこうし)の仕事——鍔・目貫・縁頭を彫る技法と江戸時代の流派
 ※画像はイメージです。
目次
金工師とは誰か
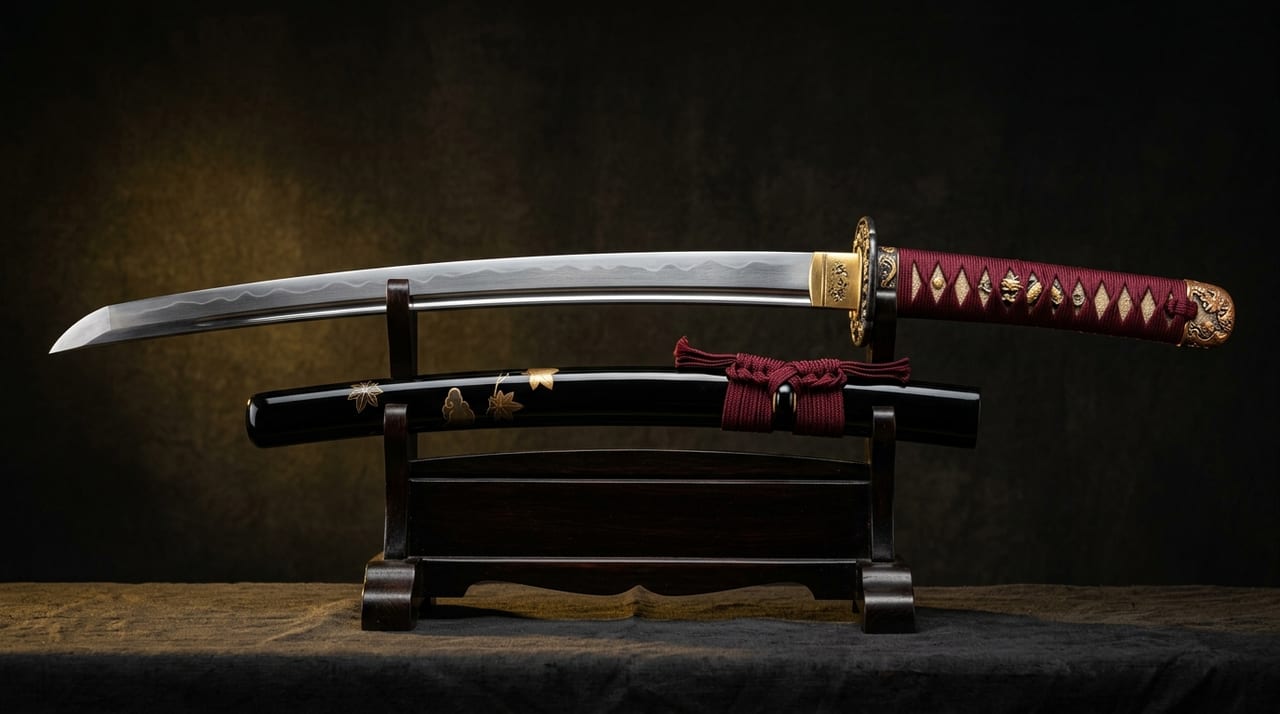
日本刀の完成品には、刀身そのものだけでなく、鍔(つば)・目貫(めぬき)・縁頭(ふちかしら)・切羽(せっぱ)・鯉口(こいぐち)・栗形(くりがた)・返角(かえりづの)・帯留(おびどめ)など多数の金属部品が必要である。これらを総称して「小道具(こどうぐ)」または「刀装具(とうそうぐ)」と呼び、それらを制作する職人が金工師(きんこうし)・金工(きんこう)・小道具師(こどうぐし)である。
金工師の仕事は刀工(刀を鍛える職人)とは完全に異なる職域であり、その技術は金属彫刻・象嵌・鋳造など多彩な技法を包含する。優れた金工師が手がけた鍔や目貫は、刀身に匹敵するかそれ以上の芸術的価値を持つことがあり、個人名入りの作品は国内外のオークションで高額落札される。
拵え(こしらえ、刀身を収める外装一式)を一揃い作るためには、金工師のほかに鞘(さや)を作る鞘師(さやし)、柄(つか)に鮫皮(さめがわ)を着せて糸や革を巻く柄巻師(つかまきし)、漆を塗る塗師(ぬりし)など複数の専門職が分業で関わる。金工師はその中で金属部品全般を担当し、注文主の意向や刀身の作風に合わせて図柄や素材を選定する役割を担ってきた。
主要な技法の解説
高彫り(たかぼり)・肉彫り(にくぼり):金属面を半立体的に削り出す技法で、龍・波・唐草などの文様を浮き上がらせる。後藤家を中心とする江戸派の金工で最も洗練された形態に達した。刀身の刃文に相当する「見どころ」として鑑賞者が最初に注目する部分である。
毛彫り(けぼり):細い線刻によって文様を表現する技法。動物の毛並み・葉脈・波紋など、細密な描写に適する。備前の刀工が鍔の縁を毛彫りで装飾する例も見られ、刀工と金工の技術が交差する領域でもある。
片切彫(かたきりぼり):鏨(たがね)を斜めに入れて片側だけを深く削ることで、片方が切り立ち、もう片方がなだらかに傾斜する独特の線を生む技法。絵画的な陰影表現が可能になり、横谷宗珉が得意としたことで知られる。
布目象嵌(ぬのめぞうがん):金属地にハンマーで格子状の微細なキズをつけ(布目)、その上に金や銀の薄片を叩き込んで固定する象嵌技法。鉄地の鍔に金銀の文様を施す際に多用される。特に甲冑や鍔の文様表現において視覚的な豊かさをもたらす。
据紋(すえもん):文様の部分を別に作り、地板にはんだ付けや鋲留めで取り付ける技法。高彫りよりも立体感を強く出せる一方、接合部の耐久性が仕上がりを左右するため、高度な金属加工の経験が求められる。
透かし彫り(すかしぼり):金属に穴をあけて文様を切り抜く技法。竹・梅・菊・蝶など自然文様が多く用いられ、肥後鍔の透かし鍔はこの技法の典型例である。透かしの形と配置が金工師の個性を最もよく表す要素のひとつである。
鍍金(ときん)・鍍銀(どうぎん):金や銀を水銀アマルガム法(火鍍金)または現代では電気メッキで金属面に定着させる技法。肥後拵えでは原則用いないが、江戸派の豪奢な拵えでは多用される。
色絵(いろえ):赤銅(しゃくどう)・四分一(しぶいち)・素銅(すあか)など、成分の異なる金属を使い分けて色調の対比を作り出す技法全般を指す。単色の金属だけでは表現できない微妙な色の階調を、文様の中に持ち込むことができる。
主要流派の特徴と歴史
後藤家(ごとうけ):室町後期に後藤祐乗(ゆうじょう)が創始した家系で、徳川将軍家御用達として幕末まで続いた。赤銅地に高彫りを施し、金色絵で仕上げる「後藤様式」は最高格付けの金工として評価される。後藤家の作品には「初代祐乗・二代宗乗・三代乗真・四代光乗…」と代を追って作風の変化が見られる。
横谷派(よこやは):横谷宗珉(1670〜1733年)が創始した江戸中期の流派。従来の後藤様式にない動的な構図と大振りな高彫りを特徴とし、赤銅地に金色絵を大胆に施す新様式を確立した。宗珉以後、門人の宗眉・宗真・宗俊らが江戸後期に盛んに活動した。
奈良派(ならは):奈良利寿(1667〜1737年)を祖とする流派で、奈良三作(奈良利寿・土屋安親・杉浦乗意)のひとつに数えられる。南蛮鉄(なんばんてつ)など特殊素材を用いた鉄鍔に定評があり、自然描写の細密さと独自の文様解釈が特徴。
柳川派(やながわは):江戸中期以降に台頭した流派で、石黒(いしぐろ)家・柳川(やながわ)家など多数の分家を持つ。小さな鍔や目貫に繊細な高彫りを施すのが得意で、動植物の写実的な描写が高く評価される。
これらの流派は、大きく「家彫(いえぼり)」と「町彫(まちぼり)」という区分でも語られる。後藤家に代表される武家の御用金工は「家彫」と呼ばれ、様式の統一と格式の維持が重んじられた。一方、横谷派・奈良派・柳川派のように市中で活動した金工は「町彫」と呼ばれ、個々の作家の個性や新しい意匠への挑戦が作風に表れやすい。鑑定にあたっては、まずこの家彫か町彫かという大枠を把握したうえで、個別の流派・個人の特徴を見ていく順序が基本となる。
部位別に見る役割と鑑賞のポイント
刀装具は部位ごとに構造上の役割が異なり、それぞれ鑑賞の着眼点も異なる。
- 鍔:柄と鞘の境目にあって手を防御する部品であり、地板の鉄味・耳(みみ、鍔の外周部分)の仕立て・透かしや彫刻の配置全体のバランスが見どころになる。
- 目貫:柄の左右に配される小さな金具で、握った際に指がかかる位置に置かれることが多い。文様の題材選びと立体感の出し方に、作者の個性が凝縮されて表れる。
- 縁頭:柄の鍔寄りにはまる「縁(ふち)」と、柄の末端にはまる「頭(かしら)」の対(つい)で、多くは意匠を揃えて一組として作られる。縁と頭で同じ文様の一部を分けて配置する構成もあり、拵え全体の統一感を左右する部品である。
これらの部品は単独で観賞されることもあれば、鍔・目貫・縁頭・小柄(こづか)・笄(こうがい)を同じ作者・同じ意匠で揃えた「三所物(みところもの)」「四分一組(しぶいちぐみ)」などの形で一式として伝わることもある。一式で揃っている場合は、部品ごとの出来のばらつきが少なく、当時の注文の質の高さを示す手がかりになる。
現代の金工師——途絶えかけた技術の継承
現代の金工師はきわめて少数であり、現役で活動する正統的な刀装金工師は全国で数十人程度とされる。その多くが個人工房または中小の伝統工芸工房に属し、新作刀装具の制作に加えて、既存作品の修復・復元も手掛ける。
後継者育成の困難は、技術習得に最低5〜10年を要することと、作品が完成して認知されるまでの収入が極めて乏しいことに起因する。一部の金工師は観光工芸・体験プログラムに活路を見出しており、インバウンド向けの「鍔制作体験」を提供する工房も現れている。
金工師が用いる道具の中心は鏨(たがね)で、彫る文様や技法に応じて刃先の形状が異なる専用の鏨を何種類も使い分ける。鏨の仕立て自体も金工師の技術の一部であり、市販品をそのまま使うのではなく、自ら鍛えて刃先を仕上げる職人も少なくない。修復の現場では、失われた文様を欠損部分から推測して補う作業も求められ、彫刻の技量だけでなく、各流派の様式に関する知識も同時に必要とされる。
金工師の作品は、刀工銘に準じる形で「金工銘(きんこうめい)」として記録・評価される文化が根付きつつある。NBTHKの鑑定証書でも小道具の作者名が記載されるようになり、金工師の個人名ブランドとしての価値が高まっている。日本刀文化の全体的な保存と発展には、刀工と並んで金工師の技術継承が不可欠である。